小批量CNC加工,起订量到底怎么定?
很多客户在寻找CNC加工供应商时,第一个问题往往是:“你们起订量多少?”尤其在产品研发、样件试制或小批量生产阶段,起订量直接关系到前期投入和迭代速度。作为一家2012年成立、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司每天都会接到类似咨询。本文从实际生产角度,讲清楚小批量CNC加工的起订量逻辑与成本构成,帮助您做出更经济的决策。
一、CNC加工没有“绝对起订量”,只有“经济批量”
与注塑、压铸等需要开模的工艺不同,CNC加工属于减材制造,理论上单件即可生产。因此,精密CNC定制通常不设硬性起订量,一件也能做。但“能做”和“划算”是两回事。小批量CNC加工的成本结构中,固定成本(编程、装夹、刀具准备)占比很高,当数量很少时,单件分摊的固定成本就会显著上升。所以,起订量的本质是经济批量问题——在哪个数量区间,单件成本最合理。
1. 单件与极小批量(1-50件)
适合研发验证、功能测试、展会样件。此阶段成本最高,但迭代灵活。建议尽量将同一产品的多个版本合并下单,或采用标准毛坯尺寸减少材料浪费。
2. 小批量(50-500件)
这是大多数摩托车配件试产和工业设计小批量订单的典型区间。通过优化装夹方案和程序复用,单件成本可下降30%-50%。
3. 中批量(500-5000件)
可考虑专用工装夹具,进一步压缩辅助时间。此时数控车床加工与加工中心联动生产的效率优势明显。
二、影响小批量CNC加工成本的四个核心因素
1. 编程与工艺准备
复杂曲面、多面加工需要五轴或多次装夹,编程时间成倍增加。对于铝合金CNC加工,因材料切削性能好,编程和加工效率较高;而不锈钢、钛合金等难加工材料则需更保守的切削参数,成本自然上升。
2. 材料利用率
小批量采购原材料单价偏高,且毛坯尺寸若与零件不匹配,浪费严重。建议与工程师沟通,选用接近零件轮廓的型材或锻件,可显著降低材料成本。
3. 装夹与刀具
每增加一次装夹,就增加一次定位误差和辅助时间。小批量订单可通过设计简易工装、采用软爪或组合夹具来减少装夹次数。刀具方面,非标刀具的采购成本在小批量中占比突出,尽量选用标准刀具。
4. 质量检验与后处理
精密CNC定制对尺寸公差要求严格,三坐标检测、表面处理(阳极氧化、喷砂等)在小批量时单件成本较高。建议将检测要求分级,关键尺寸全检、一般尺寸抽检。
三、摩托车配件小批量CNC加工的实操建议
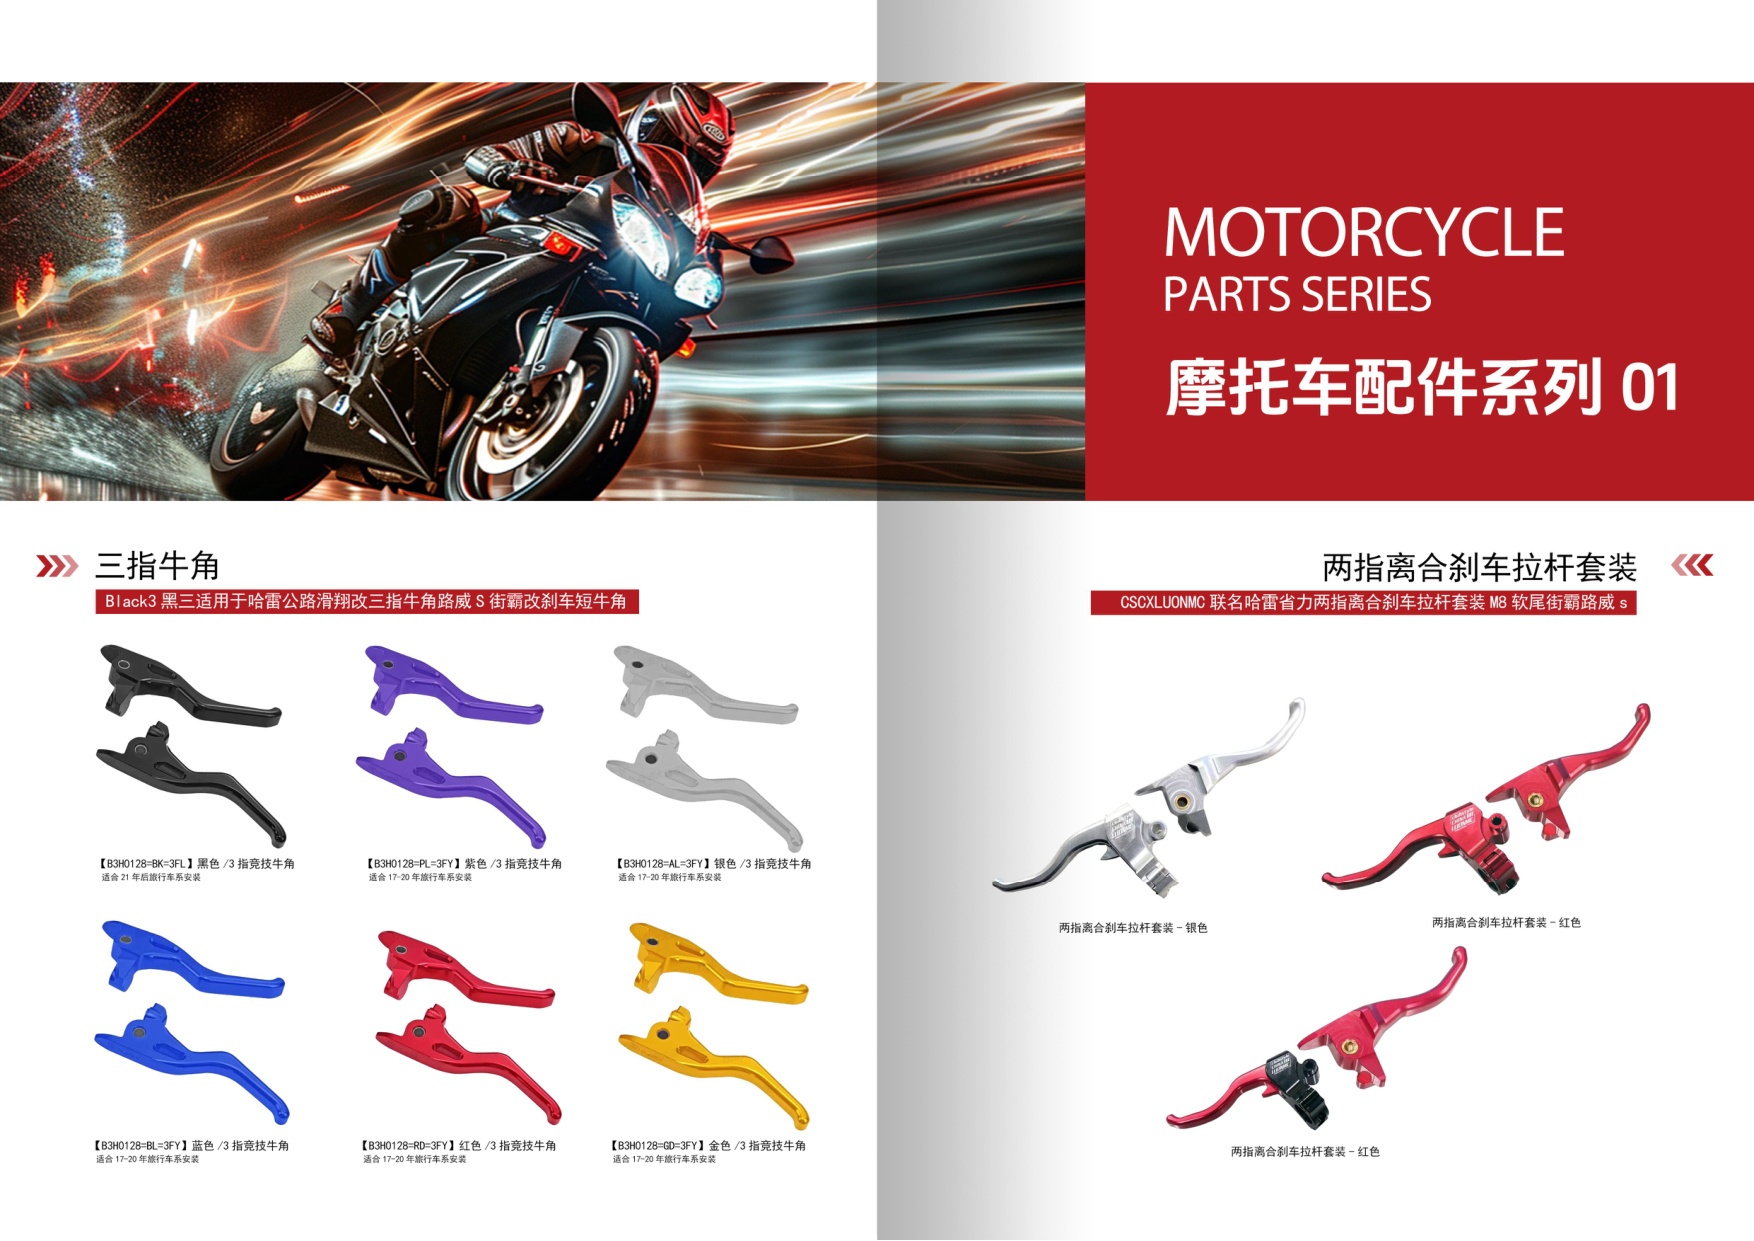
摩托车配件种类繁多,如刹车手柄、脚踏、链轮、发动机边盖等,具有“多品种、小批量、高外观要求”的特点。江门CNC加工厂在实际生产中积累了以下经验:
- 合并订单:将同一材质(如6061铝合金)的不同零件安排在同一时段生产,减少换料和调机时间。
- 模块化设计:在研发阶段就考虑CNC加工工艺性,减少不必要的深腔、薄壁和尖角,降低加工难度。
- 选择合适表面处理:小批量时优先选择标准色阳极氧化,避免定制配色带来的最低起订量限制。
- 利用数控车床加工优势:回转体类配件(如轴套、衬套)优先采用数控车床加工,效率高、成本低。
四、如何获得合理的小批量报价?
要得到准确的CNC加工报价,建议提供:3D模型(STEP/IGES格式)、2D图纸(标注关键公差与表面要求)、材料牌号、预计数量及交期。富兴旺五金拥有100+台CNC设备,涵盖三轴、四轴加工中心及数控车床,可灵活应对从单件到中批量的精密CNC定制需求。我们建议客户在小批量阶段不要过度追求最低单价,而应关注供应商的工艺建议能力和质量稳定性——这往往能帮您省下更多隐性成本。
结语
小批量CNC加工的起订量没有统一标准,关键在于找到工艺能力匹配、愿意配合优化的江门CNC加工厂。江门市富兴旺五金有限公司专注摩托车配件与精密CNC定制加工,2000㎡厂房、100+台设备,支持一件起做、小批量快速交付。欢迎发送图纸至我们的业务邮箱或通过网站在线咨询,获取免费报价与技术建议。