钛合金CNC加工为何成为精密制造的关键挑战
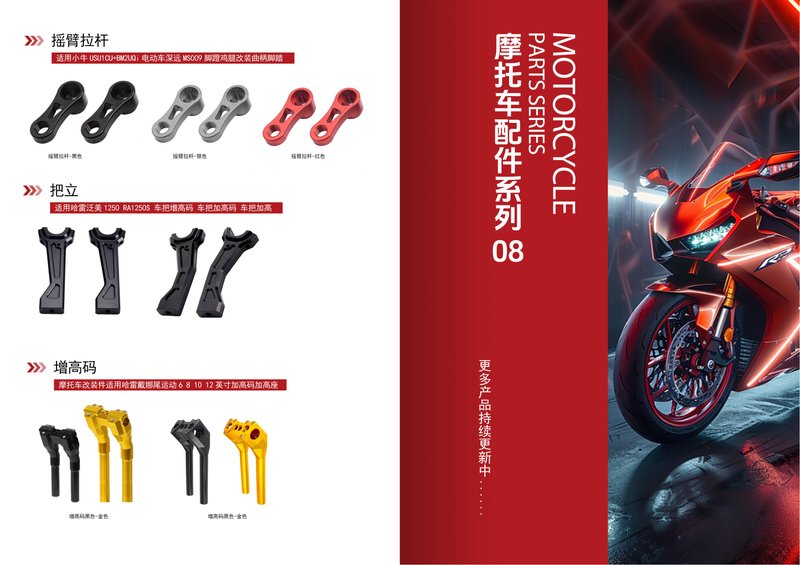
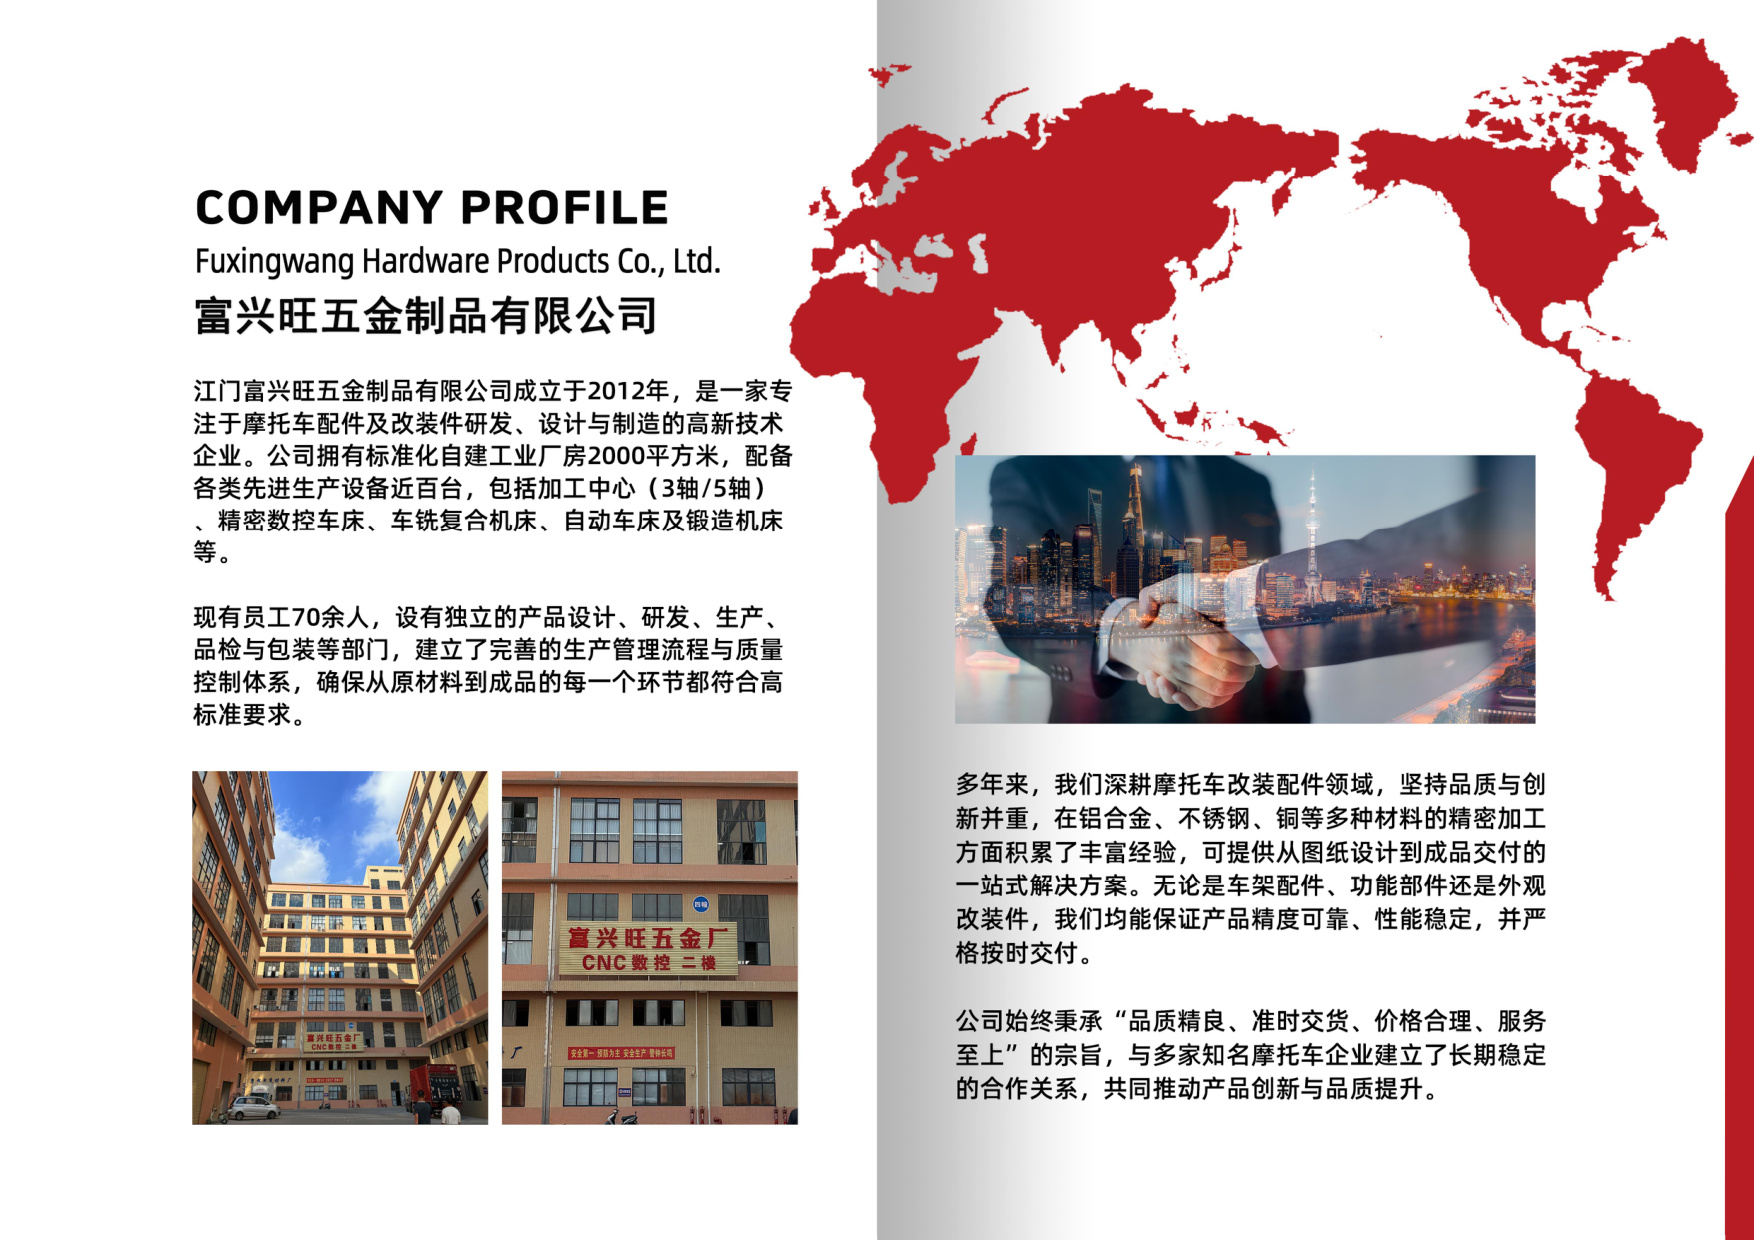
钛合金以其高强度、低密度和优异的耐腐蚀性,在航空航天、医疗及高端摩托车配件领域应用广泛。然而,钛合金的导热系数低、弹性模量小,在CNC加工过程中极易出现刀具磨损快、切削温度高、工件变形等问题。对于江门CNC加工厂而言,掌握钛合金的加工工艺要点,是实现精密CNC定制的基础能力。江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房和100+台CNC设备,在摩托车配件与精密定制加工中积累了丰富的钛合金加工经验。本文将从切削参数、刀具选择、冷却策略和装夹方式四个维度,系统解析钛合金CNC加工的工艺要点。
切削参数的科学设定
线速度与进给量的匹配
钛合金的切削线速度通常控制在30-60 m/min之间,远低于铝合金CNC加工的200-500 m/min。过高的线速度会导致切削区温度急剧上升,加速刀具扩散磨损。进给量方面,建议每齿进给量保持在0.05-0.15 mm/z,既要避免因进给过小导致刀具在硬化层中摩擦,也要防止进给过大引起切削力骤增。对于数控车床加工钛合金轴类摩托车配件时,精加工阶段可适当降低进给量至0.03-0.08 mm/r,以保证表面粗糙度达到Ra0.8以内。
切削深度的分层策略
钛合金加工应采用较小的轴向和径向切削深度,通常轴向切深不超过刀具直径的50%,径向切深控制在刀具直径的30%以内。分层铣削策略可有效降低单次切削力,减少让刀变形。在精密CNC定制项目中,对于薄壁钛合金结构件,建议采用多次走刀、逐步逼近轮廓的方式,配合高速铣削路径,确保尺寸精度稳定在±0.02 mm以内。
刀具选择与磨损管理
刀具材质与涂层
钛合金加工首选细晶粒硬质合金刀具,涂层方面推荐AlTiN或TiAlN涂层,可有效提高刀具红硬性和抗氧化性。对于数控车床加工中的连续切削工况,可选用PVD涂层刀片;而铣削加工中,不等螺旋角铣刀能有效抑制颤振,提升表面质量。江门CNC加工厂在实际生产中,针对摩托车配件中的钛合金连杆、气门等零件,通常采用四刃或六刃硬质合金立铣刀,配合内冷设计,延长刀具寿命。
刀具磨损监测与换刀策略
钛合金加工中刀具磨损以月牙洼磨损和后刀面磨损为主。建议每加工3-5件后检查后刀面磨损量,当VB值超过0.15 mm时及时换刀。对于批量精密CNC定制订单,可引入刀具寿命管理系统,根据切削长度或加工时间自动提示换刀,避免因刀具过度磨损导致尺寸超差。富兴旺五金在摩托车配件量产中,通过定时换刀与首件检验相结合,将钛合金零件的尺寸不良率控制在0.5%以下。
冷却与排屑策略
高压内冷与低温冷却
钛合金导热性差,切削热集中在刀刃附近,常规浇注冷却难以直达切削区。建议采用高压内冷(压力≥7 MPa)方式,将切削液精准输送至刀刃与切屑接触区,既降低切削温度,又利于断屑与排屑。对于深腔或深孔钛合金零件,可考虑低温微量润滑(MQL)或液氮冷却,在保证冷却效果的同时减少切削液残留。铝合金CNC加工中常用的普通冷却方式,在钛合金加工中需升级为高压系统,这是江门CNC加工厂设备选型时的重要考量。
排屑与工艺孔设计
钛合金切屑易粘结、不易折断,积屑会导致刀具崩刃和表面划伤。在精密CNC定制工艺编排时,应合理设计进刀路径和工艺孔,避免切屑在型腔中堆积。对于摩托车配件中的钛合金壳体类零件,可在非配合面增设排屑槽或临时工艺孔,加工完成后去除。同时,编程时采用顺铣方式,有助于切屑顺利排出。
装夹与变形控制
柔性装夹与应力释放
钛合金弹性模量约为钢的55%,装夹力过大易引起工件弹性变形,松开后回弹导致尺寸超差。建议采用多点柔性压板或真空吸盘装夹,分散夹紧力。对于薄壁钛合金零件,可在粗加工后安排去应力退火工序,再进行精加工,以释放残余应力。富兴旺五金在精密CNC定制中,针对钛合金摩托车配件采用“粗加工—去应力—半精加工—精加工”的工艺路线,有效控制变形量在0.05 mm以内。
在线检测与补偿
在数控车床加工和铣削过程中,可利用机床测头进行在线检测,实时反馈尺寸偏差并补偿刀具磨损。对于批量钛合金零件,首件全尺寸检验配合抽检制度,确保工艺系统稳定。江门CNC加工厂通过在线检测与SPC统计过程控制,将钛合金摩托车配件的关键尺寸CPK值提升至1.33以上。
结语:以工艺沉淀赢得精密定制信任
钛合金CNC加工是一项系统工程,从切削参数、刀具管理到冷却排屑与装夹控制,每个环节都直接影响最终零件的精度与表面质量。江门市富兴旺五金有限公司深耕摩托车配件与精密CNC定制领域十余年,拥有100+台CNC设备和成熟的钛合金加工工艺数据库,能够为客户提供从图纸评审到批量交付的一站式服务。无论您需要钛合金、铝合金CNC加工还是数控车床加工,欢迎发送图纸至我们的工程团队,我们将为您提供免费的工艺评估与报价方案。