为什么来图加工容易踩坑?先搞懂CNC定制的流程
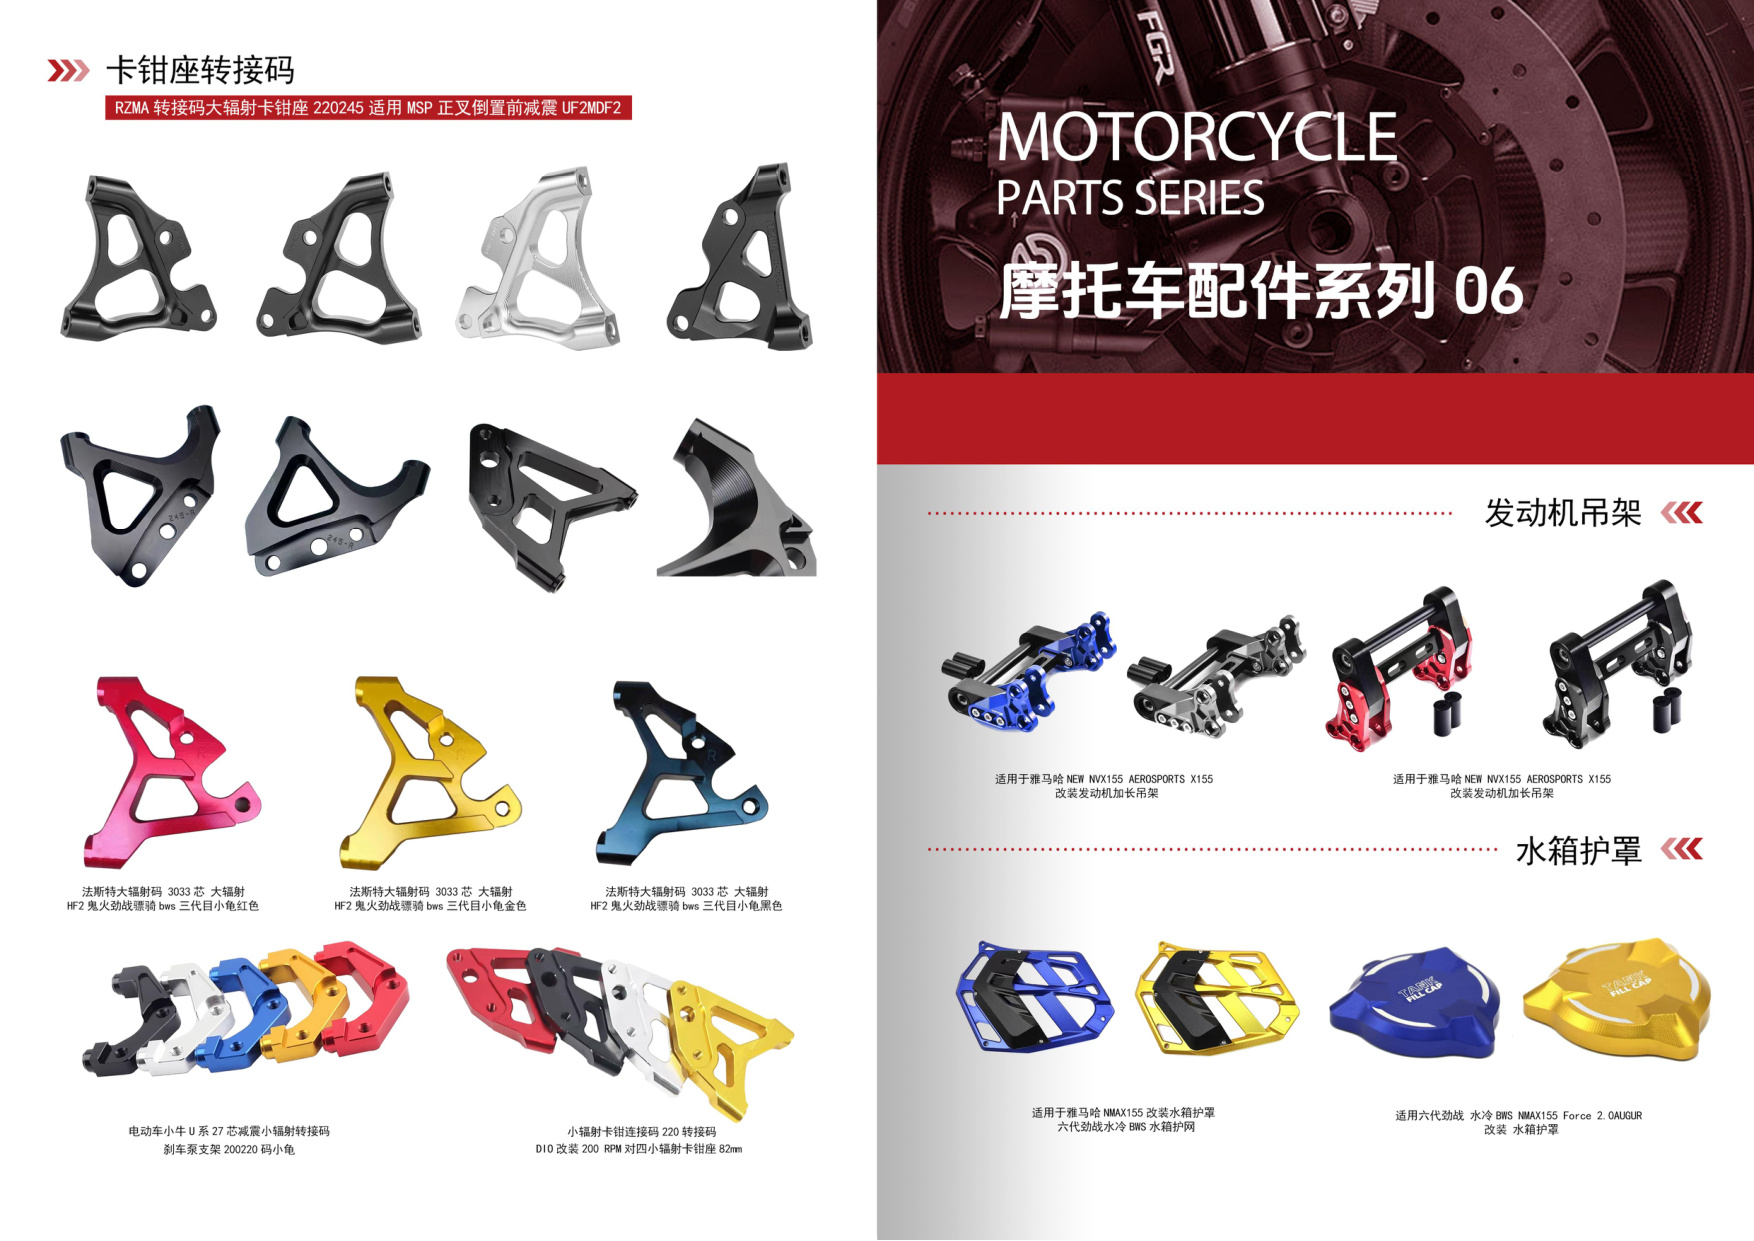
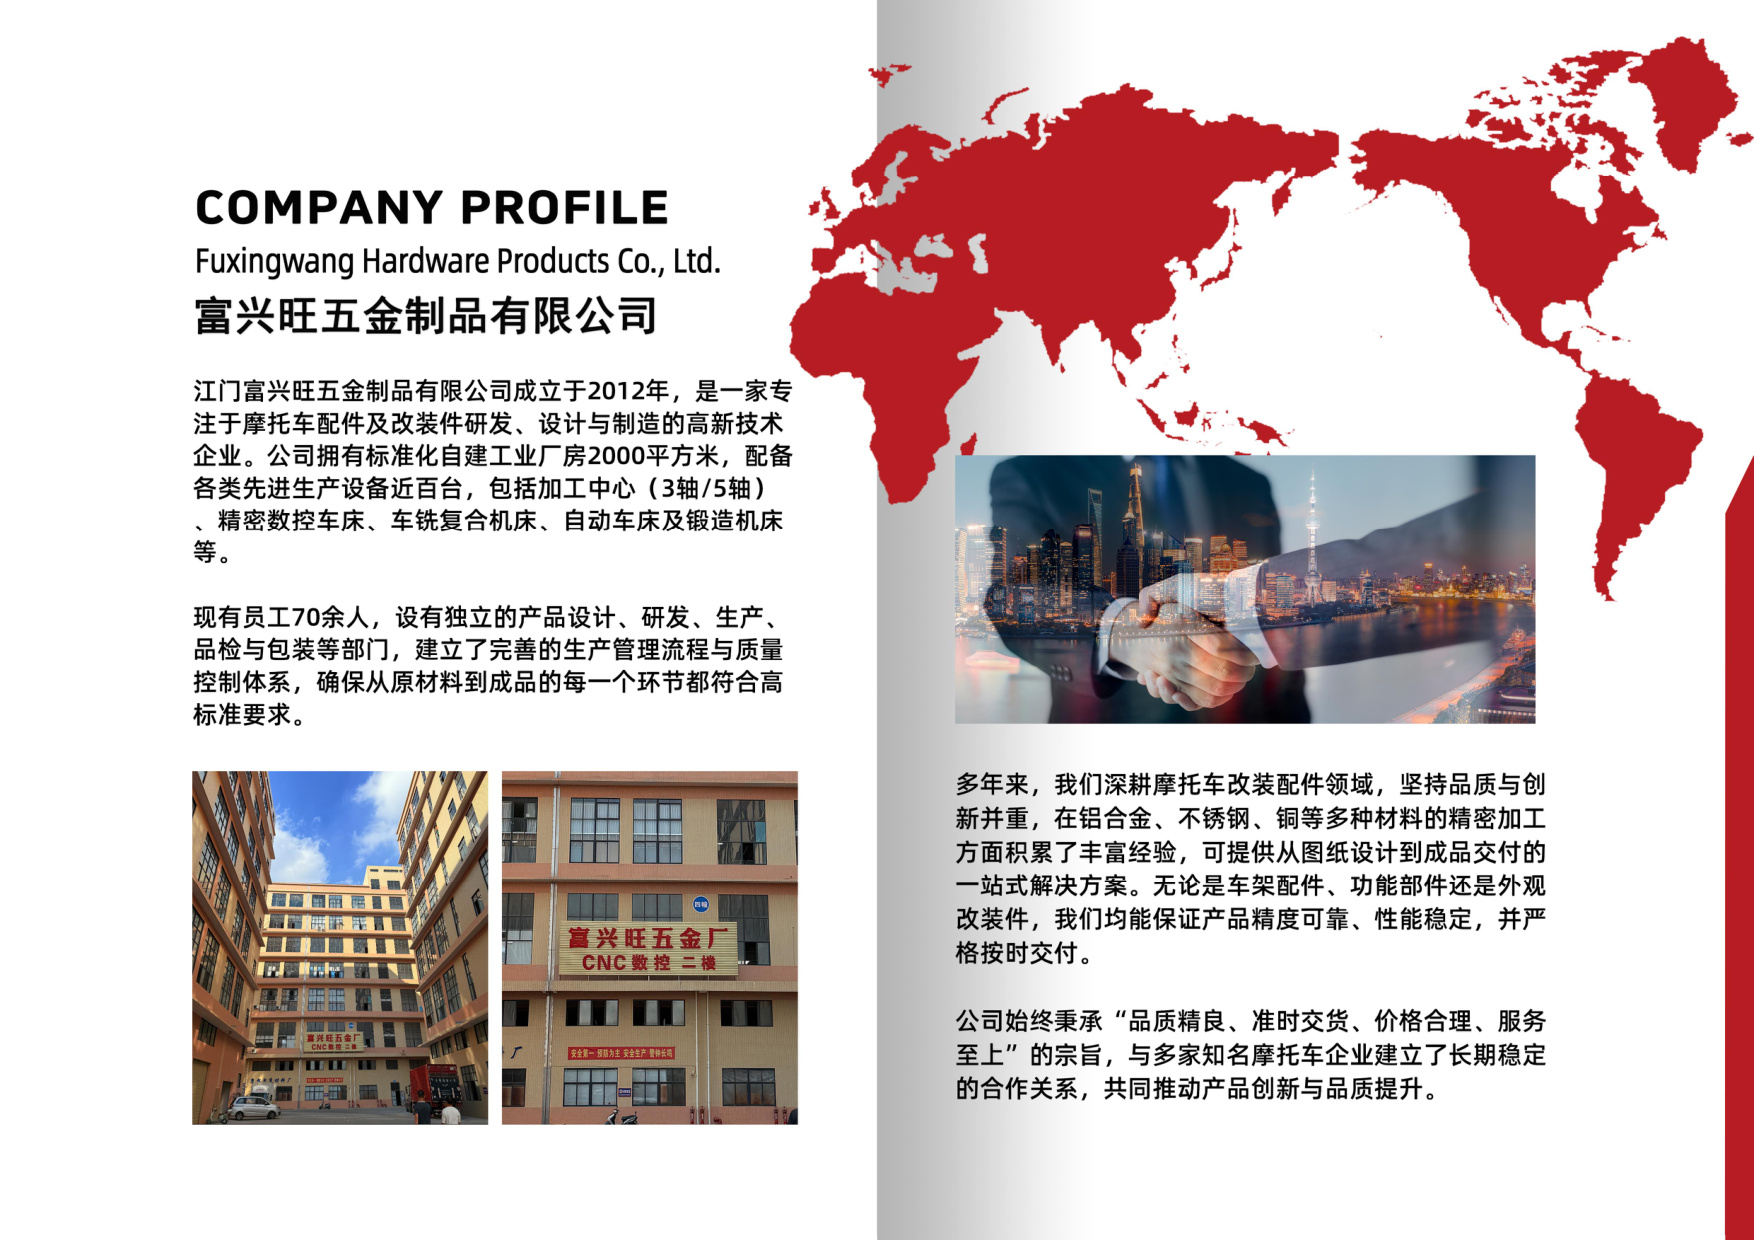
来图加工是CNC加工行业最常见的合作模式:客户提供图纸或3D模型,工厂按图生产。但很多客户在第一次合作时,常因图纸不规范、沟通不充分或对工艺理解偏差,导致反复修改、交期延误甚至成本超支。作为一家2012年成立、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,富兴旺五金在摩托车配件和精密CNC定制领域积累了丰富经验。本文梳理来图加工中的常见问题与避坑要点,帮助您少走弯路。
图纸问题:最常见的“坑”在哪里?
1. 图纸信息不全或标注模糊
CNC加工依赖精确的图纸数据。常见问题包括:尺寸标注缺失、公差要求不明确、表面处理未注明、材料牌号未指定。例如,铝合金CNC加工中,6061和7075的切削性能差异大,若图纸未注明材料,工厂按默认选材可能导致零件强度不达标。避坑建议:提供完整的2D图纸(含公差、表面粗糙度、热处理要求)或3D模型(STEP/IGES格式),并在图纸标题栏注明材料、数量、表面处理方式。
2. 图纸版本管理混乱
多次修改后,客户可能同时发送多个版本图纸,若未明确标注“最终版”,工厂可能按旧版生产。避坑建议:文件命名包含版本号和日期,并在邮件中明确指定生产版本。
3. 忽略可制造性设计(DFM)
有些设计在理论上可行,但实际CNC加工中难以实现或成本过高。例如,深孔加工、薄壁结构、尖角内凹等。避坑建议:在批量生产前,与工厂进行DFM评审。富兴旺的技术团队会在报价阶段免费提供工艺优化建议,避免后期改图造成损失。
材料与工艺:如何确保精度与成本平衡?
1. 材料选择不当
摩托车配件常需高强度轻量化,铝合金CNC加工是主流选择,但不同牌号性能差异大。若图纸未指定,工厂可能按常规选材,导致零件耐磨性或耐腐蚀性不足。避坑建议:明确材料牌号、状态(如T6)及特殊要求(如阳极氧化颜色)。
2. 公差要求过严或过松
精密CNC定制中,公差直接关联成本。盲目要求±0.01mm而实际装配无需如此高精度,会大幅增加加工时间和费用。反之,公差过松可能导致装配干涉。避坑建议:根据装配关系合理标注公差,关键尺寸标注清晰,非关键尺寸可放宽。
3. 表面处理未沟通
铝合金CNC加工后常需阳极氧化、喷砂、电镀等处理。若图纸未注明,工厂默认不做表面处理,客户收到零件后需二次外协,增加时间和成本。避坑建议:在图纸中注明表面处理类型、颜色、膜厚标准。
报价与交期:如何避免隐形费用和延误?
1. 报价漏项
部分工厂报价仅含加工费,未包含材料费、表面处理费、包装运费等,导致最终结算超预算。避坑建议:要求报价单列明材料、加工、表面处理、检测、包装等明细,并确认是否含税。
2. 交期承诺不切实际
CNC加工周期受设备排产、材料采购、工艺难度影响。若工厂承诺交期过短,可能牺牲质量或插单生产。避坑建议:与工厂确认排产计划,预留合理缓冲期。富兴旺拥有100+台CNC设备,对常规精密CNC定制订单可实现快速排产,但特殊材料或复杂工艺仍需提前沟通。
3. 小批量订单被忽视
部分工厂偏好大批量订单,小批量来图加工可能被排后。避坑建议:选择专注定制加工的江门CNC加工厂,富兴旺支持从单件到批量的柔性生产,摩托车配件打样和小批量订单均可高效响应。
质量控制:如何确保零件合格?
1. 首件检验缺失
批量生产前未进行首件确认,可能导致批量报废。避坑建议:要求工厂提供首件检测报告(FAI),包含关键尺寸实测值。
2. 检测设备与标准不明确
精密CNC定制需使用三坐标、投影仪等设备检测。若工厂检测能力不足,质量难以保证。避坑建议:确认工厂的检测设备和执行标准(如ISO 2768)。富兴旺配备专业检测设备,对摩托车配件执行全尺寸检验,确保符合图纸要求。
行动号召:发送图纸,获取免费报价与DFM建议
来图加工的成功关键在于前期沟通与细节确认。江门市富兴旺五金有限公司深耕CNC加工十余年,专注摩托车配件和精密CNC定制,拥有2000㎡厂房、100+台CNC设备,提供数控车床加工、铝合金CNC加工等一站式服务。无论您是打样还是批量生产,欢迎发送图纸至我们的业务邮箱或通过网站在线咨询,我们将免费提供报价和可制造性分析,助您高效避坑、快速落地。