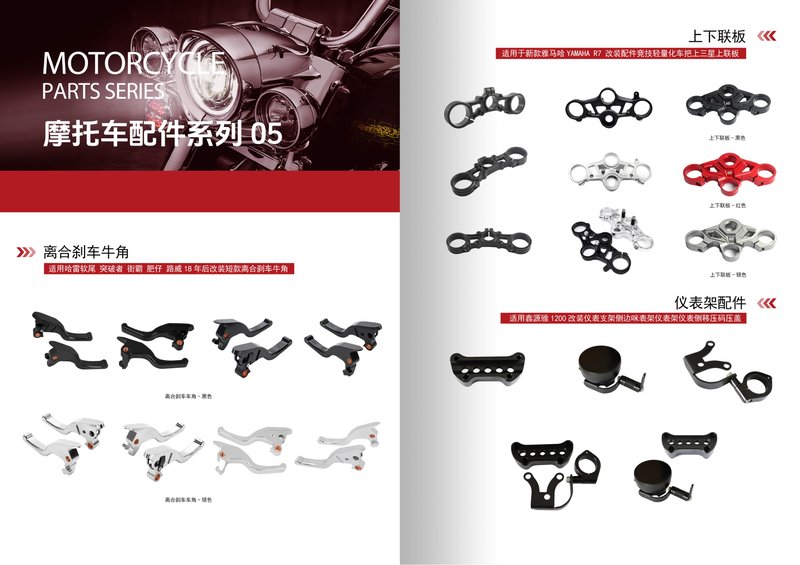
摩托车车架连接件:小零件决定整车结构安全
摩托车车架连接件包括发动机悬挂座、副车架接头、减震安装座、脚踏支架连接块等,虽然单件体积不大,却直接参与整车受力传递。连接件的孔位偏差、平面度超差或内部缺陷,都可能导致装配干涉、螺栓预紧力衰减甚至疲劳开裂。因此,这类零件的加工不能只看“外形做出来”,而要从材料、装夹、切削参数到检测形成完整闭环。作为一家2012年成立、拥有2000㎡厂房和100余台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件与精密CNC定制领域积累了大量连接件加工经验,本文结合生产实际梳理关键要点。
一、材料与毛坯选择:连接件的性能起点
铝合金与钢件的差异化处理
车架连接件常用材料分为铝合金(如6061-T6、7075-T6)和结构钢(如Q345、40Cr)。铝合金CNC加工的优势在于比强度高、切削性能好,适合轻量化车型的悬挂连接座与副车架接头;钢件连接件则多用于高载荷部位,加工时需关注刀具磨损与切削热。毛坯方面,锻件致密度高、纤维流线连续,适合受力复杂的连接件;挤压型材成本低,适合截面一致的支架类零件。富兴旺在接单时会根据受力方向建议毛坯形式,避免为省成本而牺牲疲劳寿命。
去应力与热处理安排
铝合金锻件在粗加工后建议安排去应力工序,防止精加工后变形;钢件连接件若有余量较大的焊接结构,应在焊后热处理再进入CNC加工。将热处理节点前移,是保证精密CNC定制尺寸稳定性的低成本手段。
二、装夹与定位:连接件精度的核心战场
一面两孔与专用工装
车架连接件通常有多个空间角度孔系,装夹次数越多,累积误差越大。实践中推荐“一面两孔”定位配合专用工装,一次装夹完成尽量多的特征。对于批量稳定的摩托车配件,富兴旺会设计液压或气动夹具,既保证重复定位精度,又降低人工装夹强度。小批量打样阶段则采用软爪加基准球校正,兼顾灵活性与精度。
薄壁与悬伸部位的变形控制
连接件常有薄壁耳片和悬伸臂,夹紧力过大会导致松开后回弹。对策包括:增加辅助支撑、采用分步夹紧、在数控车床加工回转类连接套时使用弹簧夹头代替三爪卡盘。对于铝合金CNC加工,夹紧力控制尤为敏感,需在工艺文件中明确夹紧顺序与压力值。
三、切削工艺与精度保障
孔系加工与位置度
连接件的安装孔位置度通常要求±0.05mm以内,部分关键孔达±0.02mm。建议采用中心钻定心、钻扩铰分级加工,铰孔前留0.1~0.15mm余量;高精度孔可在加工中心上以螺旋铣代铰,配合在线测头补偿。数控车床加工用于回转连接套的内外圆与端面时,需注意刀尖圆弧半径补偿与主轴热变形。
表面质量与疲劳强度
连接件过渡圆角处的表面粗糙度直接影响疲劳寿命。精加工时适当提高转速、减小每齿进给,并对圆角区域采用球刀等高精修。对于钢件连接件,可在关键圆角处安排抛光或滚压工序。富兴旺在精密CNC定制流程中设置首件全尺寸检测与巡检,重点监控孔位、平面度和圆角轮廓。
四、检测与批次一致性
连接件出厂前应完成三坐标抽检、螺纹通止规检验和表面缺陷目视检查。批量订单建议制作检具,实现快速全检。作为江门CNC加工厂,富兴旺对摩托车配件订单执行“首件确认—过程巡检—终检报告”三级管控,确保批次一致性,减少客户装配端的返工风险。
结语:选对加工伙伴,连接件才能“连得住、稳得住”
摩托车车架连接件的加工要点,归根结底是材料、装夹、切削与检测的系统配合。江门市富兴旺五金有限公司拥有100余台CNC设备与2000㎡生产场地,可承接铝合金CNC加工、数控车床加工及多品种精密CNC定制,服务摩托车配件与工业五金客户。欢迎发送图纸与技术要求,我们将免费提供工艺评估与报价,助您缩短打样周期、稳定批量品质。