冲压件与CNC加工:不是替代,而是互补
在五金制造领域,冲压和CNC加工是两种常见的工艺路线。冲压适合大批量、形状简单的零件,模具摊薄后单件成本低;而CNC加工凭借高柔性和高精度,在小批量、复杂结构、高精度场景中优势明显。对于摩托车配件这类对强度和尺寸一致性要求较高的产品,很多企业会在特定阶段从冲压转向精密CNC定制。那么,究竟什么时候该切换?以下5个信号值得关注。
信号一:精度要求超出冲压经济公差
冲压件的尺寸精度受模具磨损、材料回弹和冲床精度影响,经济公差通常在±0.05~±0.1mm。当你的摩托车配件(如刹车支架、发动机连接件)需要±0.02mm以内的配合精度,或需要严格的孔位度时,冲压往往需要增加修模、整形等附加工序,综合成本反而上升。此时采用数控车床加工或CNC铣削,一次装夹即可稳定达到IT7级精度,减少后续返工。
案例:铝合金制动泵壳体
某摩托车配件客户原用冲压+焊接生产制动泵壳体,因密封面平面度超差导致渗油。改用铝合金CNC加工整体铣削后,平面度控制在0.02mm以内,废品率从8%降至0.5%。
信号二:订单批量小、品种多,模具摊销不划算
冲压的经济批量通常在5000件以上。如果你的摩托车配件订单呈现“多品种、小批量”特征,例如每月十几个型号、每个型号几百件,开模费用分摊到单件上会非常高昂。而CNC加工无需模具,编程加调试即可投产,特别适合新品打样、售后维修件和小众改装件。江门CNC加工厂——富兴旺五金拥有100+台CNC设备,可快速切换生产,满足柔性制造需求。
信号三:零件结构复杂,冲压无法一次成型
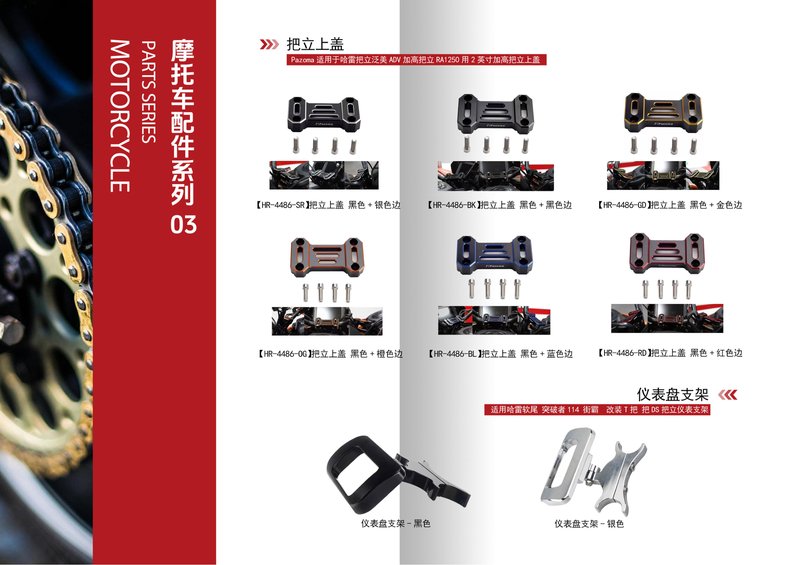
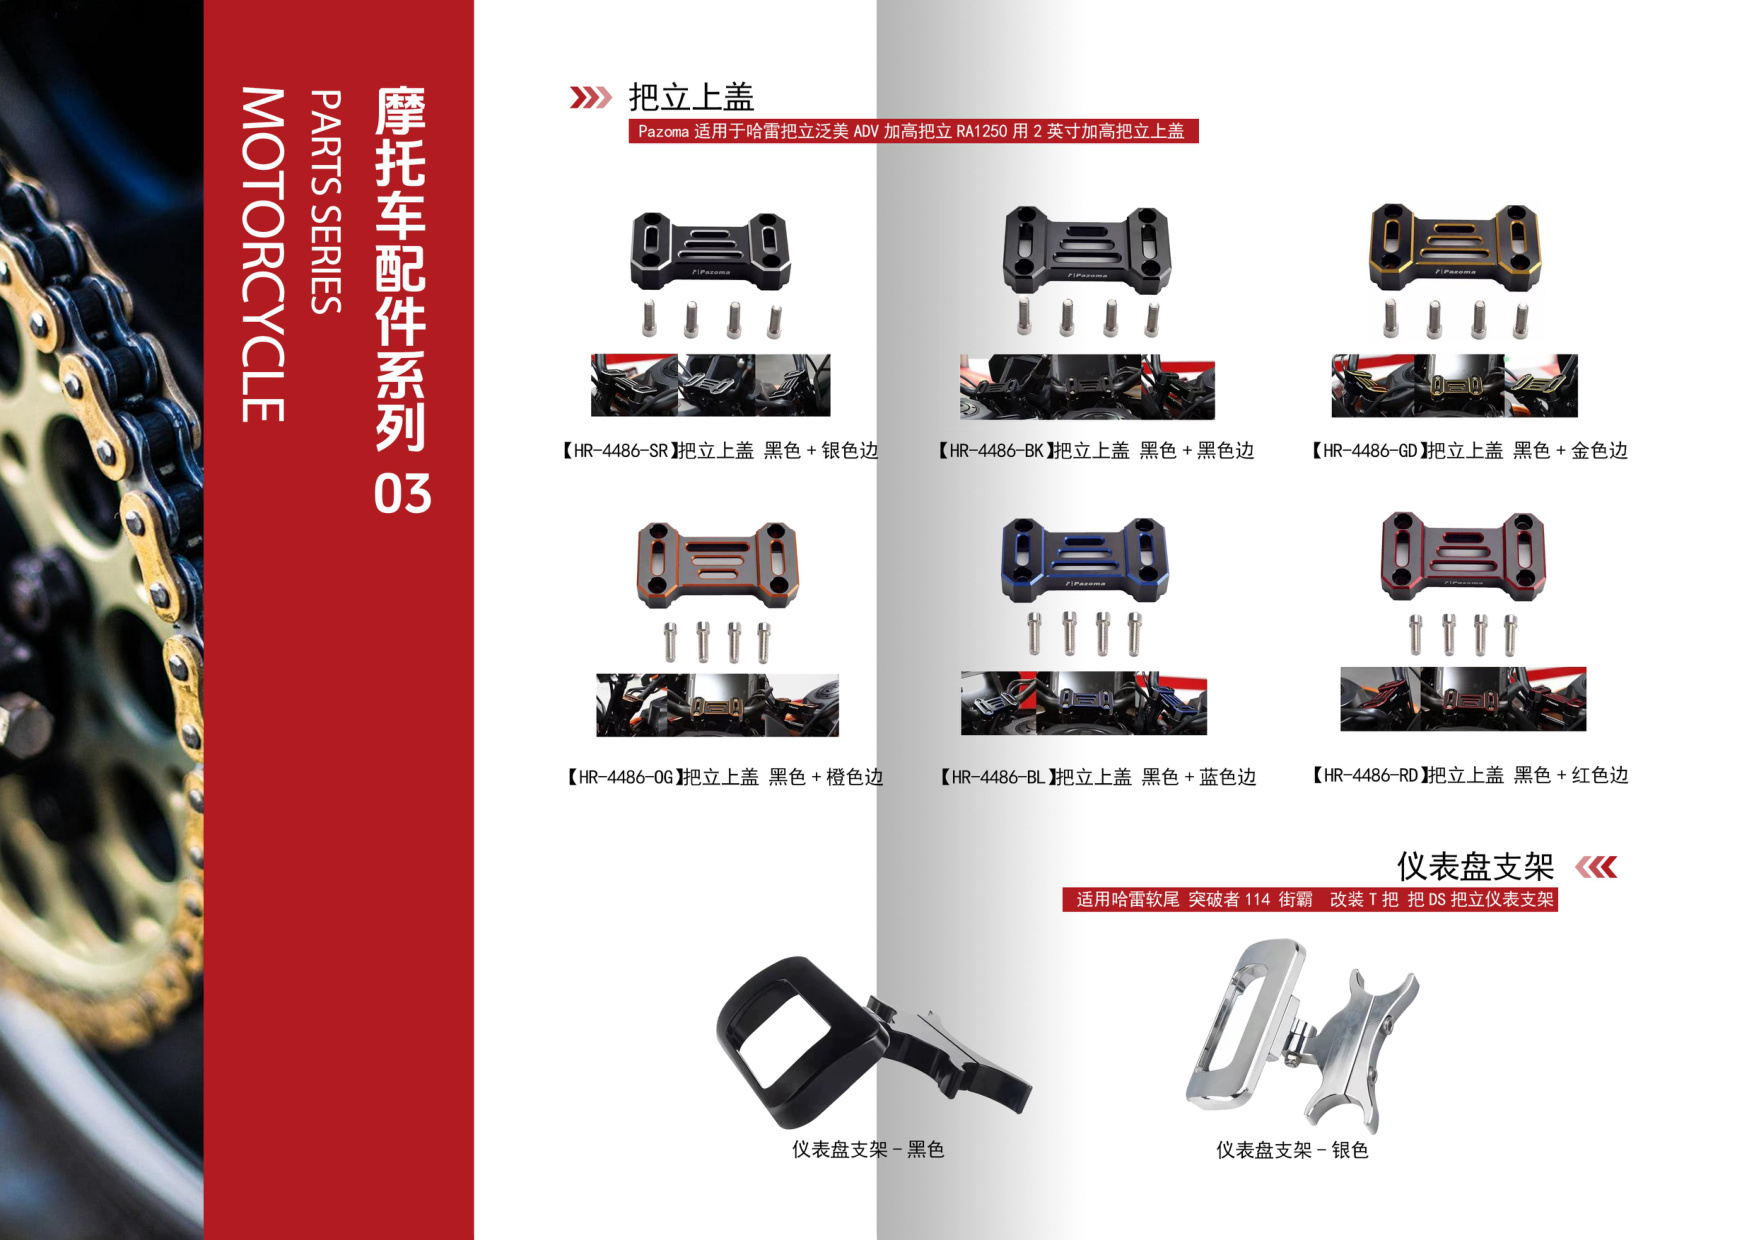
当零件包含斜面、曲面、异形槽、多角度孔系等特征时,冲压需要多套模具和多道工序,累积误差大且生产周期长。CNC加工(尤其是四轴、五轴联动)可一次装夹完成多面加工,避免多次定位误差。例如摩托车改装用的铝合金联板,传统冲压需3套模具,改用CNC加工后仅需1道工序,交付周期缩短60%。
信号四:材料利用率与轻量化要求提升
冲压会产生边角料,材料利用率通常为60%~75%。对于昂贵的铝合金、钛合金等材料,浪费成本不容忽视。CNC加工通过优化刀路和套料编程,可将材料利用率提升至85%以上。同时,CNC可加工出更薄的壁厚和更合理的加强筋结构,助力摩托车配件轻量化。富兴旺五金在铝合金CNC加工方面积累了丰富经验,可为客户提供从材料选型到结构优化的建议。
信号五:产品处于迭代期,设计变更频繁
新品研发阶段,设计变更频繁。冲压模具修改周期长、费用高,而CNC加工只需修改程序即可快速验证设计。对于摩托车配件企业,在新品小批试制阶段采用CNC加工,待设计冻结后再评估是否开模冲压,是降低风险的有效策略。江门CNC加工厂富兴旺五金提供快速打样服务,助力客户缩短研发周期。
如何平稳过渡?
切换工艺并非全盘否定冲压。建议按以下步骤评估:1)统计零件年需求量与精度要求;2)计算冲压模具摊销与CNC加工的单件成本;3)考虑产品生命周期长短;4)评估供应商的CNC加工能力。富兴旺五金成立于2012年,拥有2000㎡厂房和100+台CNC设备,主营摩托车配件与精密CNC定制,可为您提供冲压转CNC的工艺对比与试制服务。
结语
冲压件改用CNC加工的时机,本质是精度、批量、结构、材料与迭代速度的综合权衡。当上述信号出现2个以上时,建议尽快引入CNC加工方案。欢迎发送图纸至富兴旺五金,我们将免费为您评估工艺路线并提供报价,助您在精密CNC定制路上少走弯路。