为什么CNC加工余量是精密制造的第一道门槛?
在CNC加工中,余量留多少看似是个小问题,却直接决定零件最终尺寸精度、表面质量与加工效率。余量过大,精加工切削力剧增,容易引起让刀、振纹甚至尺寸超差;余量过小,则无法消除粗加工留下的表面缺陷和变形,导致精加工后仍不达标。对于摩托车配件这类对配合精度和疲劳强度要求极高的产品,余量设计更是工艺成败的关键。作为扎根江门13年的CNC加工厂,富兴旺五金结合100+台CNC设备的实战数据,为您系统梳理余量留取的核心逻辑。
一、粗加工与精加工余量分配原则
1. 粗加工余量:为变形和缺陷留足空间
粗加工的目标是高效去除材料,同时为精加工预留均匀、足够的余量。一般钢件单边留0.5–1.5mm,铝合金CNC加工因材料软、易粘刀,单边留0.3–0.8mm即可。对于大型或薄壁件,需考虑切削热和残余应力引起的变形,余量可适当放大至1.5–2mm,并通过时效处理释放应力后再精加工。
2. 精加工余量:追求均匀与稳定
精加工余量通常控制在0.1–0.3mm(单边),具体取决于前道工序的表面粗糙度和公差要求。余量均匀性比绝对值更重要——不均匀的余量会导致切削力波动,影响尺寸一致性。在精密CNC定制中,我们常通过半精加工修正余量分布,确保精加工切削平稳。
二、不同材料与工艺的余量差异
1. 铝合金CNC加工
铝合金切削性好、弹性模量低,余量过大会引起让刀和振纹。建议粗加工单边留0.3–0.6mm,精加工留0.1–0.2mm。对于薄壁铝合金零件,需采用对称去料和多次走刀,避免变形。
2. 钢件与不锈钢
钢件刚性好但切削力大,粗加工单边留0.8–1.5mm,精加工留0.2–0.4mm。不锈钢加工硬化倾向明显,余量过小易在硬化层内切削,刀具磨损加剧,建议精加工余量不低于0.2mm。
3. 数控车床加工
车削余量通常按直径计算:粗车留1–2mm(直径值),精车留0.2–0.5mm。细长轴类零件需考虑让刀变形,余量可适当增加,并通过跟刀架或中心架提高刚性。
三、装夹与刀具对余量的影响
装夹刚性不足时,切削力会使工件位移,实际切除余量小于理论值,导致精加工余量不均。此时应减小粗加工余量或增加辅助支撑。刀具方面,圆鼻刀与大直径面铣刀适合大余量粗加工,而精加工宜选用锋刃、高精度刀片,余量控制在刀具刃口钝圆半径以下,避免挤压而非切削。
四、摩托车配件余量设计实战案例
以摩托车铝合金轮毂为例,毛坯单边余量设计为1.2mm,粗加工后留0.5mm,半精加工后留0.15mm,精加工采用高速切削保证表面粗糙度Ra1.6以内。再如发动机连杆衬套孔,数控车床加工时粗车留0.8mm(直径),精车留0.2mm,配合铰削或磨削达到H7公差。这些案例说明,余量必须与后续工序能力匹配,不能孤立设定。
五、江门CNC加工厂的余量管控体系
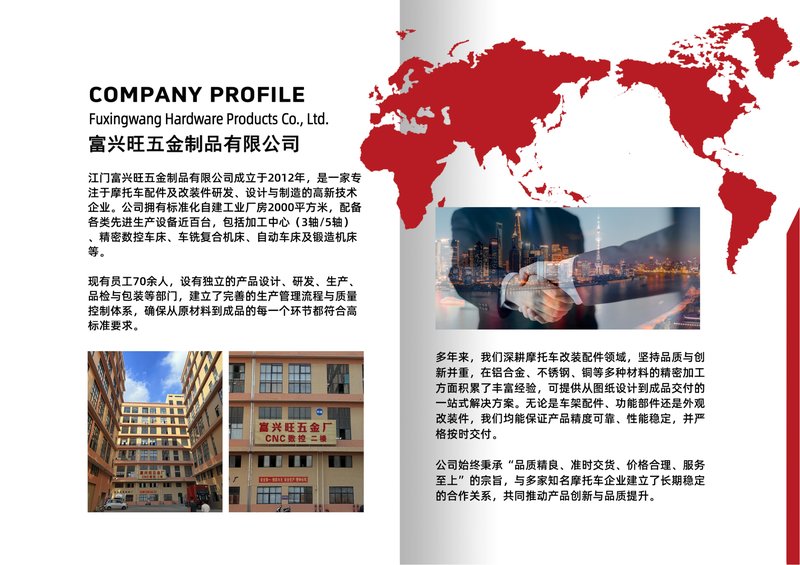
富兴旺五金自2012年成立以来,专注摩托车配件与精密CNC定制,2000㎡厂房内100+台CNC设备覆盖车、铣、钻、攻全工序。我们建立余量标准化数据库:按材料、零件类型、公差等级预设余量范围,首件通过三坐标测量验证余量均匀性,批量生产时定期抽检刀具磨损与尺寸漂移,动态微调余量补偿。这套体系确保每一批铝合金CNC加工件和钢制摩托车配件都能稳定达到图纸要求。
六、余量留取常见误区与建议
误区一:余量越大越安全。实际过大余量会加剧刀具磨损、增加成本,并可能因切削热引起热变形。误区二:所有材料用同一余量。不同材料切削性能差异显著,必须分类设定。建议在图纸评审阶段就与CNC加工厂沟通余量方案,由工艺工程师根据毛坯状态、设备精度和检测手段综合确定,必要时通过试切验证。
正确的余量设计是精密CNC定制成功的一半。江门市富兴旺五金有限公司拥有13年摩托车配件与CNC精密加工经验,100+台数控设备随时为您提供从工艺分析到批量生产的一站式服务。欢迎发送您的图纸,我们将免费为您评估余量方案并提供精准报价。