硬质阳极氧化为何成为摩托车件的“耐磨铠甲”
摩托车在行驶中,刹车卡钳支架、脚踏、链条张紧块、减震连接件等零件长期承受摩擦、振动与泥水侵蚀。普通阳极氧化膜层薄、硬度有限,而硬质阳极氧化(Hard Anodizing)可在铝合金表面生成一层厚度通常为25–50μm、显微硬度可达HV400以上的致密氧化膜,显著提升耐磨性与耐蚀性。对于以铝合金为主的摩托车配件而言,这一工艺既能保留轻量化优势,又能延长零件使用寿命,因而在高端车型与改装件中应用越来越广。
但硬质阳极氧化并非“一泡了之”。膜层生长过程伴随体积膨胀,会改变零件尺寸与表面粗糙度,若前端CNC加工余量设计不当,氧化后轻则装配干涉,重则螺纹失效。这正是CNC加工与表面处理必须协同规划的原因。
摩托车件中适合硬质阳极氧化的典型部位
1. 受力与摩擦类零件
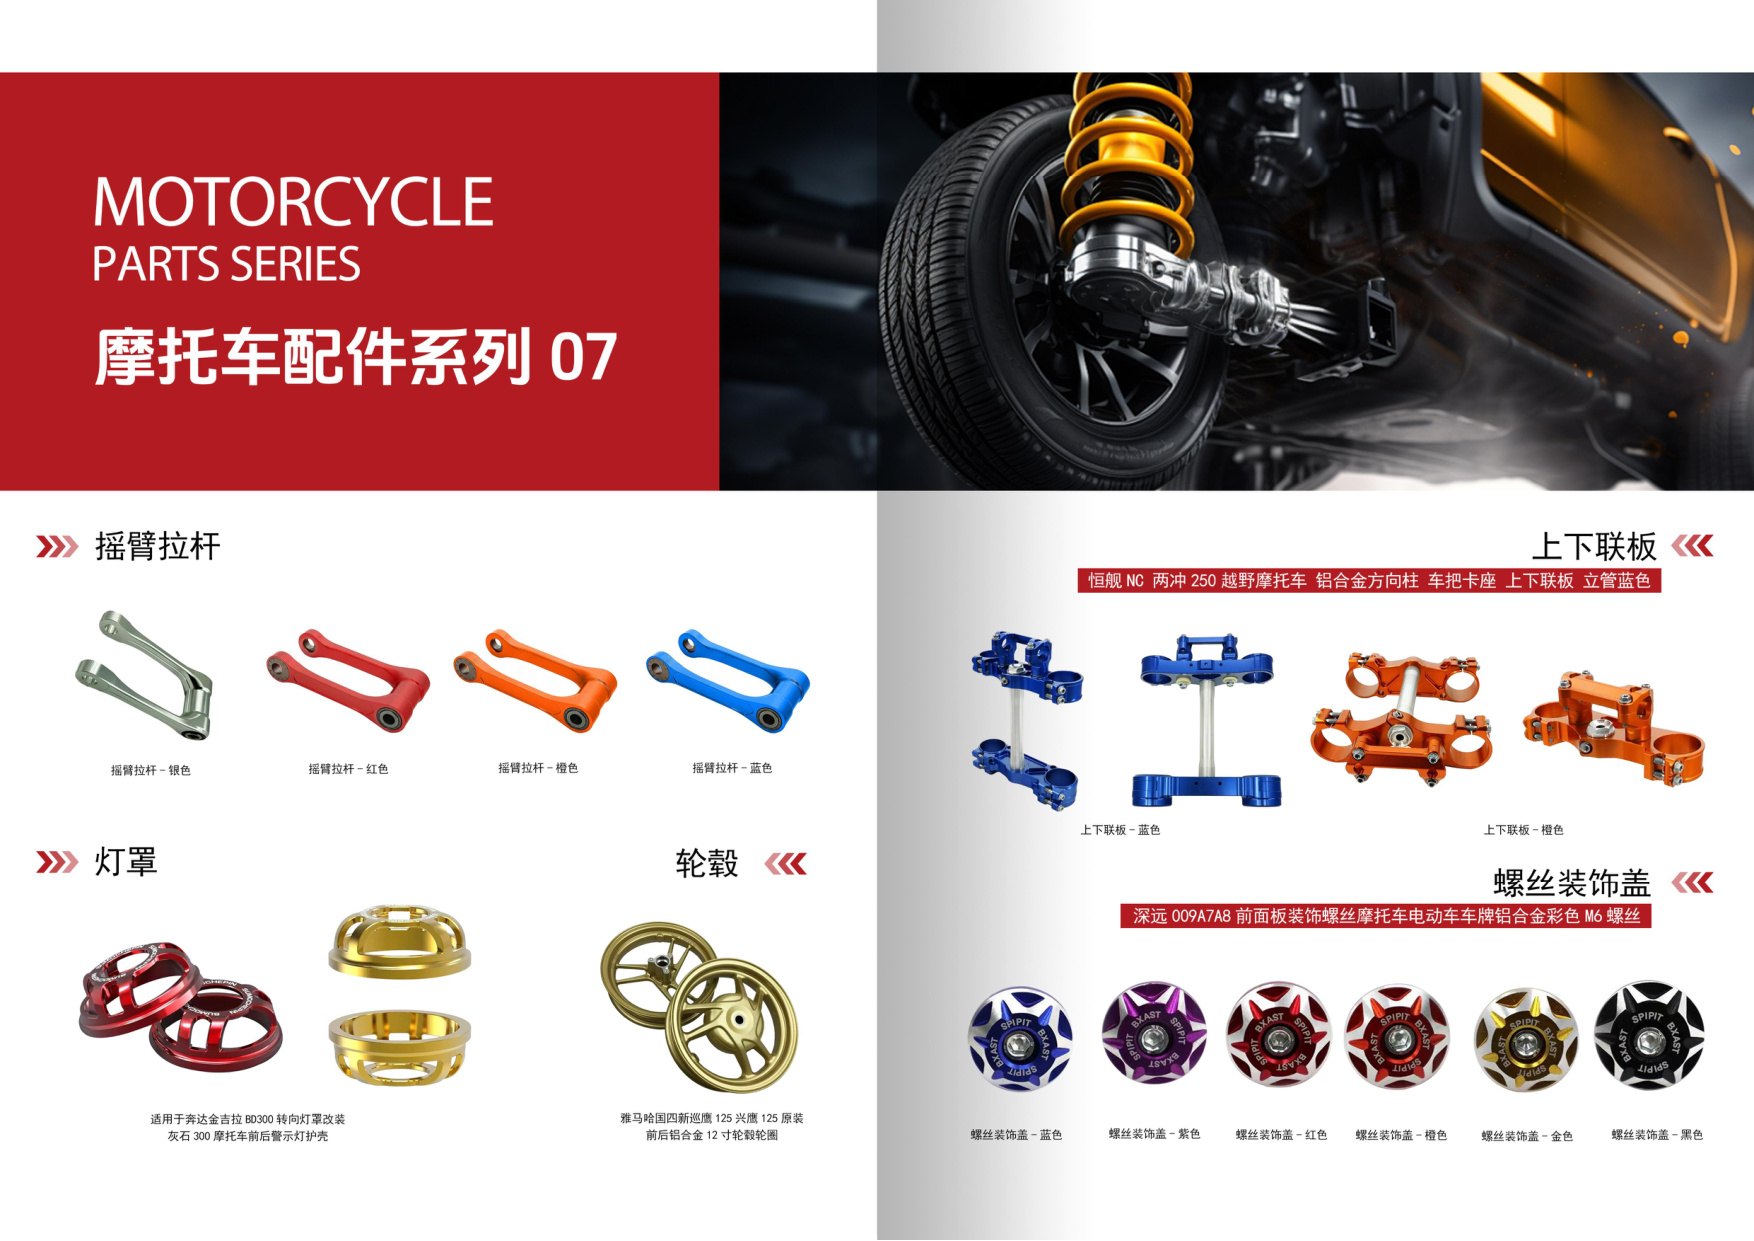
刹车卡钳活塞、离合摇臂、脚踏防滑齿、链条调节块等零件,既要求尺寸稳定,又要求表面耐磨。通过精密CNC定制控制配合面公差,再对非配合面进行硬质阳极氧化,可在不牺牲装配精度的前提下提高表面寿命。
2. 外观与耐蚀并重的结构件
后视镜支架、手把压块、发动机护盖等零件,用户既看外观也看耐久。硬质氧化膜可做黑色、钛灰等颜色,配合铝合金CNC加工后的均匀纹理,能形成稳定的量产外观。需要注意的是,氧化膜颜色与铝合金牌号、热处理状态密切相关,6061与7075在同一工艺下色差明显,打样阶段就应锁定材料与工艺参数。
3. 螺纹与精密配合部位
螺纹孔、轴承位、销孔等部位通常需要局部保护或预留余量。经验做法是:螺纹底孔按氧化膜厚度的约一半预留补偿量,或采用遮蔽工艺保护螺纹;轴承位则在数控车床加工时留出0.02–0.05mm余量,氧化后精加工或研磨到位。这些细节决定了硬质氧化件能否直接上线装配。
CNC加工与硬质阳极氧化的工艺协同要点
余量设计与膜厚匹配
硬质氧化膜约50%向内生长、50%向外生长。若图纸要求氧化后尺寸为φ10H7,加工时就不能按成品尺寸直接下料。江门CNC加工厂在实际排产中,会根据膜厚、材料与氧化厂工艺能力建立“加工尺寸—氧化增量”对照表,把余量分配到CNC加工环节,避免氧化后二次返修。
表面粗糙度与氧化外观
硬质氧化会放大基体表面的刀纹与缺陷。铝合金CNC加工时若走刀痕迹不均,氧化后容易出现色差与麻点。因此对需要氧化的外观面,通常采用较高的主轴转速、较小的进给与适当的切削液控制,必要时增加去毛刺与抛光工序,使氧化前表面达到均匀的Ra0.8–1.6μm。
材料选择与批次一致性
摩托车配件常用6061-T6与7075-T6。6061氧化膜均匀、成本可控,适合结构件与外观件;7075硬度高但氧化色偏深、膜层脆性略大,更适合受力件。批量生产中,材料批次、热处理状态与氧化槽液都会影响最终颜色与膜厚,建议在精密CNC定制阶段就固定材料来源与工艺窗口,减少批间差异。
从图纸到量产:江门CNC加工厂的落地能力
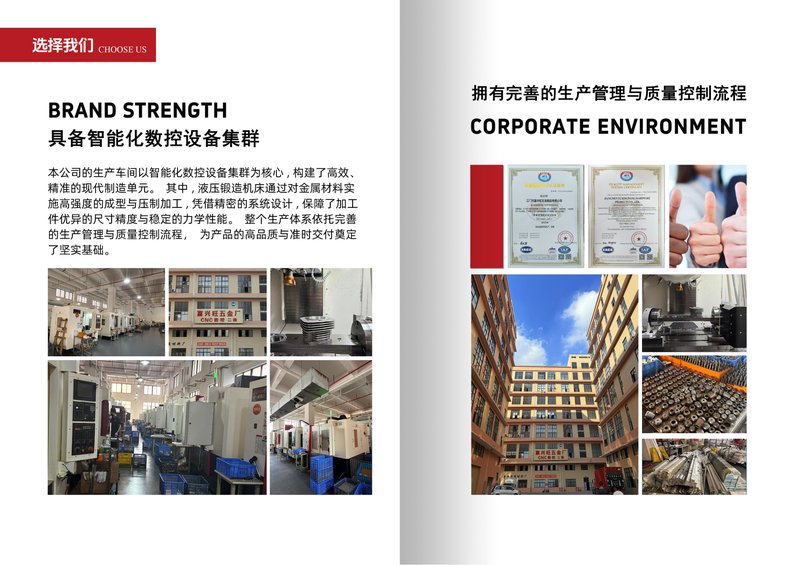
硬质阳极氧化件的质量,一半在氧化厂,一半在机加工。江门市富兴旺五金有限公司自2012年成立以来,专注摩托车配件与精密CNC定制加工,拥有2000㎡厂房与100余台CNC设备,覆盖数控车床加工、铝合金CNC加工与多轴铣削。针对需要硬质氧化的零件,工厂可在报价阶段同步评估加工余量、遮蔽方案与检测基准,把氧化变形与尺寸补偿纳入工艺路线,减少试错轮次。
对于摩托车配件这类多品种、批量差异大的产品,前端CNC加工的稳定性直接决定氧化良率。通过统一的装夹基准、首件检测与过程抽检,配合固定的氧化外协伙伴,能够把膜厚波动控制在可接受范围内,让硬质阳极氧化真正成为提升产品寿命的加分项,而不是装配线上的麻烦。
欢迎发送图纸,获取免费报价
如果您正在开发需要硬质阳极氧化的摩托车配件,或希望寻找具备CNC加工与表面处理协同经验的江门CNC加工厂,欢迎将图纸、材料要求与膜厚标准发送给我们。富兴旺五金将结合设备能力与工艺经验,为您提供可量产的精密CNC定制方案与免费报价。