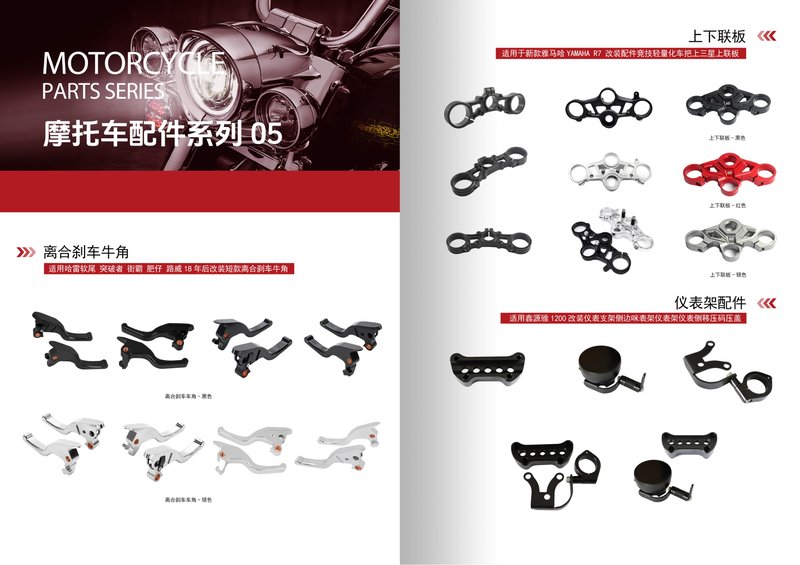
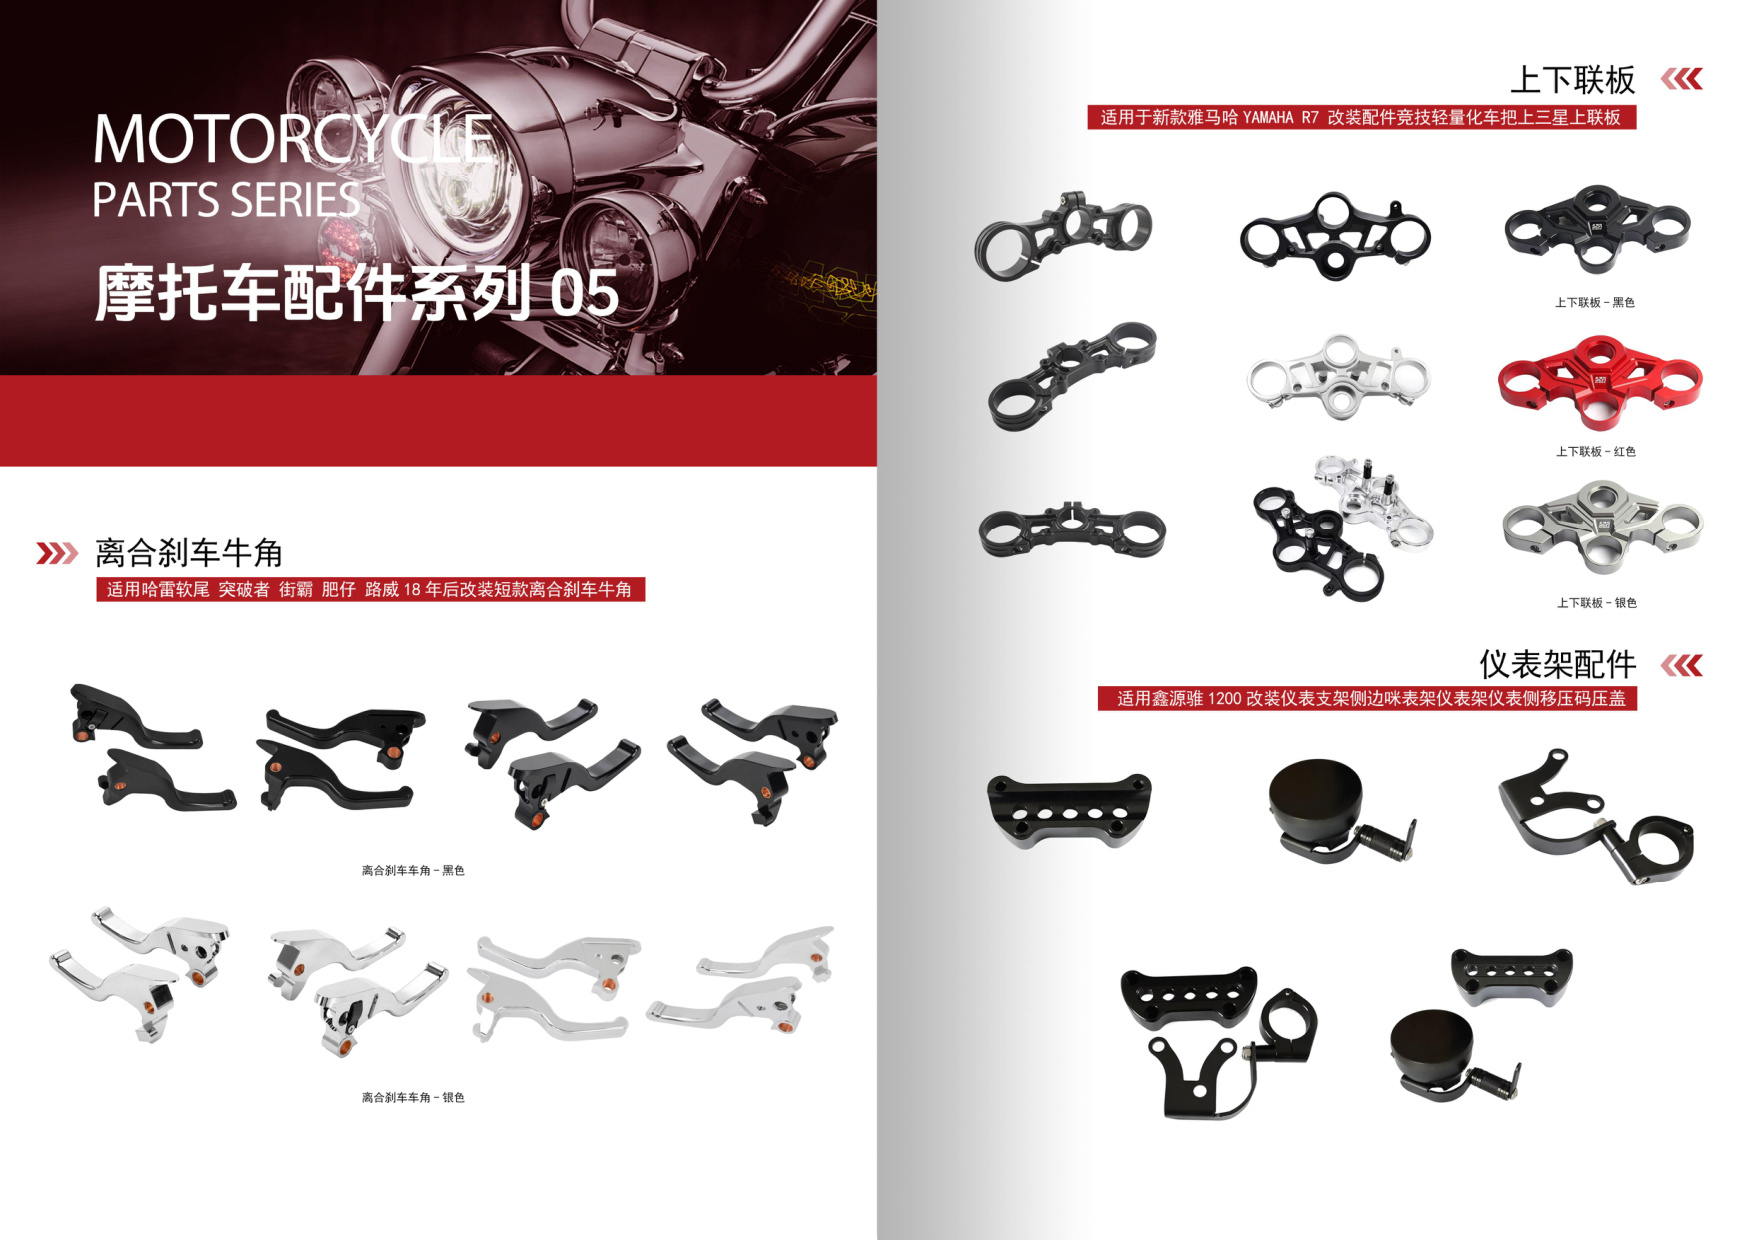
铝合金因其轻质、易切削、耐腐蚀等优点,在摩托车配件、自动化零件、电子设备等领域应用广泛。然而,铝件CNC加工过程中,变形是令许多采购商和工程师头疼的难题——尺寸超差、平面度不佳、孔位偏移,往往导致零件报废或装配困难。作为一家成立于2012年、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在精密CNC定制和摩托车配件加工中积累了丰富的变形控制经验。本文将从六个方面分享铝件CNC加工变形的控制方法,帮助您从源头提升良品率。
一、为什么铝件CNC加工容易变形?
铝合金的弹性模量约为钢的1/3,刚性较差,在切削力、装夹力作用下极易产生弹性变形。同时,铝的导热系数高,切削热快速传导至工件整体,导致热膨胀不均。此外,毛坯残余应力在材料去除后重新分布,也会引起零件翘曲。因此,控制变形需要从材料、工艺、刀具、装夹等多维度入手。
二、6大实战方法,有效控制铝件CNC加工变形
1. 优化装夹方案,减小夹紧力
装夹力过大是薄壁铝件变形的首要原因。建议采用多点分散夹紧、液压夹具或真空吸盘,使夹紧力均匀分布。对于精密CNC定制的薄壁零件,可在粗加工后松开夹具,让应力释放,再以较小夹紧力进行精加工。江门CNC加工厂在实际生产中,常采用“开粗-自然时效-精加工”的工艺路线,有效降低装夹变形。
2. 合理设计走刀路径与切削参数
在铝合金CNC加工中,应避免刀具在工件表面长时间停留,减少切削热积聚。采用顺铣、螺旋下刀、动态铣削等策略,使切削力更平稳。粗加工时选用较大的切深和进给,精加工时采用高转速、小切深、快进给,既能保证表面质量,又能减少热变形。对于数控车床加工细长铝轴,可使用中心架或跟刀架,并配合锋利的刀具和高压冷却。
3. 选用锋利刀具与充足冷却
铝件CNC加工应选用大前角、锋利刃口的硬质合金刀具或金刚石涂层刀具,减少切削力和积屑瘤。同时,采用高压内冷或油雾润滑,及时带走切削热,防止工件热膨胀。在摩托车配件批量生产中,富兴旺五金通过优化冷却方式,将薄壁缸头盖的平面度误差控制在0.05mm以内。
4. 分阶段加工,释放残余应力
对于余量较大的铝件,建议分粗加工、半精加工、精加工三个阶段。粗加工后预留0.5-1mm余量,将工件从夹具上松开,进行自然时效或人工时效处理,使残余应力充分释放,再进行精加工。这一方法在精密CNC定制中尤为关键,可显著减少后续加工中的变形。
5. 控制环境温度与工件热平衡
铝件对温度敏感,车间温度波动会导致尺寸变化。高精度加工应在恒温车间进行,或在加工前让工件在机床附近充分均温。江门CNC加工厂建议,对于公差要求±0.02mm以内的铝件,加工环境温度应控制在20±2℃。
6. 优化毛坯与结构设计
毛坯应选择锻件或预拉伸板材,减少内部残余应力。零件设计时,尽量使壁厚均匀,避免突然的截面变化;必要时增加工艺加强筋,提高刚性。在摩托车配件开发阶段,富兴旺五金的技术团队会与客户沟通结构优化方案,从设计源头降低变形风险。
三、江门CNC加工厂的实力保障
江门市富兴旺五金有限公司深耕CNC加工领域12年,拥有100+台数控车床、加工中心等设备,专注于摩托车配件和精密CNC定制加工。从图纸评审、工艺设计到批量生产,我们为每一位客户提供变形控制方案,确保铝件尺寸稳定、交期准时。无论是小批量试制还是大批量生产,我们都能以成熟的工艺和严格的质量管控,为您交付高精度铝件。
四、结语:欢迎发送图纸,获取免费报价
铝件CNC加工变形控制是一项系统工程,需要经验与技术的结合。如果您正在寻找可靠的铝合金CNC加工供应商,或对现有零件的变形问题感到困扰,欢迎联系江门市富兴旺五金有限公司。请发送您的图纸或样品需求至我们的业务邮箱,我们将为您提供专业的工艺建议和免费报价。选择富兴旺,让精密加工更省心!