为什么同样是改装件,质量差距能差三倍?
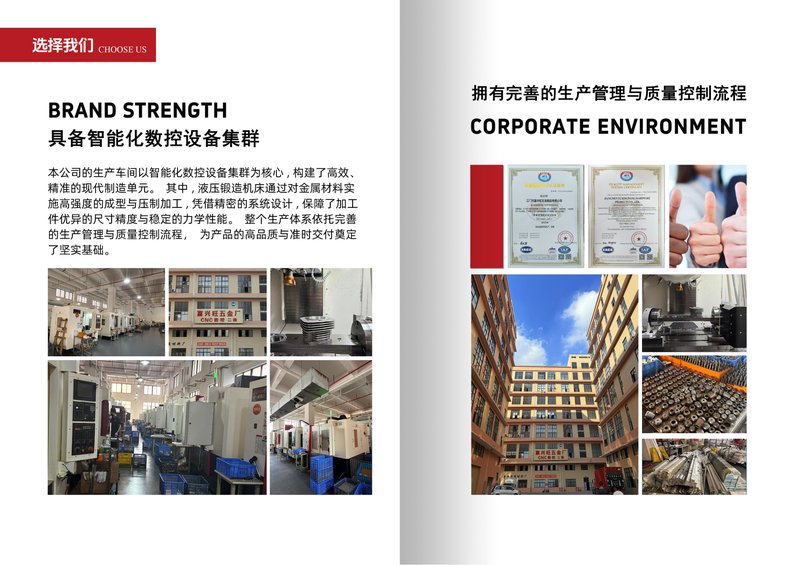
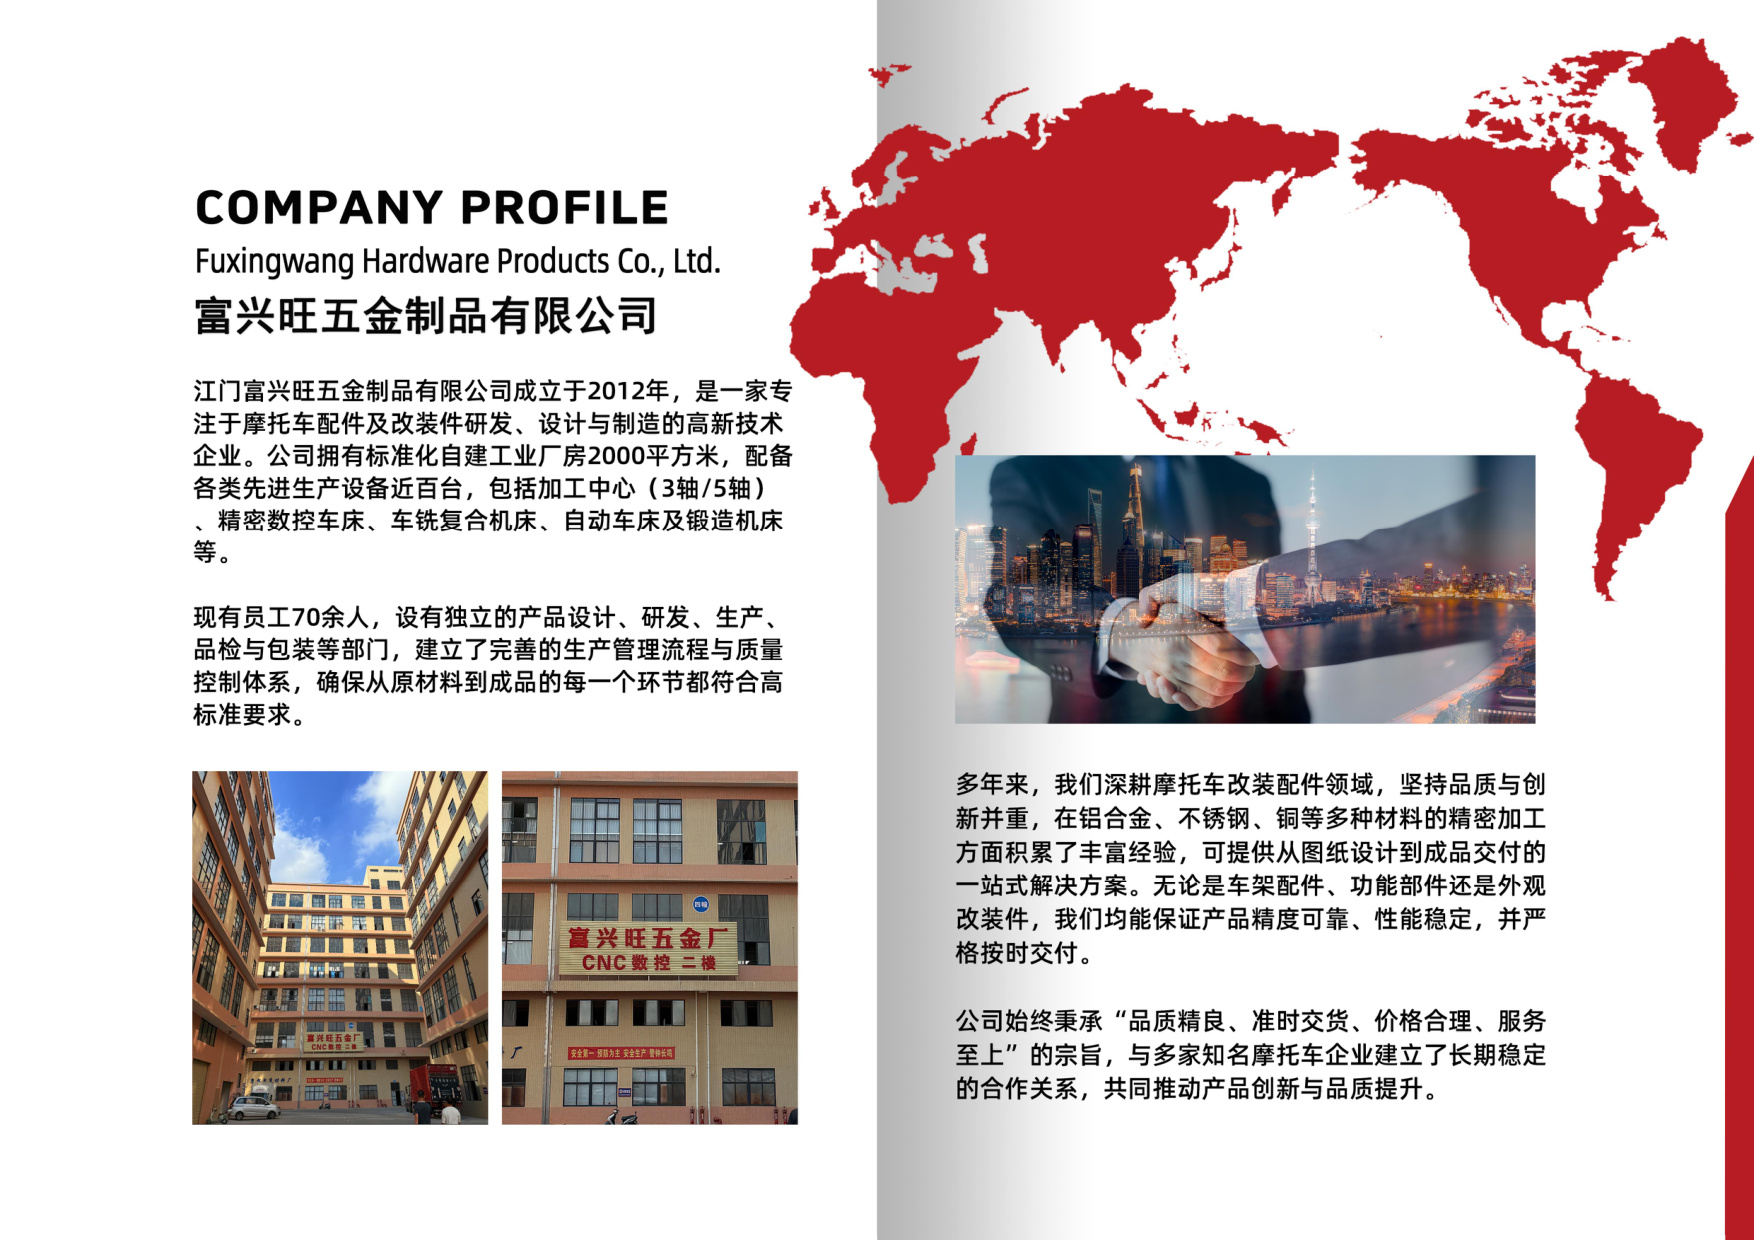
摩托车改装市场上,外观相似的铝合金脚踏、刹车牛角、链轮盖,价格从几十元到几百元不等。很多车友踩过坑:装上去螺纹滑牙、孔位对不上、骑两个月表面氧化发黑。问题的根源往往不在设计,而在制造环节的CNC加工精度与材料把控。作为一家2012年成立、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司长期为摩托车配件品牌做精密CNC定制,下面从生产端的角度,讲清楚判断改装件质量的6个硬指标。
指标一:看材质——6061还是不明牌号铝合金?
优质摩托车改装件大多采用6061-T6铝合金,强度高、切削性能好、阳极氧化后色泽均匀。劣质产品常用回收铝或非标合金,密度不匀,加工后内部砂眼多,受力时容易开裂。铝合金CNC加工对材料一致性要求很高,正规厂家会要求供应商提供材质证明。判断方法很简单:问商家要材质报告,或观察切屑——6061切屑银亮、断屑干脆,劣质铝切屑发暗、粘刀。
指标二:看CNC加工精度与表面光洁度
公差控制是分水岭
摩托车改装件的安装孔位、轴承位、螺纹孔都有明确公差要求。以刹车牛角为例,转轴孔公差通常需控制在±0.02mm以内,否则装上去要么松旷异响,要么卡滞不回位。小作坊用普通仪表车床或老旧设备加工,公差可能跑到±0.1mm以上。而正规数控车床加工配合三坐标检测,才能稳定保证精度。
表面刀纹透露设备水平
拿到一件改装件,先看非外观面的刀纹。高速CNC加工中心走刀均匀细密,刀纹间距一致;如果刀纹粗大、有接刀痕或振纹,说明设备刚性不足或编程参数粗糙。外观面喷砂或阳极氧化可以遮盖部分缺陷,但内腔和配合面的刀纹骗不了人。
指标三:螺纹质量与装配公差
改装件最常见的售后问题是螺纹滑牙。劣质产品用丝锥手工攻牙,牙型不完整、底孔偏大;正规做法是用CNC加工中心刚性攻牙或螺旋铣牙,牙距均匀、牙深足够。检验时可用对应螺栓手动拧入,应顺畅无卡涩,锁紧后无晃动。另外,多孔位零件要试装:孔距偏差超过0.05mm,装配时就会别劲。
指标四:表面处理工艺是否到位
阳极氧化膜厚通常要求10-15μm,劣质产品膜厚不足5μm,用指甲刮擦或酒精擦拭就可能露底。硬质氧化件表面应有均匀哑光质感,颜色批次一致。若发现同一批零件色差明显、边角发白,说明氧化前处理不彻底或槽液管理混乱。对于摩托车配件这类户外暴露件,表面处理直接决定耐候寿命。
指标五:结构设计与受力合理性
质量好的改装件不是越厚越重越好。专业厂家会用有限元分析优化筋位布局,在减重的同时保证刚性。比如脚踏支架,合理镂空配合圆角过渡,比实心厚料更抗疲劳。这背后依赖精密CNC定制的灵活加工能力——五轴或四轴联动才能做出复杂曲面和清角。车友可观察零件过渡处是否圆滑、有无尖角应力集中。
指标六:厂家资质与检测手段
问一句“有没有检测报告”,能筛掉大量贴牌作坊。正规江门CNC加工厂通常配备三坐标测量仪、粗糙度仪、膜厚仪,出货附首件检测报告。富兴旺五金13年来服务摩托车配件与精密定制客户,从图纸评审、编程、CNC加工到全检出货有完整流程,100+台设备覆盖车、铣、走心机,能兼顾打样速度与批量一致性。
总结:别只看外观,要看制造底子
判断摩托车改装件质量,核心是看材质证明、公差水平、螺纹与装配质量、表面膜厚、结构合理性以及厂家检测能力。这六项背后,考验的是CNC加工与数控车床加工的综合实力。如果你正在找可靠的铝合金CNC加工供应商,或手上有改装件图纸需要落地,欢迎联系江门市富兴旺五金有限公司——发送图纸即可获取免费报价,工程师会从可制造性角度给出优化建议。