为什么CNC打样周期总被拉长?
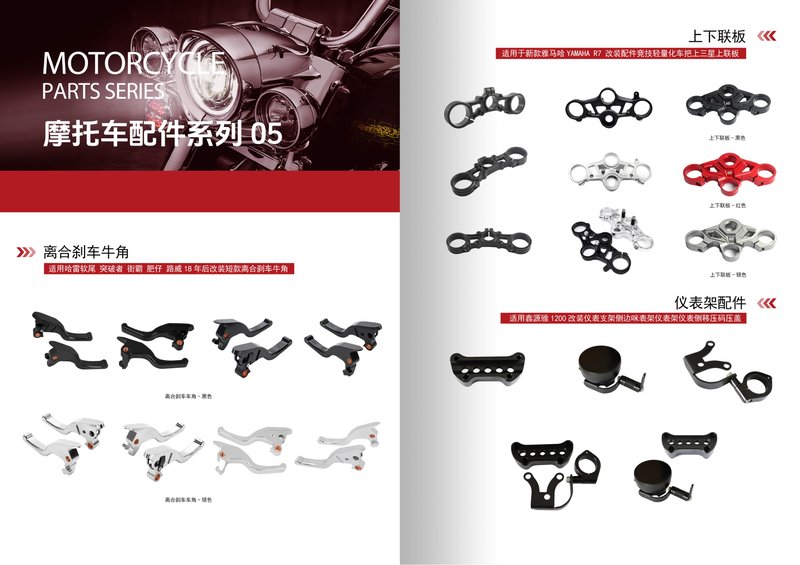
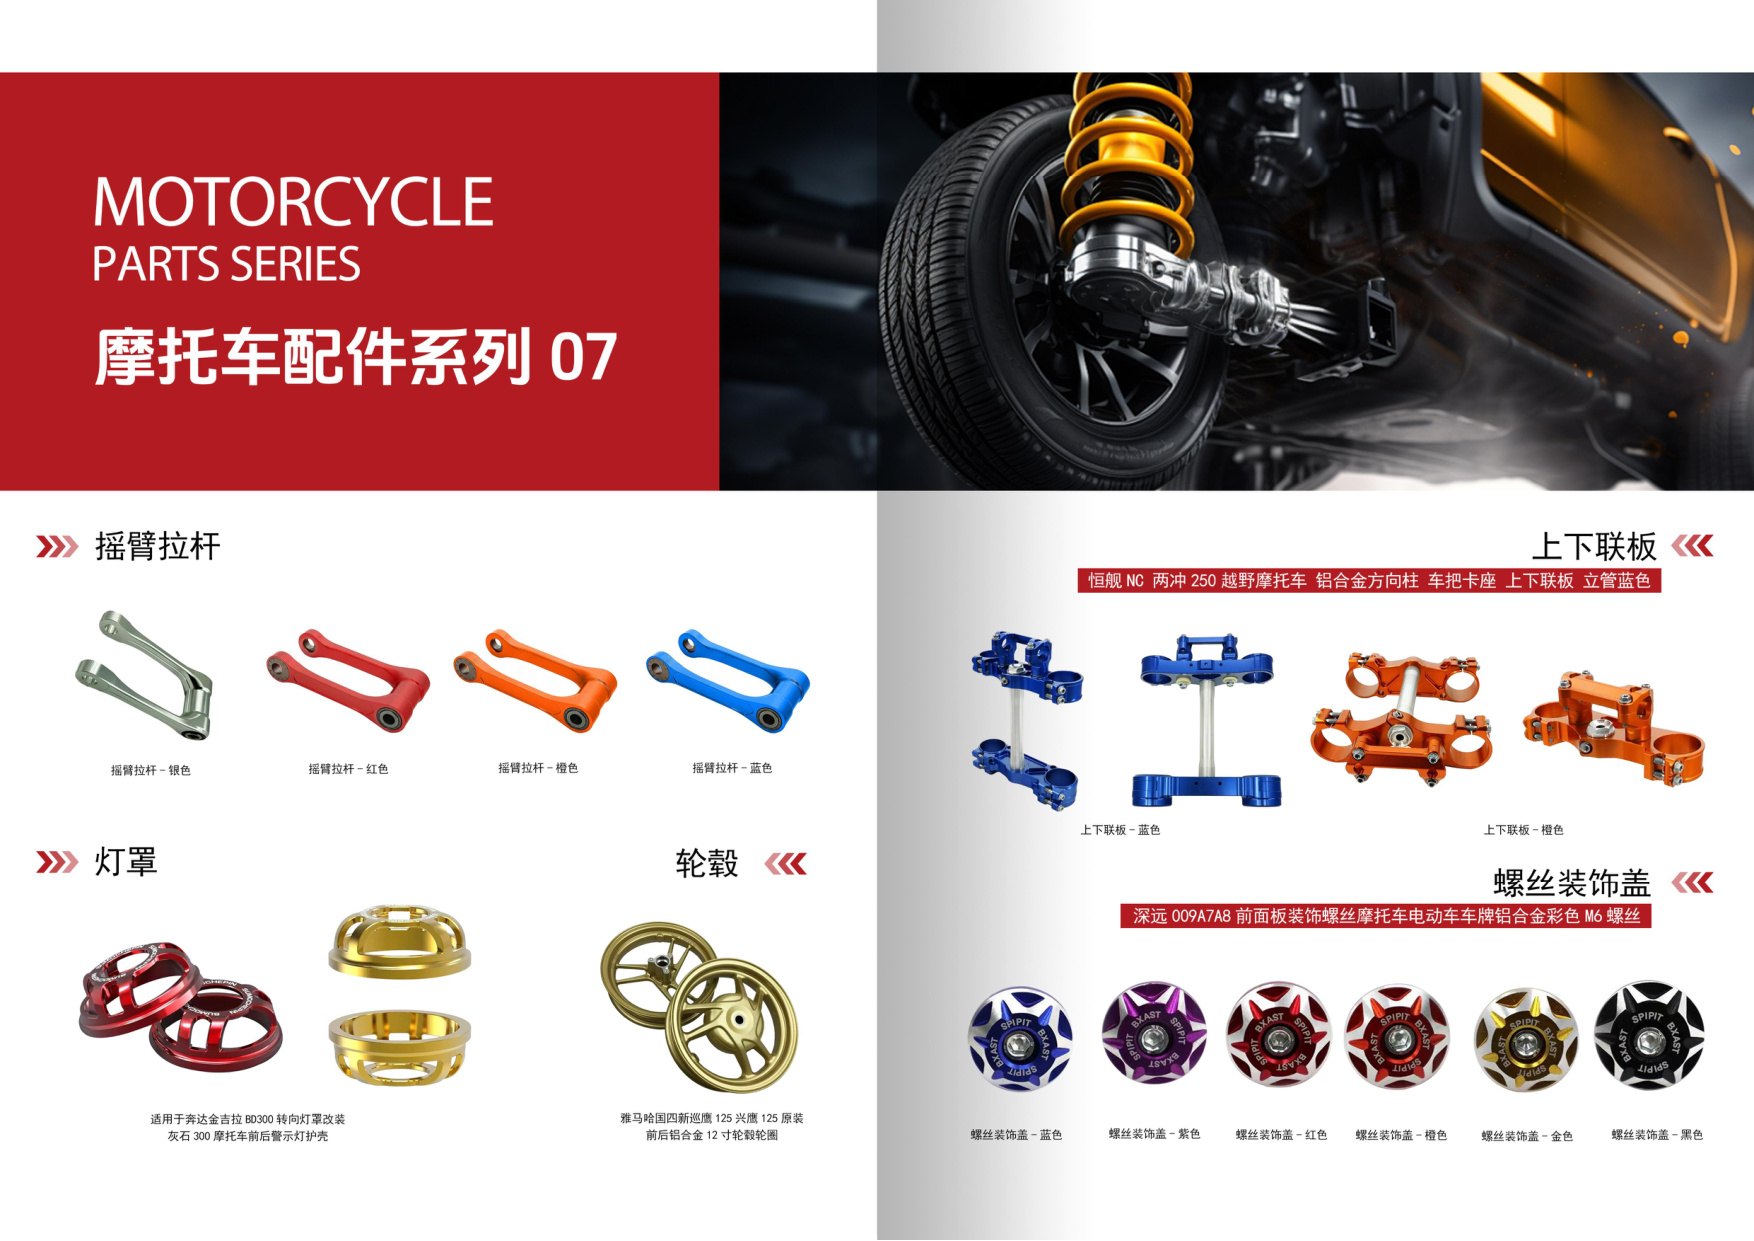
在精密CNC定制项目中,打样是验证设计可行性的关键一步。许多客户反馈:图纸发出去后,报价等三天、编程等两天、排产再等一周,一个铝合金CNC加工件从下单到收货动辄两周以上。作为江门CNC加工厂,江门市富兴旺五金有限公司自2012年成立以来,服务过大量摩托车配件与定制件客户,发现打样周期的瓶颈往往不在加工本身,而在信息流转、工艺准备与排产协同。本文结合2000㎡厂房、100+台CNC设备的实际运行经验,拆解缩短打样周期的5个关键动作。
关键一:图纸评审前置,减少来回确认
打样慢的第一大原因是图纸问题导致反复沟通。建议在询价阶段就提供完整的3D模型(STEP/IGES)与2D图纸,标注关键公差、表面处理与材料牌号。对于CNC加工而言,壁厚过薄、深腔刀具无法触及、螺纹底孔与标准不符等问题,都会在编程阶段才暴露。富兴旺五金的工程团队会在报价前完成可制造性评审,提前指出需要客户确认的细节,避免“报价后改图、改图后重报”的循环。经验表明,评审前置可将打样沟通轮次减少一半以上。
关键二:工艺路径一次做对,编程不返工
装夹方案决定节拍
精密CNC定制件往往结构复杂,装夹次数直接影响打样效率。对于摩托车配件中的异形支架、轴套类零件,优先采用一序装夹完成多面加工的五轴或四轴联动方案,减少翻面找正时间。数控车床加工件则可通过主副轴配合,实现车铣复合一次成型,避免二次装夹带来的精度损失与等待。
刀具与参数预验证
铝合金CNC加工的打样提速空间最大。铝件切削阻力小,可采用高转速、大进给策略,但前提是刀具路径与冷却方式匹配。富兴旺五金在编程阶段即调用历史工艺库,对相似结构件复用成熟参数,首件试切成功率显著提升,减少“试切—测量—改程序”的反复。
关键三:材料与刀具常备,不等料不等刀
打样周期中,等材料、等非标刀具常常占去数天。江门CNC加工厂的地理与供应链优势在此体现:珠三角地区铝合金、不锈钢、黄铜等常用材料现货充足,常规铣刀、钻头、丝锥库存齐全。富兴旺五金对铝合金CNC加工常用牌号保持安全库存,非标刀具则通过固定供应商快速响应。客户在询价时明确材料状态(如6061-T6铝板厚度),可进一步压缩备料时间。
关键四:小批量快速换线,打样不跟大货抢排产
很多工厂打样慢,是因为样品单被排在大批量订单之后。富兴旺五金将100+台CNC设备中的一部分划为柔性快反单元,专接精密CNC定制打样与小批量订单,换线时间控制在小时级。同时,MES系统对打样工单设置优先级标识,编程、调机、检验三环节并行推进:程序仿真与毛坯准备同步、首件检测与下一序装夹准备同步,使单件打样从排产到出货压缩至3—5个工作日(视结构与表面处理要求而定)。
关键五:检测与后处理无缝衔接
打样最后阶段常卡在检测与表面处理。建议在图纸中明确关键尺寸与验收标准,工厂即可在机边完成首件三坐标测量,无需外送等待。对于摩托车配件常见的阳极氧化、喷砂、电镀等后处理,选择拥有固定协作资源的江门CNC加工厂,可让后处理与加工进度并行安排,避免样品在工序间来回运输。富兴旺五金对打样件实行“加工—检测—后处理”节点跟踪,异常情况当天反馈,减少客户被动等待。
行动号召
缩短CNC打样周期,本质是把评审、编程、备料、排产、检测五个环节的等待时间压到最低。江门市富兴旺五金有限公司专注精密CNC定制与摩托车配件加工,拥有2000㎡厂房、100+台CNC设备,覆盖数控车床加工、铝合金CNC加工及多轴铣削。欢迎发送图纸至我们的工程团队,获取免费报价与可制造性建议,让下一轮打样更快落地。