为什么同样的图纸,CNC定制零件报价会差出一截
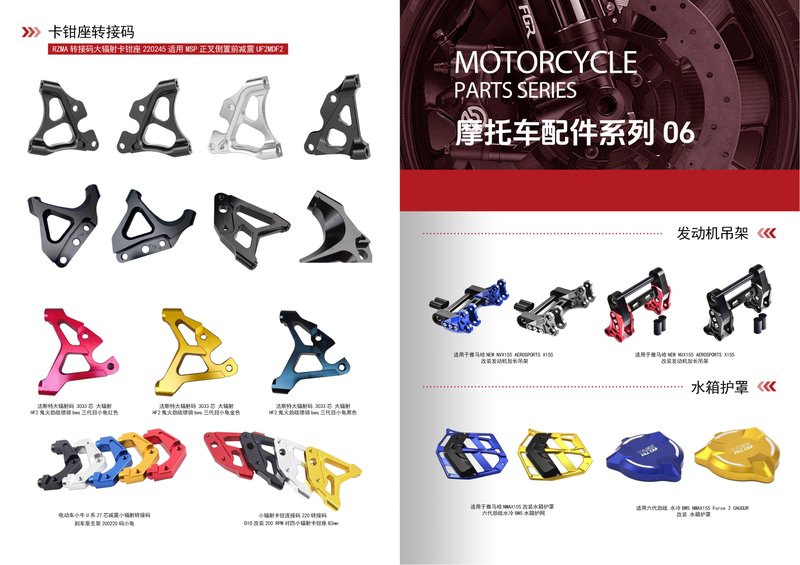
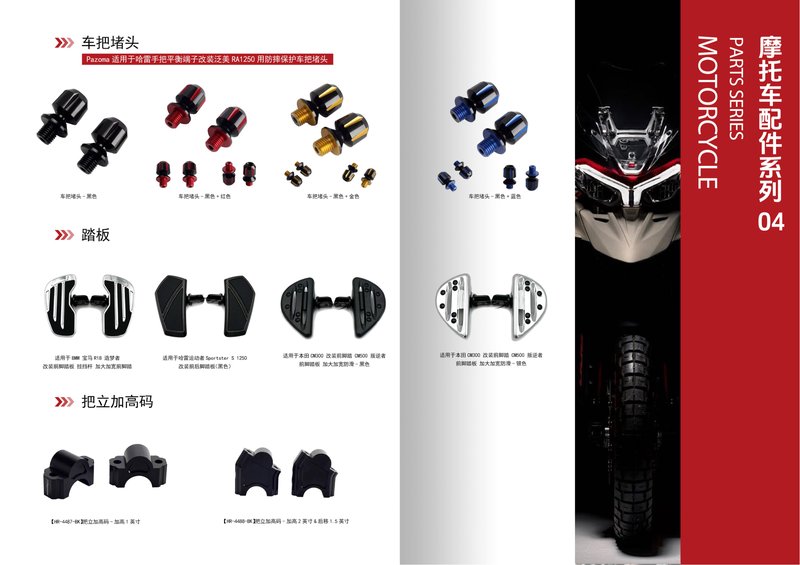
做精密CNC定制的采购都遇到过这种情况:一张零件图发给三四家工厂,回来的价格能相差30%以上。有人怀疑是工厂乱报价,其实更多时候是报价逻辑不同——有的按工时粗算,有的把编程和装夹时间单独计费,有的把批量摊销算得很细。江门市富兴旺五金有限公司自2012年成立以来,长期为摩托车配件客户与设备厂商提供CNC加工服务,厂房2000㎡、100+台CNC设备,下面结合实际生产数据,把CNC定制零件的报价构成讲清楚,方便采购方看懂价格、也方便比价。
CNC加工报价的六大成本构成
1. 材料成本:不只是“重量×单价”
材料费通常按毛坯尺寸计算,而不是成品净重。铝合金CNC加工中,一块外形尺寸200×150×30mm的6061铝板,成品可能只剩一半重量,但材料费按整块毛坯计。此外还要考虑切削余量、装夹夹持段、以及锯切损耗。批量生产时如果排版合理,一料多件可以明显摊薄材料成本,这也是江门CNC加工厂在报价前会先看零件能否套料的原因。
2. 编程与工艺设计费
精密CNC定制零件往往需要三维建模、刀路编写、夹具方案确认。结构简单的回转体零件,数控车床加工编程可能半小时完成;而带多面加工、异形曲面、公差±0.01mm以内的零件,编程与工艺验证时间会成倍增加。单件打样时这部分费用通常全额计入,批量订单则可分摊到每件。
3. 装夹与调机时间
这是报价差异最大的部分。一个零件需要几次装夹、是否需要专用夹具、是否需要四轴或五轴联动,直接决定调机工时。以摩托车配件中的刹车泵体、轮毂连接件为例,多面加工需要2~3次装夹,调机时间可能是单面零件的两三倍。报价时把装夹次数问清楚,比只比单价更有意义。
4. 刀具与耗材
铝合金CNC加工刀具磨损相对较慢,但不锈钢、钛合金或高硬度材料的刀具消耗会明显上升。深腔、窄槽、微小孔等特征还会用到小径刀具,单价高、易折断。这部分成本通常按加工时长折算进工时费。
5. 表面处理与后工序
阳极氧化、喷砂、电镀、发黑、镭雕等外协工序按件或按面积计价。摩托车配件对外观和耐蚀性要求较高,表面处理费用有时能占到总价的15%~20%。报价单上应明确表面处理的颜色、膜厚与验收标准,避免后期加价。
6. 批量数量与检验成本
1件、100件、1000件的单件价格完全不同。批量越大,编程与调机摊销越低,但全检或抽检的检测成本、包装成本也要计入。精密CNC定制件若涉及关键尺寸CPK要求,还需安排三坐标抽检,这部分工时会体现在报价中。
影响报价的关键变量:材料、公差、结构、数量
同样是CNC加工,材料从6061铝合金换成304不锈钢,切削难度和刀具损耗上升,单价可能增加50%以上;公差从±0.05mm收紧到±0.01mm,需要增加精加工工序与检测频次;零件上有深孔、薄壁、细长悬臂等特征,则需要降低进给、增加支撑,工时随之增加。采购方在询价时把这些信息一次说清,报价会更快也更准。
怎样拿到准确又合理的CNC加工报价
建议询价时提供:①二维图纸(标注公差、表面粗糙度、材料与热处理要求);②三维STEP/IGES模型;③预估年用量与单批数量;④表面处理与包装要求;⑤是否有指定材料牌号或替代方案。江门CNC加工厂在收到完整资料后,通常1~2个工作日内可给出打样价与批量价两档报价,便于采购做成本规划。
降低CNC定制零件成本的四个实用做法
第一,在不影响功能的前提下放宽非配合尺寸公差,减少精加工与检测工时;第二,统一材料牌号,把多个零件合并到同一毛坯套料,摊薄材料费;第三,结构上避免过深窄槽和尖角内清角,减少小径刀具使用;第四,合理规划批量,把打样与量产分开报价,用批量订单分摊编程调机成本。富兴旺五金在承接摩托车配件与铝合金CNC加工订单时,会先做可制造性评估,把能优化的结构点反馈给客户,再出报价。
结语:把图纸发过来,免费获取报价
CNC定制零件的报价不是拍脑袋,而是材料、编程、装夹、刀具、后处理与批量数量的综合结果。看懂这六项,比价时就不会只盯着单价。江门市富兴旺五金有限公司拥有2000㎡厂房与100+台CNC设备,覆盖数控车床加工、铝合金CNC加工与精密CNC定制,擅长摩托车配件的中小批量与批量生产。欢迎发送图纸与用量需求,我们将免费提供打样价与批量价报价,并给出可制造性优化建议。