为什么摩托车配件需要硬质阳极氧化?
摩托车长期暴露在风雨、泥沙和高温环境中,铝合金配件如刹车手柄、脚踏板、发动机支架、减震连接件等,不仅要求轻量化,更要求表面具备高硬度、耐磨损和耐腐蚀能力。硬质阳极氧化(Hard Anodizing)通过在铝合金表面生成一层致密、厚实的氧化铝陶瓷层,显著提升表面硬度(可达HV400-500以上)和耐磨性,同时保持基材的尺寸稳定性,是摩托车配件表面处理的主流工艺之一。对于从事精密CNC定制的企业而言,理解硬质阳极氧化与CNC加工之间的配合关系,是保证零件最终性能的关键。
硬质阳极氧化工艺原理与关键参数
工艺原理
硬质阳极氧化是在低温(通常0-10℃)和较高电流密度下,在硫酸电解液中对铝合金零件进行阳极处理。与普通阳极氧化相比,硬质氧化生成的氧化膜更厚(通常25-50μm,特殊要求可达80μm以上),孔隙率更低,显微硬度更高。氧化膜与基体结合牢固,不会像电镀层那样出现剥落风险。
关键控制参数
膜厚均匀性、硬度、耐蚀性和尺寸变化是硬质氧化的四大核心指标。电解液温度、电流密度、氧化时间和铝合金牌号直接影响膜层质量。例如,6061铝合金在硬质氧化后尺寸增大约为膜厚的一半(向外生长),因此在CNC加工阶段需要预留合理的氧化余量。江门CNC加工厂在承接摩托车配件订单时,通常会与表面处理供应商协同确定加工公差,避免因氧化膜厚度导致装配干涉。
摩托车件中适合硬质阳极氧化的典型零件
操控与传动类零件
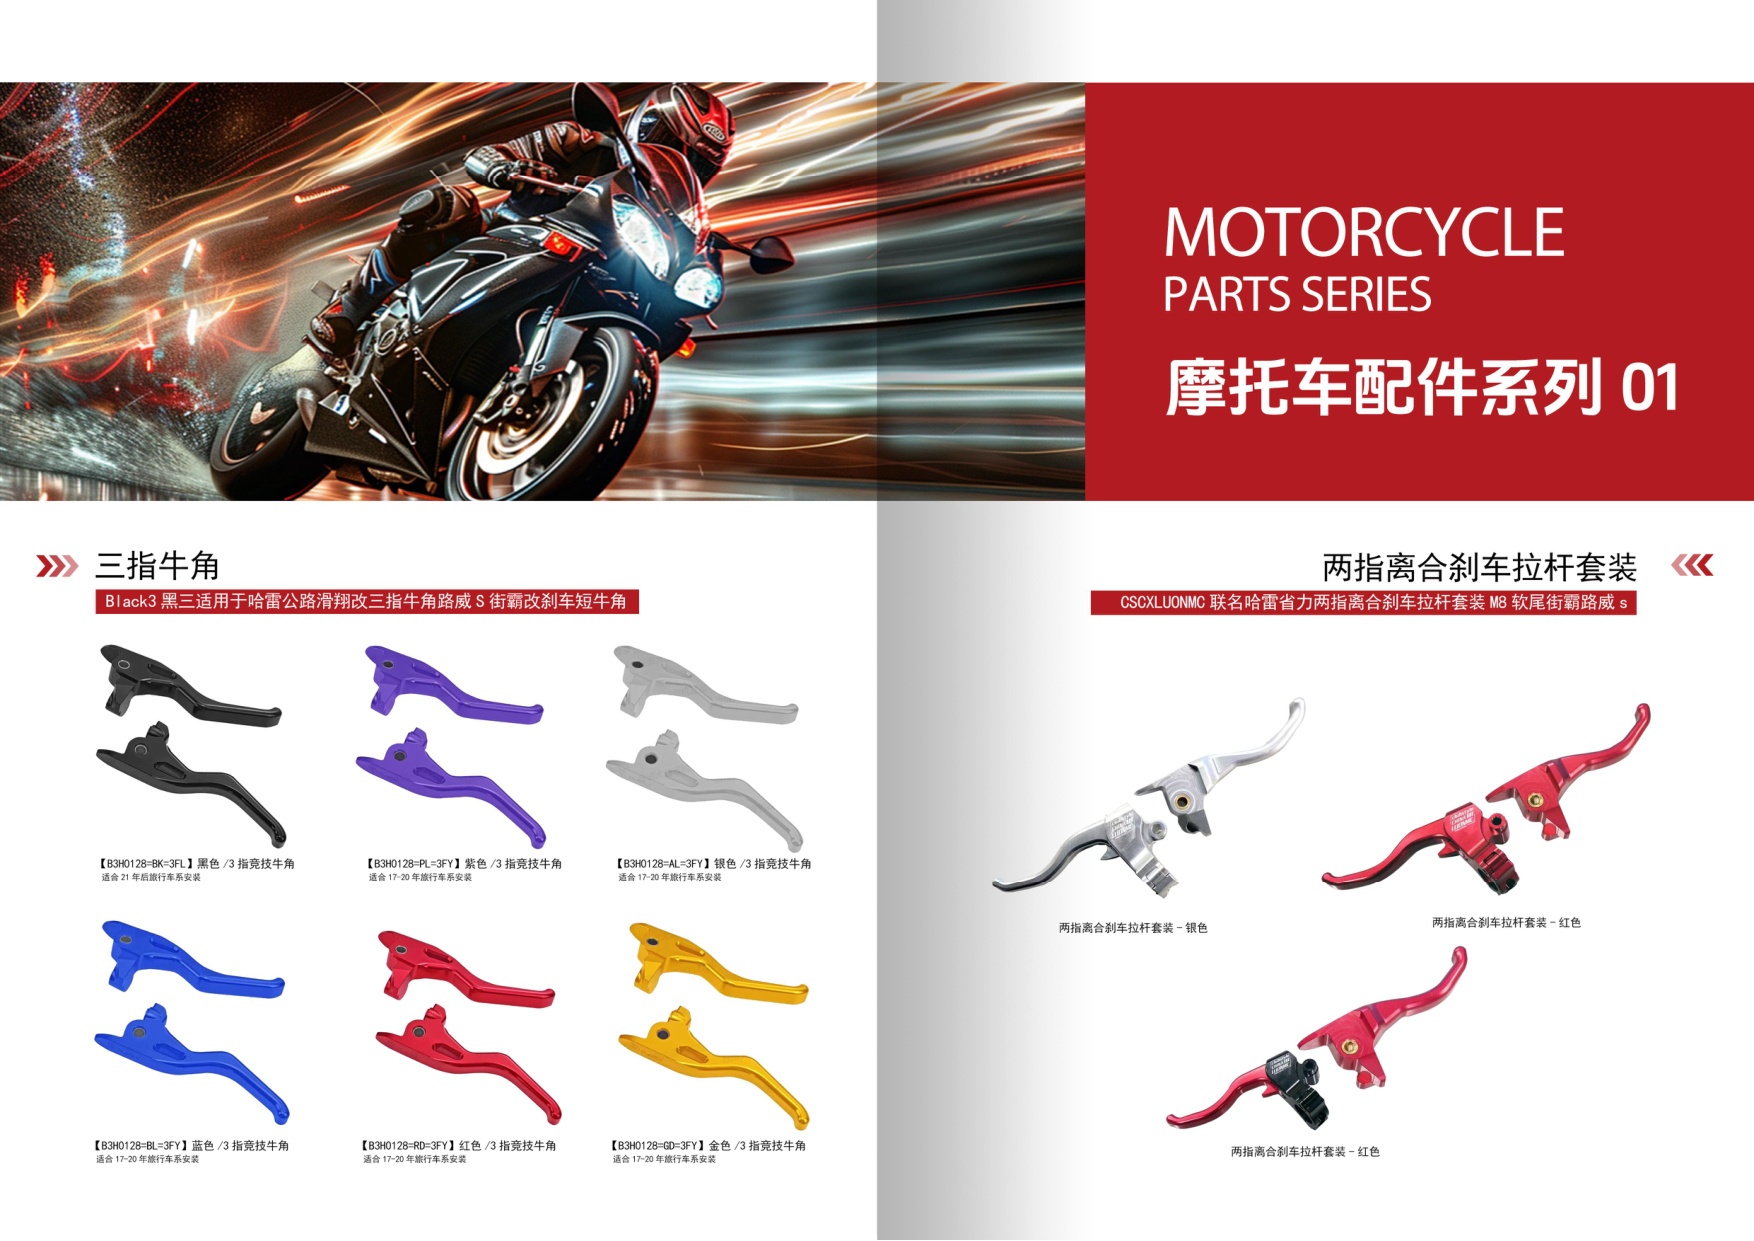
刹车手柄、离合手柄、换挡杆、脚踏板等零件频繁承受摩擦和冲击,硬质氧化层可有效抵抗磨粒磨损,延长使用寿命。这类零件多采用6061或7075铝合金,通过数控车床加工和CNC铣削成形,再经硬质氧化处理,表面硬度可达普通阳极氧化的3-5倍。
结构连接与悬挂类零件
减震器连接座、发动机吊架、车架连接块等结构件,对耐蚀性和疲劳强度要求较高。硬质氧化膜能隔绝潮湿空气和盐雾侵蚀,尤其适合出口东南亚、欧洲等对盐雾测试有要求的市场。需要注意的是,硬质氧化会略微降低铝合金的疲劳强度,因此在精密CNC定制阶段应优化圆角过渡和表面粗糙度,减少应力集中。
外观与功能复合类零件
部分摩托车配件既要求耐磨又要求外观质感,如改装件中的铝合金手把、后视镜支架等。硬质氧化后可进行封孔或染色处理,但硬质膜染色性较差,通常以本色(深灰至黑色)为主。铝合金CNC加工企业应在打样阶段与客户确认外观标准,避免后续争议。
CNC加工与硬质氧化的工艺协同要点
材料选择与切削参数
硬质阳极氧化效果与铝合金牌号密切相关。6061铝合金氧化膜均匀性好,适合大多数摩托车配件;7075铝合金硬度高但氧化膜脆性较大,需控制膜厚;铸造铝合金因组织疏松,硬质氧化后容易出现斑点,一般不建议用于高外观要求件。CNC加工时应根据材料特性调整切削速度和进给量,保证表面粗糙度Ra≤1.6μm,避免氧化后出现明显刀纹。
尺寸余量与螺纹保护
硬质氧化膜向外生长,精密配合面(如轴承位、密封槽)需预留氧化余量,通常按膜厚的一半计算。螺纹孔在氧化后可能影响通规,可采用防氧化屏蔽或氧化后回攻。江门CNC加工厂在批量生产中会建立“加工-氧化-复检”闭环流程,确保装配尺寸一次合格。
表面预处理与遮蔽
氧化前需彻底去除毛刺、油污和切削液残留。CNC加工后建议增加去毛刺和超声波清洗工序。对于不允许氧化的部位(如导电面、精密配合面),需采用遮蔽胶或专用夹具保护。这些细节直接影响硬质氧化的良率,也是衡量CNC加工厂工程能力的重要指标。
江门CNC加工厂的硬质氧化配套优势
江门市富兴旺五金有限公司自2012年成立以来,深耕摩托车配件与精密CNC定制领域,拥有2000㎡厂房和100余台CNC设备,涵盖数控车床加工、CNC铣削和铝合金CNC加工能力。针对硬质阳极氧化需求,公司从图纸评审阶段即介入氧化余量设计,与稳定表面处理供应商协同控制膜厚和色差,并为客户提供盐雾测试、硬度检测和尺寸复检报告。无论是小批量打样还是批量交付,都能保证摩托车配件在耐磨、耐蚀和装配精度上的一致性。
结语:从图纸到成品,硬质氧化让摩托车件更耐用
硬质阳极氧化不是孤立的表面工序,而是与CNC加工、材料选型和尺寸设计紧密耦合的系统工程。选择具备工艺协同能力的江门CNC加工厂,能在源头上减少试错成本,缩短交期。江门市富兴旺五金有限公司欢迎您发送图纸,我们将为您提供免费的工艺评估与报价,助力您的摩托车配件项目快速落地。