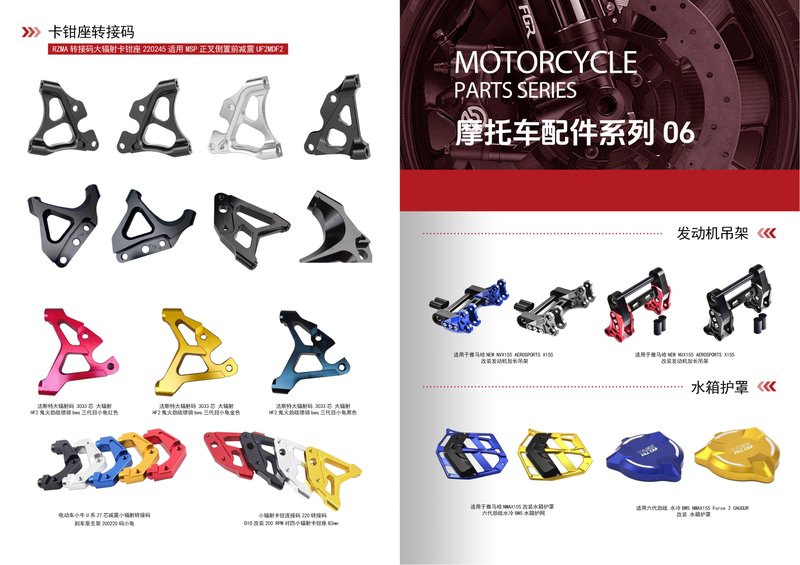
摩托车车架连接件:小零件背后的加工大考
摩托车车架连接件看似结构简单,却是整车受力路径中的关键节点。它连接车架主梁、发动机吊架、后摇臂等部件,直接承受交变载荷与振动冲击。一旦连接件出现尺寸偏差或内部缺陷,轻则导致装配干涉,重则影响行车安全。因此,这类零件的加工不能只停留在“能做出来”的层面,而必须围绕材料、装夹、切削与检测形成系统化的工艺控制。对于专注精密CNC定制的制造企业而言,摩托车车架连接件正是检验综合加工能力的典型产品。
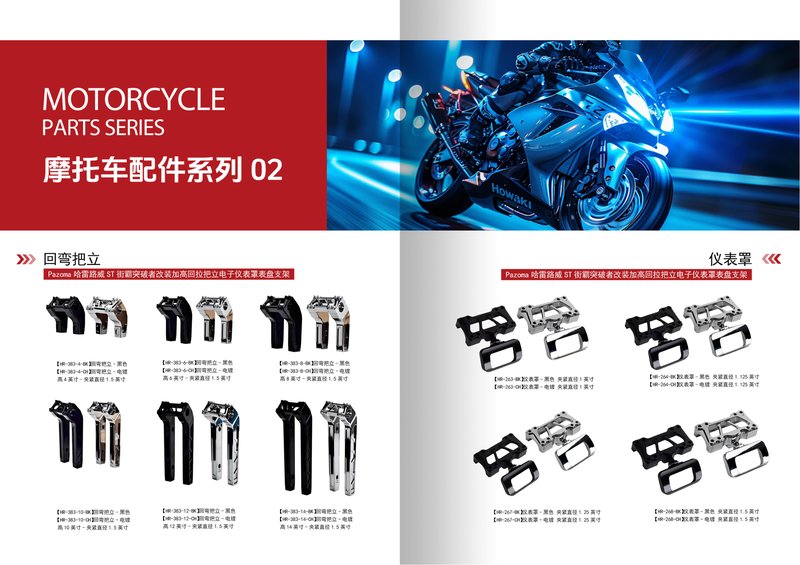
江门市富兴旺五金有限公司自2012年成立以来,深耕摩托车配件与CNC精密定制加工领域,拥有2000㎡厂房与100+台CNC设备。结合多年生产实践,本文梳理摩托车车架连接件的几个核心加工要点,供行业客户参考。
一、材料选择与毛坯状态控制
铝合金是主流,但牌号与状态同样关键
摩托车车架连接件常用材料以铝合金为主,如6061-T6、7075-T6等。6061-T6综合力学性能与加工性均衡,适合大多数连接件;7075-T6强度更高,适用于受力较大的吊架类零件,但切削时对刀具磨损更明显。在铝合金CNC加工中,毛坯的残余应力状态直接影响后续尺寸稳定性。对于锻件或挤压型材毛坯,建议在粗加工后安排去应力工序,避免精加工后因应力释放导致孔位偏移。
钢件与异种材料连接的需求
部分连接件采用钢制衬套与铝件过盈配合的结构。此时铝件的孔径公差、圆度与表面粗糙度必须与压装工艺匹配。若孔径公差控制不当,压装时易产生微裂纹,成为疲劳源。这类配合尺寸通常需要数控车床加工与加工中心协同完成,以保证同轴度要求。
二、结构工艺性分析与基准统一
识别关键尺寸链
车架连接件上通常分布多个安装孔、定位面与避让槽。加工前应梳理尺寸链,明确哪些孔位与结合面构成装配基准。例如发动机吊架连接件的左右安装孔同轴度、与车架贴合面的垂直度,往往比单一孔径公差更重要。工艺设计时应优先保证基准面的加工质量,再以基准面定位加工孔系,避免基准转换带来的累积误差。
薄壁与异形结构的刚性补偿
为减重设计的连接件常带有薄壁、镂空或非对称结构,刚性不足是CNC加工中的常见难点。对策包括:粗精加工分序、采用对称去料策略、在薄弱区域预留工艺支撑筋,精加工后再切除。对于刚性特别差的部位,可适当降低切削径向力,采用高转速、小切深、快进给的参数组合,减少让刀与变形。
三、装夹方案与夹具设计
一次装夹完成多面加工
连接件孔系与结合面之间往往存在位置公差要求。若分多道工序装夹,重复定位误差会直接反映到最终精度上。建议采用四轴或五轴加工中心,通过一次装夹完成多个面的加工;若设备条件受限,则应设计专用夹具,以已加工面或工艺孔作为统一基准,减少装夹次数。江门CNC加工厂在承接此类摩托车配件时,通常会在报价阶段同步评估装夹方案,避免量产阶段因夹具问题反复修模。
夹紧力与变形控制
铝合金件刚性相对较低,夹紧力过大会引起弹性变形,松开后零件回弹导致尺寸超差。夹具设计宜采用多点浮动夹紧或真空吸附辅助,夹紧点尽量对准支撑点,并通过扭矩扳手或液压夹具控制夹紧力的一致性。
四、切削参数与表面质量控制
刀具选择与参数匹配
铝合金CNC加工宜选用大前角、锋利刃口的硬质合金刀具,配合高压冷却或微量润滑,抑制积屑瘤。粗加工阶段以效率优先,可采用较大的每齿进给;精加工阶段则需兼顾表面粗糙度与尺寸精度,适当提高转速、降低进给。对于钢制衬套孔或螺纹孔,数控车床加工与攻丝工序需注意排屑,避免切屑划伤已加工表面。
关键配合面的粗糙度要求
与车架贴合的面、衬套压装孔、轴承安装位等部位,表面粗糙度通常要求Ra1.6以内,部分精密配合位要求Ra0.8。除切削参数优化外,必要时可增加精铰或滚压工序,保证表面质量稳定。表面粗糙度不达标会降低配合面的实际接触面积,影响连接刚度与抗微动磨损能力。
五、检测与批量一致性保障
车架连接件属于安全相关件,批量生产的一致性控制不可忽视。首件应采用三坐标测量机对关键孔位、面轮廓度进行全尺寸检测;批量过程中使用专用检具或气动量仪对孔径、位置度进行快速抽检。对于精密CNC定制项目,建议在工艺文件中明确关键特性清单与检测频次,形成可追溯的质量记录。富兴旺五金在摩托车配件生产中,将首件确认、巡检与终检环节纳入标准化流程,确保不同批次产品的一致性。
结语:选对加工伙伴,连接件才能“连得住、靠得稳”
摩托车车架连接件的加工要点,归根结底是材料、装夹、切削与检测四个环节的系统配合。任何一个环节的疏漏,都可能在高频振动工况下被放大。江门市富兴旺五金有限公司依托100+台CNC设备与2000㎡生产场地,专注摩托车配件与精密CNC定制加工,可为客户提供从工艺评审到批量交付的一站式服务。如果您有车架连接件或其他铝合金CNC加工需求,欢迎发送图纸至我们的业务团队,我们将为您提供免费的工艺评估与报价。