为什么铝件CNC加工容易变形?
铝合金密度低、导热好、切削性能优良,是CNC加工中最常用的材料之一,尤其在摩托车配件、自动化零件、电子结构件领域应用广泛。但铝件刚性相对较低、线膨胀系数较大,在切削力、切削热和残余应力的共同作用下,很容易出现平面翘曲、薄壁让刀、孔位偏移等变形问题。对于从事精密CNC定制的工厂来说,变形控制能力直接决定零件尺寸精度和批量一致性。
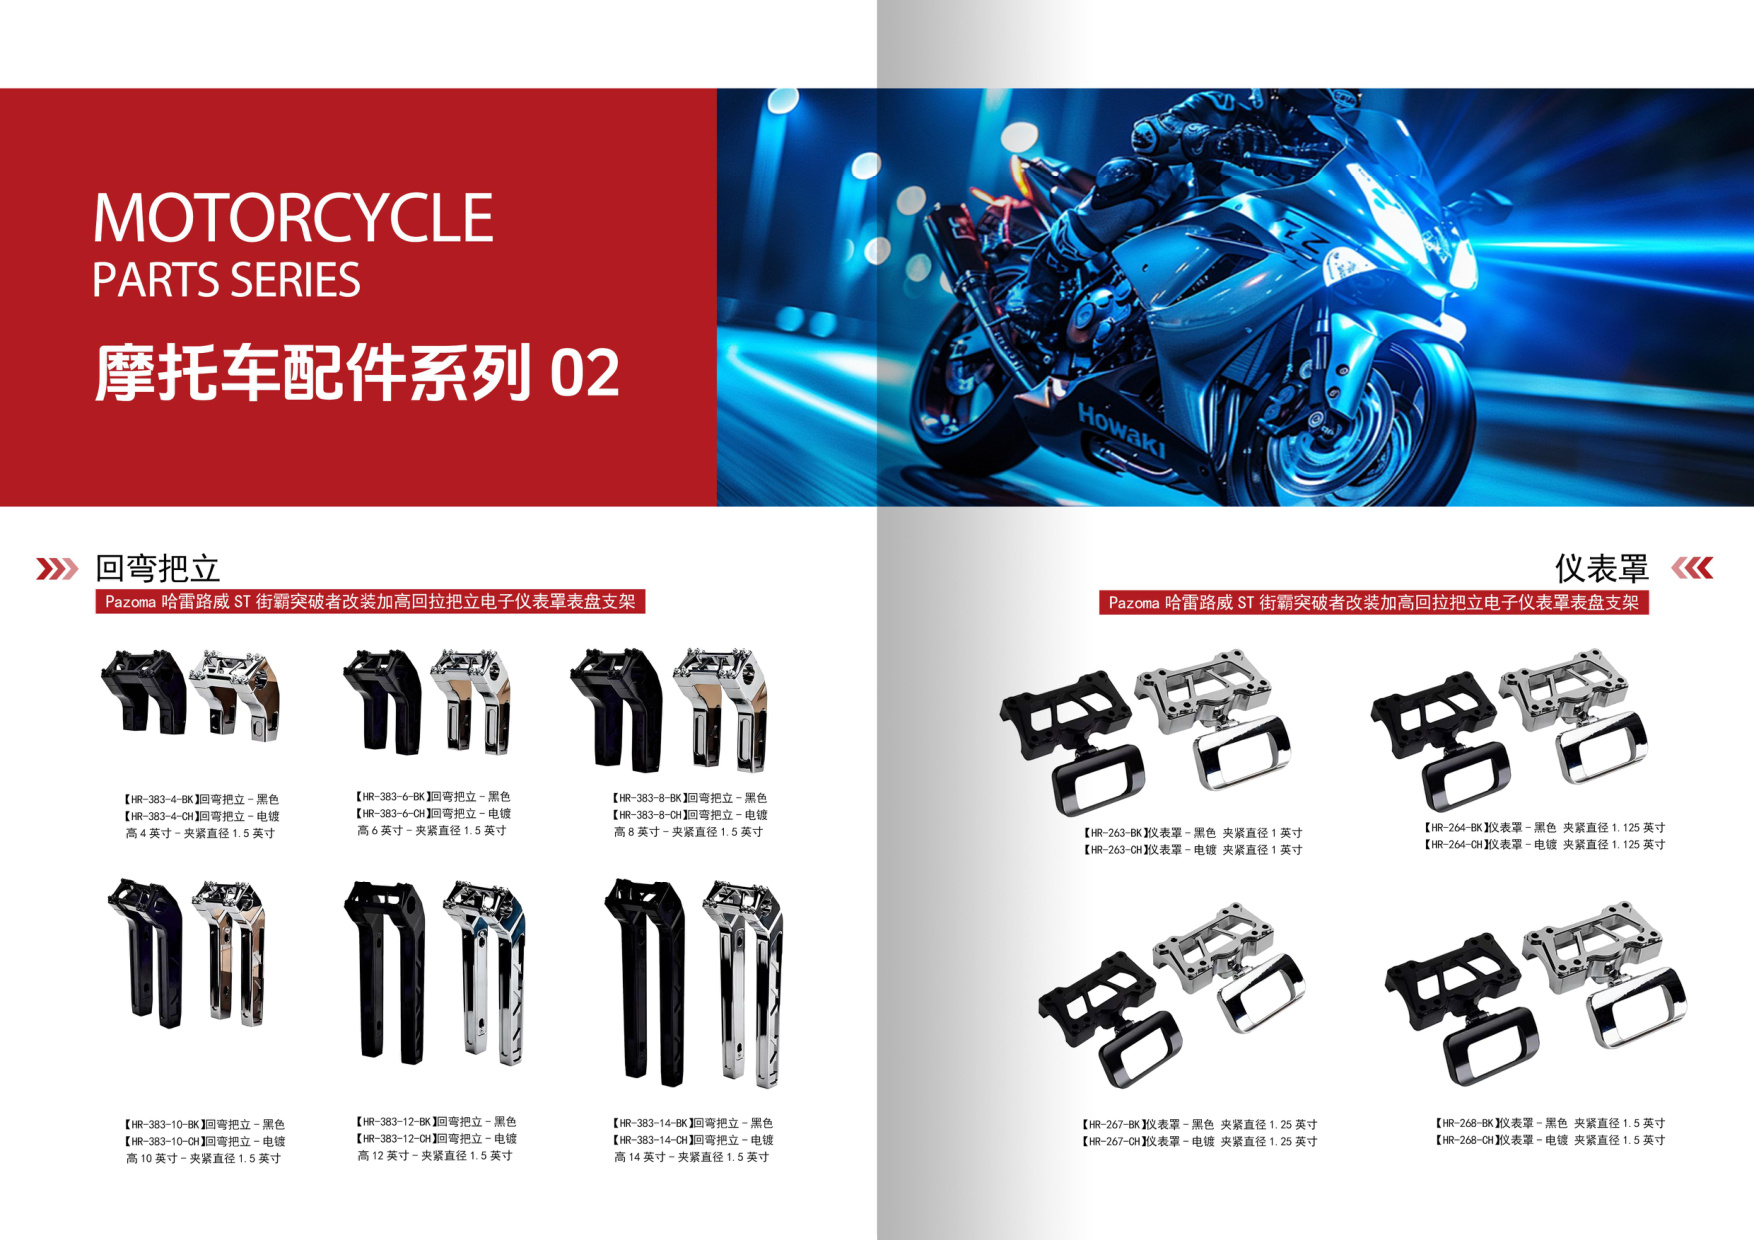
江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房和100多台CNC设备,在铝合金CNC加工与摩托车配件生产上积累了大量工艺数据。下面从六个实战角度,分享铝件变形控制的具体做法。
一、从毛坯与内应力入手,先把“底子”做稳
1. 合理选择毛坯状态
铝板、铝挤压型材在轧制与挤压过程中会残留内应力,去除表层材料后应力重新平衡,零件就会弯曲。对精度要求高的精密CNC定制件,建议优先选用预拉伸铝板或经过去应力退火的材料;对薄壁、大平面零件,可在粗加工前增加一次去应力工序。
2. 粗精加工分开,给应力释放留时间
粗加工去除大部分余量后,让零件自然放置或进行低温去应力处理,再安排精加工。这样能把应力释放引起的变形留在精加工之前,避免成品尺寸超差。富兴旺五金在摩托车发动机边盖、支架类摩托车配件的生产中,普遍采用“粗加工—去应力—精加工”的路线,效果稳定。
二、装夹方式:少夹、轻夹、均匀受力
装夹是铝件变形最直接的诱因。夹紧力过大,薄壁件会被压变形,松开工件后又弹回,尺寸难以控制。实际生产中可采取以下措施:
- 优先使用真空吸盘、专用软爪、仿形工装,增大接触面积,分散夹紧力;
- 采用多点轻压代替单点重压,必要时用扭矩扳手控制夹紧力;
- 对薄壁零件采用“辅助支撑+分段加工”,加工完一段再移动支撑;
- 在数控车床加工薄壁套类零件时,使用开缝夹具或涨力芯轴,减少径向夹紧变形。
三、刀具与切削参数:让切削力更“温和”
1. 刀具选择
铝合金切削应选用锋利、大前角、排屑顺畅的专用铝用铣刀,刀刃数量不宜过多,避免切削力集中。加工薄壁时可用小直径刀具分层铣削,减小径向切削力。
2. 切削参数优化
高转速、中等进给、较小径向切深是铝件加工的常见组合。适当提高转速和进给,让切屑快速带走热量,反而有利于减少切削热引起的热变形;但径向切深过大或刀具悬伸过长,会引起让刀和振动。建议通过试切确定参数,并保持稳定一致的加工节拍,这对批量CNC加工尤为重要。
四、冷却与排屑:控制热变形的关键
铝件线膨胀系数约为钢的2倍,切削热引起的温升会直接反映到尺寸上。加工时应保证切削液充分冲刷切削区,优先采用大流量、高压内冷方式;对深腔、薄壁零件,可配合压缩空气辅助排屑,防止切屑二次切削和热量积聚。精加工前让机床和工件温度趋于稳定,避免“冷机开工、热机收工”造成的尺寸漂移。
五、走刀路径与工序安排:用工艺顺序抵消变形
对称件采用对称走刀、交替加工两侧,可以平衡残余应力;大面积型腔采用螺旋或摆线铣削,减小刀具切入时的冲击;孔系加工遵循“先钻后铰、先粗后精”的原则。对于形状复杂、精度要求高的摩托车配件,可把一道工序拆分为多次装夹,每次只去除少量余量,把变形量分摊到各工序中逐步修正。
六、检测与工艺闭环:把经验变成标准
变形控制不是一次性的技巧,而是持续迭代的工艺过程。首件应进行三坐标或影像仪检测,记录关键尺寸在不同阶段的變化;批量生产时抽检平面度、平行度和孔位度,发现趋势性偏差及时调整夹紧力、切削参数或去应力安排。江门CNC加工厂富兴旺五金为每个精密CNC定制项目建立工艺卡,把材料、装夹、刀具、参数和检测要求固化下来,保证不同批次产品的一致性。
结语:选对加工伙伴,变形问题少走弯路
铝件CNC加工变形的控制,核心在于“材料应力、装夹受力、切削力、切削热”四个因素的平衡。有经验的江门CNC加工厂会从图纸评审阶段就介入,针对薄壁、深腔、高精度特征提出工艺建议,而不是等零件做出来再补救。江门市富兴旺五金有限公司专注CNC加工、数控车床加工与铝合金CNC加工,具备2000㎡厂房、100多台CNC设备的产能基础,长期为摩托车配件及精密定制客户提供稳定交付。欢迎发送图纸与技术要求,我们将为您免费评估工艺并快速报价。