铝件CNC加工变形怎么控制?江门CNC加工厂分享6大实战经验
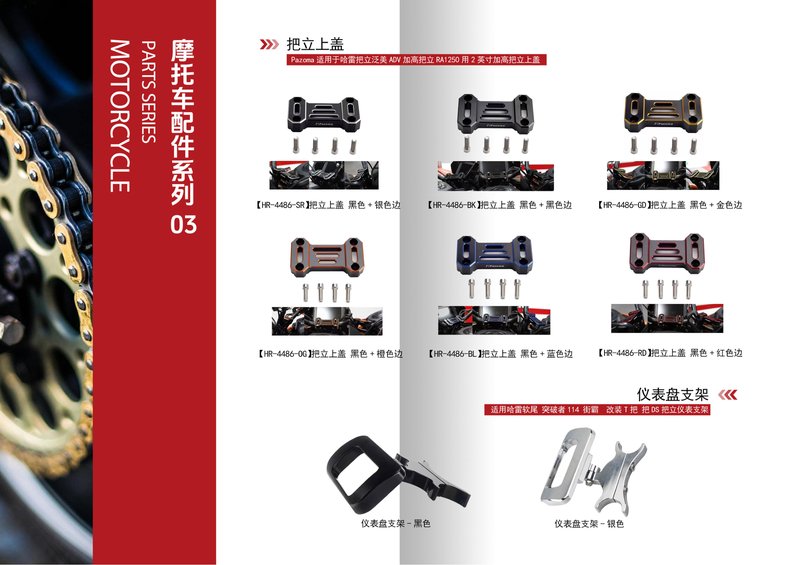
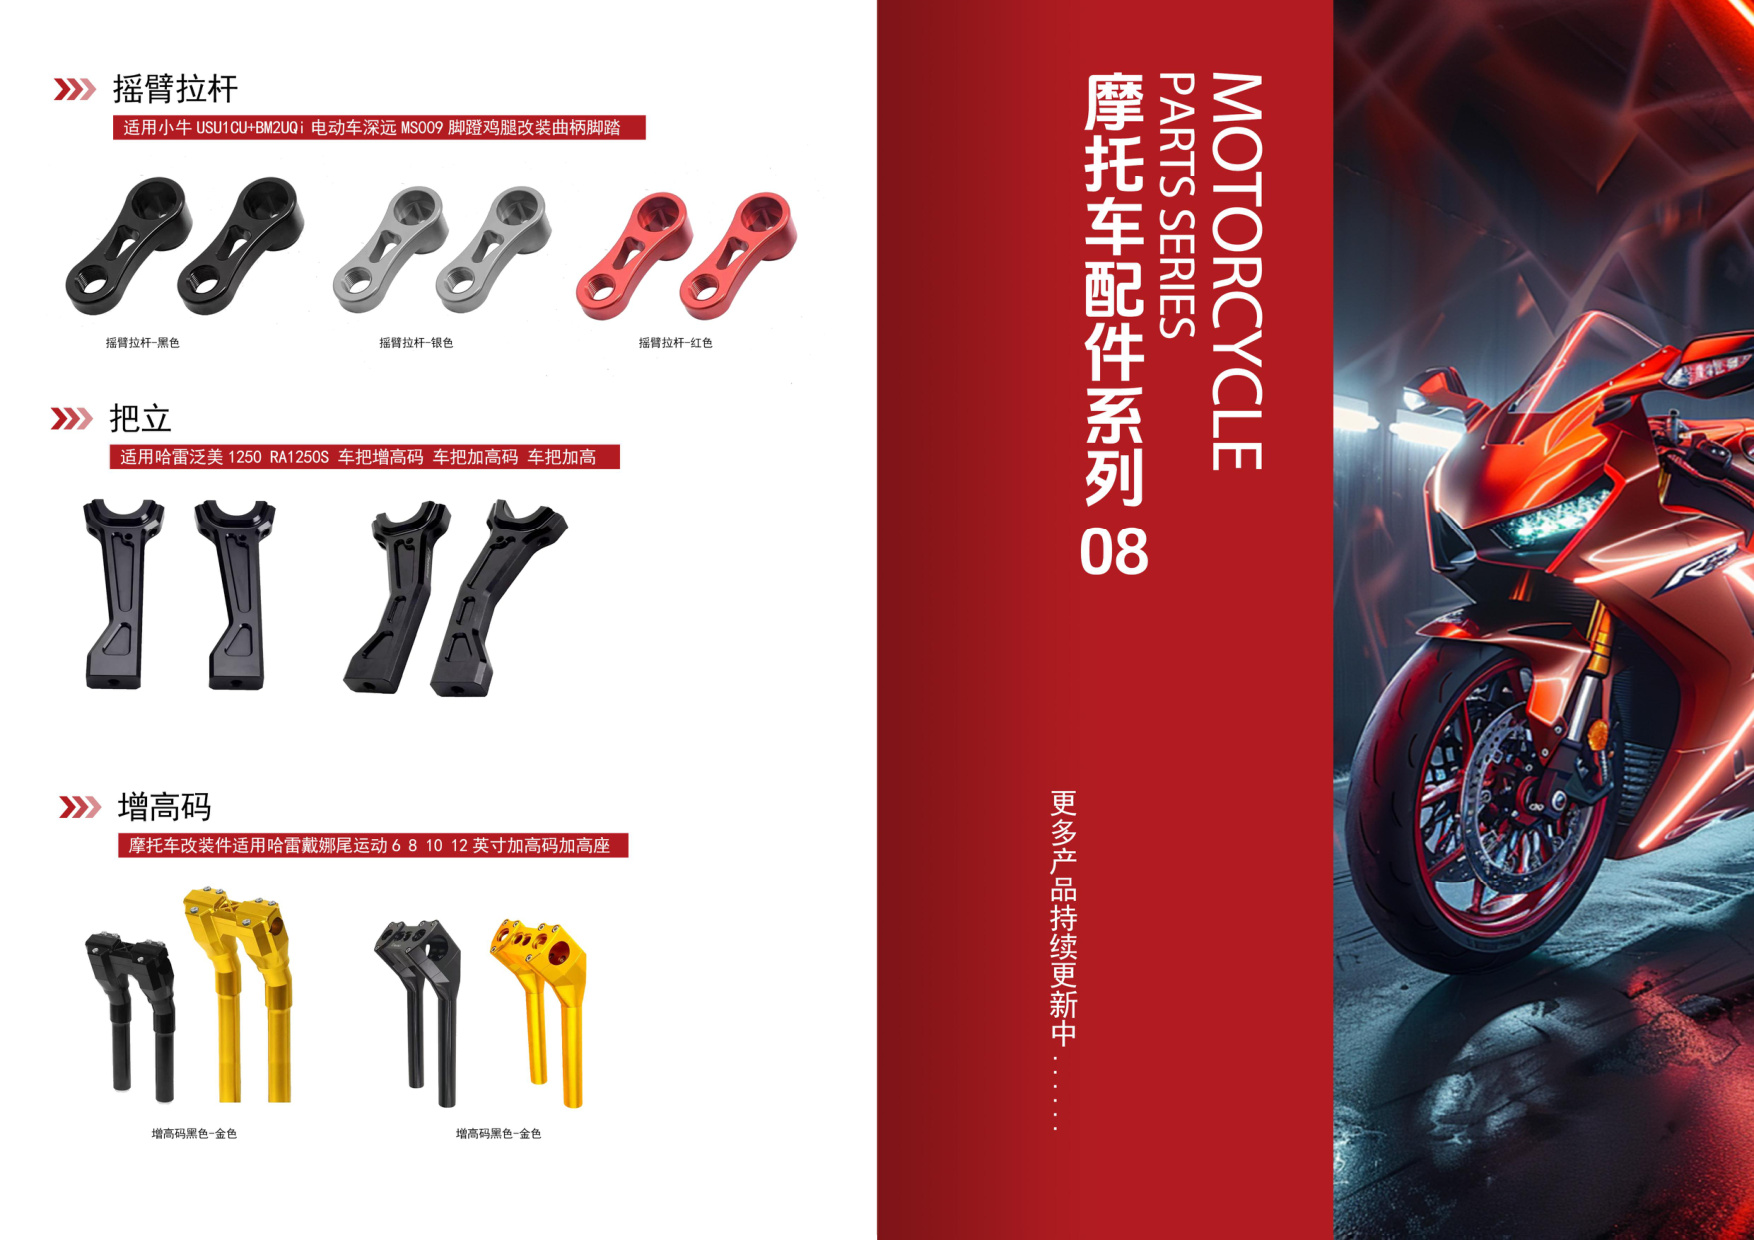
铝合金因重量轻、易切削、导热好,被广泛应用于摩托车配件、自动化零件等领域。但铝件在CNC加工过程中极易因切削力、切削热、残余应力等因素产生变形,导致尺寸超差、平面度不佳,甚至报废。作为一家成立于2012年、拥有2000㎡厂房和100多台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在精密CNC定制和摩托车配件加工中积累了丰富经验。本文从材料、装夹、刀具、工艺等方面,系统分享铝件变形控制的实战方法。
一、从源头控制:材料选择与应力释放
1. 合理选择铝材状态
不同牌号和状态的铝合金,残余应力差异明显。例如6061-T6比6061-O的残余应力大,加工后更容易变形。对于精度要求高的铝合金CNC加工件,可与供应商沟通选择应力较小的材料状态,或在加工前进行去应力退火处理。
2. 粗加工后释放应力
对于余量较大的零件,建议粗加工后预留1~2mm余量,将零件自然放置或进行低温去应力处理,再精加工。这样可释放大部分材料内部应力,避免精加工后变形。
二、装夹方式:减少夹紧变形
1. 避免过定位与夹紧力过大
铝件刚性相对较低,夹紧力过大会导致零件弹性变形,加工后回弹。建议采用多点均匀夹紧、液压夹具或真空吸盘,并通过百分表校正,确保夹紧力适中。
2. 采用辅助支撑与仿形夹具
对于薄壁或悬空结构,可使用可调支撑、石膏填充或仿形夹具增加刚性。在精密CNC定制中,我们常为异形摩托车配件设计专用工装,有效分散夹紧力,减少变形。
三、刀具与切削参数:降低切削力和切削热
1. 选用锋利刀具与合理几何角度
铝件加工应选用大前角、大螺旋角的锋利刀具,减少切削阻力。避免使用磨损严重的刀具,否则会加剧挤压和变形。
2. 优化切削参数
采用高转速、适中进给、小切深的方式,可降低单刃切削力。同时开启高压冷却,及时带走切削热,防止热变形。在数控车床加工细长铝轴时,我们通常采用分段加工、充分冷却的策略。
四、加工工艺:分序与对称加工
1. 粗精加工分开
粗加工去除大部分余量,精加工保证尺寸精度。粗加工后释放应力,再以较小的切削用量进行精加工,可显著减少变形。
2. 对称去料与交替加工
对于槽、腔体等结构,采用对称去料或交替加工两侧,使应力分布均匀,避免单侧去除过多导致弯曲。在摩托车配件如发动机边盖、轮毂等零件加工中,这一方法尤为有效。
五、走刀路径与冷却:细节决定成败
1. 优化走刀路径
采用顺铣、圆弧切入切出,避免刀具突然切入造成冲击。对于薄壁区域,可采用螺旋铣削或分层铣削,减少径向切削力。
2. 充分冷却与排屑
铝屑易粘刀,堵塞排屑槽会增加切削热和切削力。使用大流量切削液或油雾冷却,并配合高压吹气,确保排屑顺畅,减少热变形。
六、检测与补偿:闭环控制变形
加工完成后,将零件在恒温环境下放置一段时间再进行测量,可更真实反映变形量。对于批量零件,可根据首件检测结果,在程序中预先补偿刀具半径或加工余量,实现稳定生产。江门市富兴旺五金有限公司在CNC加工中建立了首件确认、巡检和终检流程,确保每一批摩托车配件和定制件符合图纸要求。
结语:选择经验丰富的江门CNC加工厂
铝件CNC加工变形的控制,需要从材料、装夹、刀具、工艺、冷却到检测形成系统方案。江门市富兴旺五金有限公司拥有100多台CNC设备、2000㎡厂房,专注精密CNC定制与摩托车配件加工十余年,可为客户提供从图纸评审、工艺设计到批量生产的一站式服务。如果您有铝件加工需求,欢迎发送图纸至我们的业务邮箱,或通过网站联系方式咨询,我们将为您提供免费报价和技术建议。