为什么铝件CNC加工容易变形?
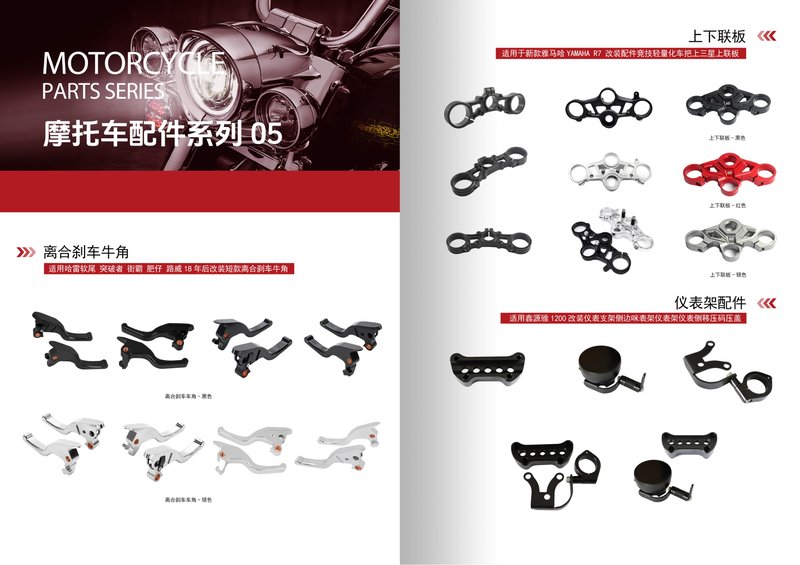
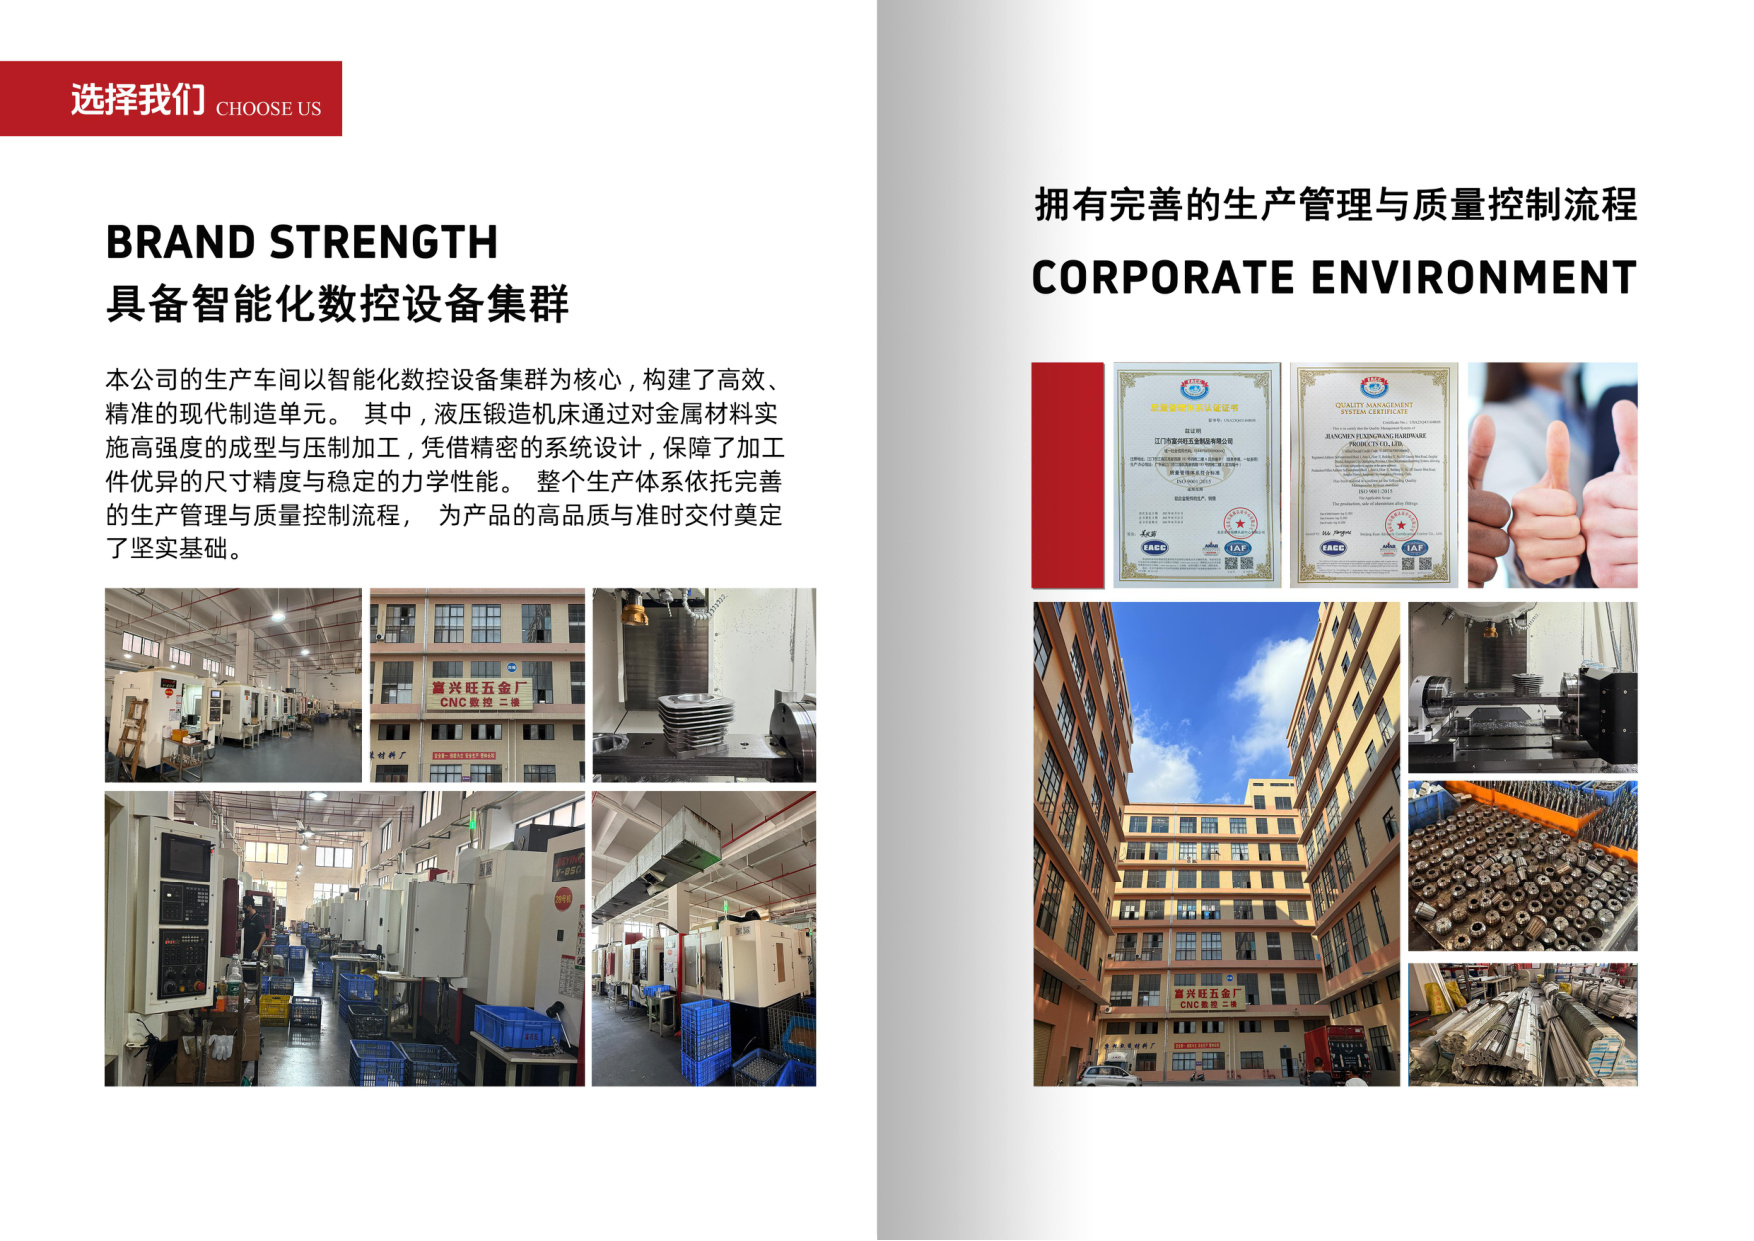
铝合金因重量轻、易切削、导热好,被广泛应用于摩托车配件、自动化零件等领域。但铝件刚性差、热膨胀系数大,在CNC加工过程中极易因切削力、切削热、装夹力及材料内应力释放而产生变形,导致尺寸超差、平面度不佳。作为拥有100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司(2012年成立,2000㎡厂房)在铝合金CNC加工与精密CNC定制中积累了丰富经验,本文分享6大实战控制方法。
一、从材料源头减少内应力
铝板/铝棒在轧制或挤压后存在残余应力,直接加工易翘曲。建议:
1. 选择预拉伸板材
对于高精度摩托车配件,优先选用经过预拉伸(T651状态)的铝板,内应力更小。
2. 粗加工前进行去应力退火
对毛坯进行低温退火(如180~200℃保温2~4h),可释放大部分内应力,再进入数控车床加工或加工中心工序。
二、合理装夹,避免夹紧变形
薄壁铝件夹紧力过大直接导致弹性变形,松开后回弹。对策:
1. 采用多点柔性夹紧
使用真空吸盘、软爪或分散压板,将夹紧力均匀分布,减少局部应力集中。
2. 增加辅助支撑
对悬空部位增加可调支撑钉,提高工艺系统刚性,防止切削振动。
3. 粗精加工分开装夹
粗加工后松开工件,让应力自然释放,再以较小夹紧力精加工,这是精密CNC定制中控制变形的关键。
三、优化刀具与切削参数
刀具几何和参数直接影响切削力与切削热:
1. 选用锋利、大前角刀具
铝用专用铣刀(如3刃、大螺旋角)可降低切削力,减少让刀和变形。
2. 高转速、适中进给、小切深
采用高速切削(HSC)策略,切削热主要由切屑带走,工件温升小;避免大切深导致切削力突增。
3. 充分冷却润滑
使用高压内冷或油雾润滑,及时带走热量,防止热变形,尤其适合铝合金CNC加工。
四、优化加工路径与工艺顺序
合理的刀路能显著降低变形风险:
1. 对称去料,保持应力平衡
挖槽或型腔加工时,采用对称、分层去除材料,避免单侧大量去除导致应力失衡。
2. 先面后孔,先粗后精
先加工基准面,再加工孔系;粗加工预留0.3~0.5mm余量,精加工时采用顺铣、小切宽,提高表面质量。
3. 薄壁件采用螺旋走刀
螺旋下刀和环绕走刀可减少径向切削力,是控制薄壁变形的有效手段。
五、自然时效与人工时效
粗加工后不要立即精加工,可将工件放置24h自然时效,或进行低温去应力处理,让残余应力充分释放后再精加工。我司在摩托车配件批量生产中严格执行粗精加工间隔,良品率稳定在99%以上。
六、检测与补偿
加工后使用三坐标测量机(CMM)检测关键尺寸,对批量变形规律进行补偿(如预变形反补偿)。对于高精度精密CNC定制件,可在机测量并实时修正刀补,确保一致性。
结语
铝件CNC加工变形控制是一项系统工程,需从材料、装夹、刀具、路径、时效、检测六方面综合施策。江门市富兴旺五金有限公司作为专业的江门CNC加工厂,拥有100+台CNC设备与10余年摩托车配件及精密CNC定制经验,擅长数控车床加工与铝合金CNC加工,可为您提供从打样到批量的一站式解决方案。欢迎发送图纸至我司,获取免费报价与技术评估!