为什么精度控制是CNC加工的核心竞争力
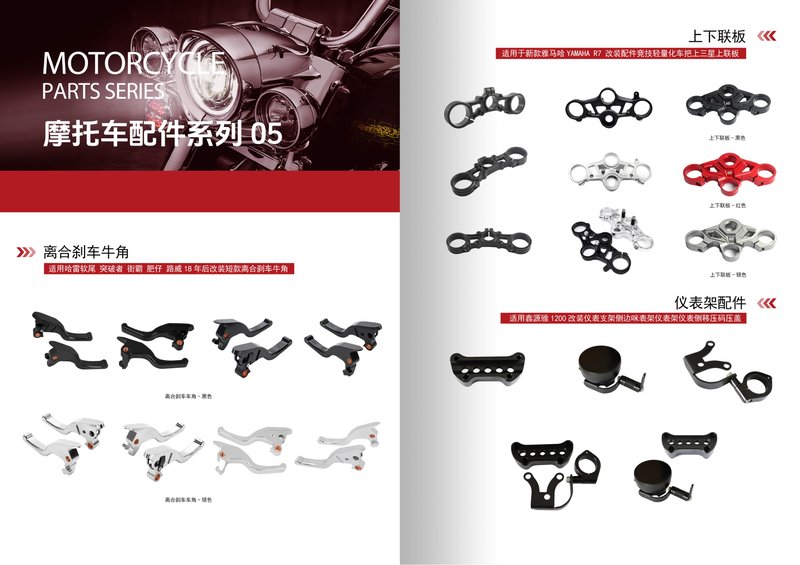
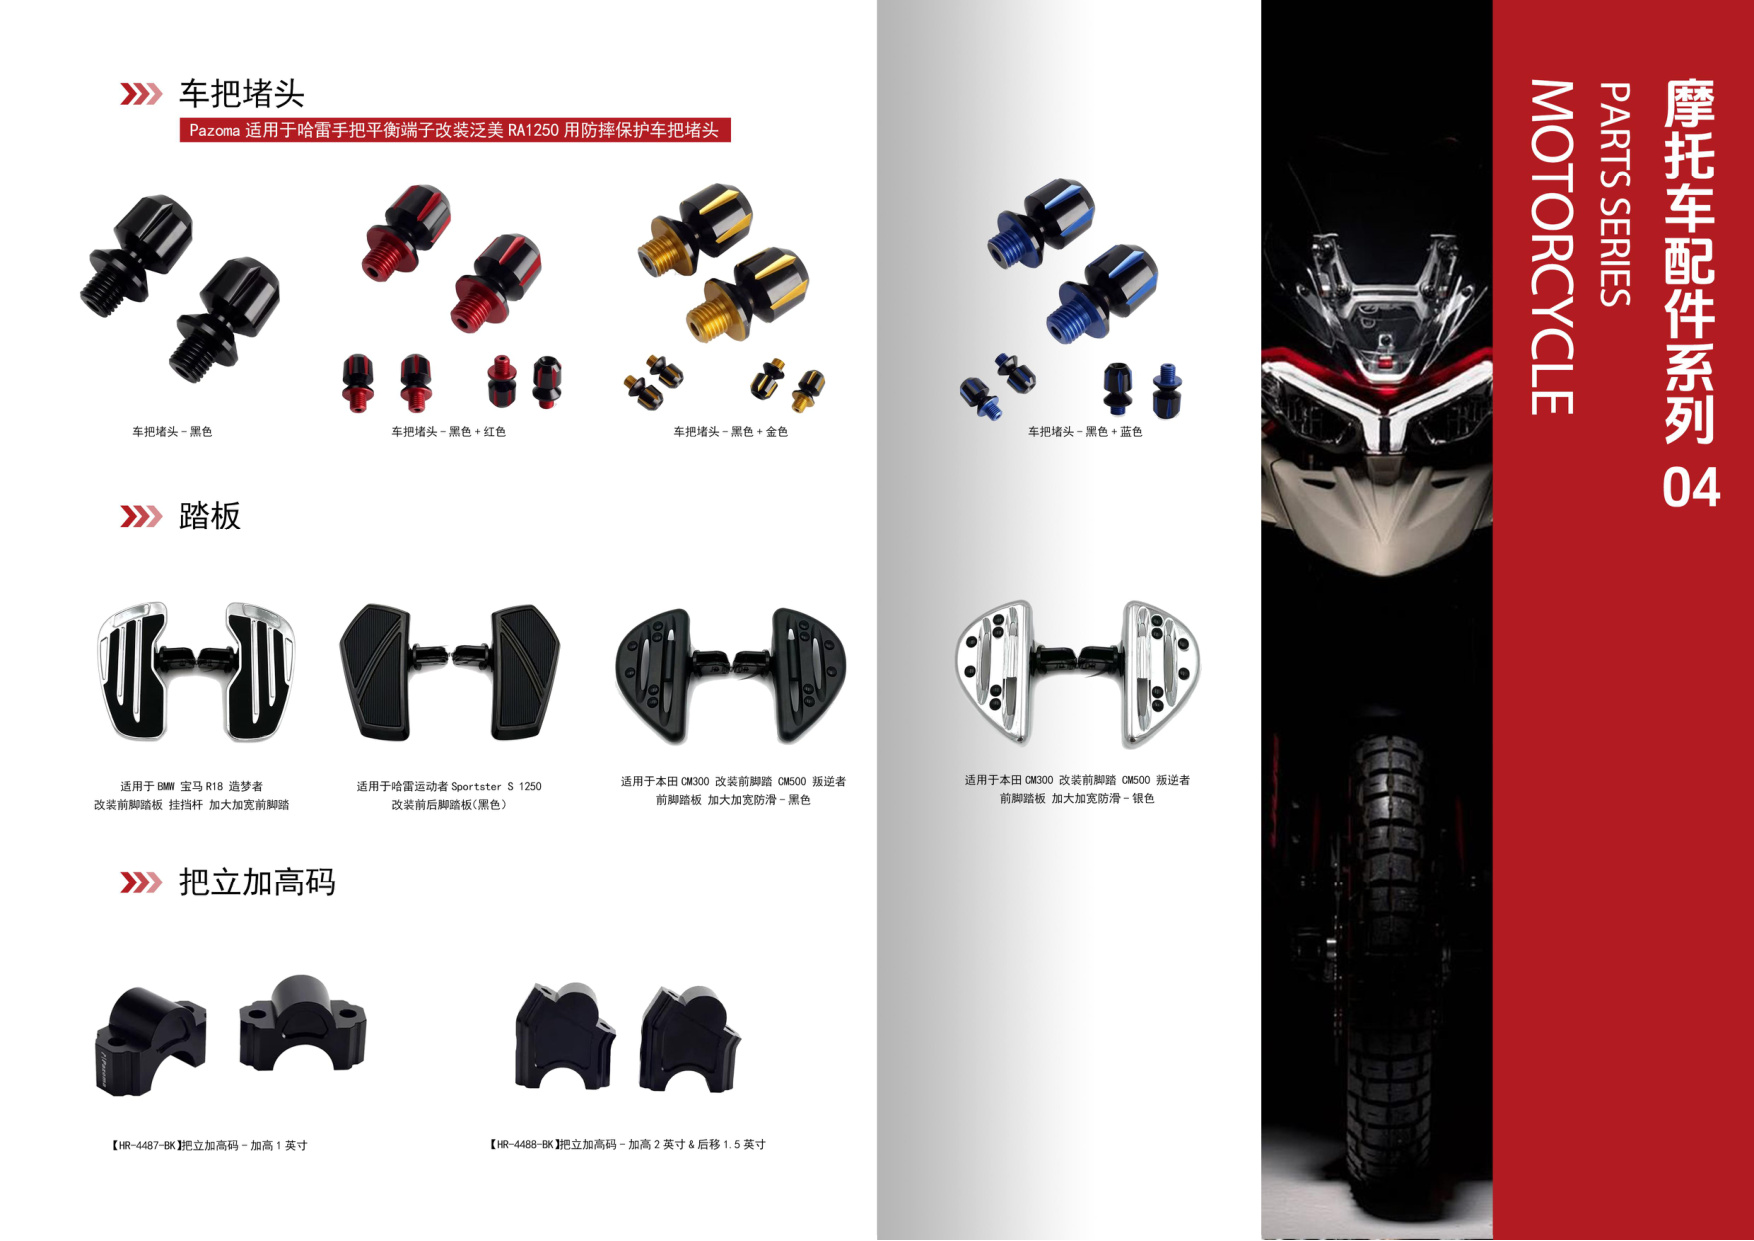
在制造业向高端化转型的今天,CNC加工早已不是“能切出形状”那么简单。对于摩托车配件、精密机械零件等应用场景,微米级的偏差都可能影响装配性能与使用寿命。作为一家成立于2012年、专注精密CNC定制与摩托车配件加工的江门CNC加工厂,江门市富兴旺五金有限公司在2000㎡厂房内配置了100+台CNC设备,长期实践表明:精度控制是一项贯穿设备、刀具、工艺、环境与检测的系统工程。本文结合一线生产经验,梳理CNC加工精度控制的关键要点。
一、设备基础:机床精度与刚性是前提
1. 机床几何精度与重复定位精度
数控车床加工与加工中心的精度首先取决于机床本身的几何精度和重复定位精度。导轨磨损、丝杠间隙、主轴径向跳动都会直接反映在工件尺寸上。建议建立机床精度档案,定期用激光干涉仪或球杆仪检测,对超差设备及时补偿或维修。
2. 设备与工艺的匹配
不同零件对设备的要求不同。铝合金CNC加工追求高转速与快速进给,而摩托车配件中的钢件、铸铁件则更看重刚性。富兴旺五金在排产时会根据材质与公差要求分配设备,避免“小马拉大车”或精度浪费。
二、刀具管理:磨损与装夹不容忽视
1. 刀具磨损的实时监控
刀具磨损会直接导致尺寸漂移和表面粗糙度恶化。批量加工中应设定刀具寿命管理,结合首件检测与抽检数据判断换刀时机。对于精密CNC定制的小批量多品种订单,则需在每道工序前确认刀具状态。
2. 刀柄与夹头的清洁装夹
刀柄锥面、夹头内孔若有切屑或油污,会引入数微米到数十微米的装夹误差。规范的操作要求是:装刀前清洁锥面,使用扭矩扳手紧固,并定期检测刀柄跳动。
三、工艺参数:切削三要素的合理匹配
1. 切削速度、进给量与切深
粗加工追求效率,精加工追求精度与表面质量。精加工时适当提高转速、降低进给、控制切深,可减小切削力引起的让刀变形。铝合金CNC加工易产生积屑瘤,需配合切削液与锋利刃口;钢件则要注意切削热对尺寸的影响。
2. 装夹方式与夹紧力
薄壁件、异形件在夹紧力作用下易变形,松开后回弹造成尺寸超差。可采用多点柔性支撑、真空吸盘或专用工装分散夹紧力,并在精加工前安排去应力工序。
四、环境与热变形控制
温度是精度的“隐形杀手”。机床热变形、工件与量具温差都会带来测量偏差。恒温车间、开机预热、工件冷却后测量是常见做法。对于公差要求严格的精密CNC定制订单,富兴旺五金会在加工后安排充分冷却再终检,减少热态测量误差。
五、检测体系:数据闭环让精度可追溯
1. 首件、巡检与终检
首件确认工艺参数与装夹状态,巡检监控批量稳定性,终检把住出厂关。三坐标测量机、影像仪、粗糙度仪与专用检具的组合使用,可覆盖尺寸、形位公差与表面质量。
2. 数据反馈与持续改进
检测数据应回流到工艺端。尺寸中心值偏移、CPK下降都是调整补偿或更换刀具的信号。建立可追溯的记录,有助于在摩托车配件等批量订单中保持一致性。
结语:精度是管出来的,不是检出来的
CNC加工的精度控制,本质上是把设备、刀具、工艺、环境与检测串成一条闭环链条。江门市富兴旺五金有限公司深耕精密CNC定制与摩托车配件领域十余年,依托100+台CNC设备与规范的过程管理,为国内外客户提供稳定的数控车床加工与铝合金CNC加工服务。如果您正在寻找可靠的江门CNC加工厂,欢迎发送图纸与技术要求,我们将为您提供免费报价与工艺建议。