硬质阳极氧化为何成为摩托车件的关键表面工艺
摩托车在行驶中,大量铝制零件长期承受摩擦、振动、泥水与盐雾侵蚀。普通阳极氧化膜层较薄,硬度有限,在链条张紧器、刹车手柄、脚踏、减震连接件、发动机边盖等位置容易出现磨伤与腐蚀。硬质阳极氧化(Hard Anodizing)通过更低温度、更高电流密度与更严格的电解液控制,在铝合金表面生成更厚、更致密的氧化铝陶瓷层,硬度可达HV350以上,显著提升耐磨性与耐蚀性,同时保持铝合金轻量化优势。对摩托车配件而言,这项工艺不仅是“好看”,更是寿命与安全的一部分。
硬质阳极氧化与CNC加工的协同逻辑
1. 前道尺寸决定后道余量
硬质氧化膜会向外生长并向内渗透,膜厚通常在25–50μm甚至更高,尺寸变化会直接影响配合。若前道CNC加工尺寸控制不严,氧化后可能出现轴孔过紧、螺纹旋合困难或密封面不平。因此,在精密CNC定制中,需要根据膜厚预留单边余量,并对配合面、螺纹孔、密封槽进行工艺区分。江门CNC加工厂在生产摩托车配件时,通常会在图纸评审阶段就明确“氧化前尺寸”和“氧化后尺寸”,避免后道返工。
2. 表面质量影响膜层均匀性
硬质氧化对基材表面状态敏感。CNC加工留下的刀纹、毛刺、局部烧伤或残余应力,都可能造成膜层色泽不均、局部过厚或微裂纹。通过优化数控车床加工的切削参数、增加去毛刺与抛光工序,可以让铝合金CNC加工表面更均匀,为硬质氧化提供稳定基底。对薄壁件和复杂腔体件,还需控制装夹变形,保证氧化后形位公差仍在要求范围内。
3. 材料与结构适配
不同铝合金牌号的硬质氧化响应差异明显。6061、7075等常用材料在膜厚、硬度与颜色上表现不同,含铜量较高的材料氧化后色泽偏深,需提前与客户确认外观标准。结构上,尖角、深盲孔、窄槽处电流分布不均,容易局部过热。有经验的CNC加工厂会通过倒圆角、优化挂具接触点、调整装夹方向来改善电流分布,使摩托车配件的硬质氧化层更均匀。
摩托车件上的典型应用场景
传动与操控部件
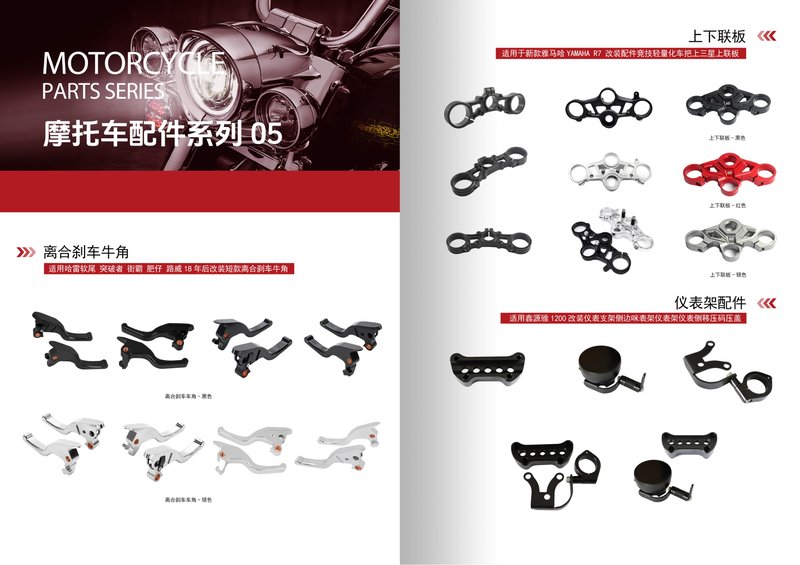
链条调节器、脚踏板、换挡杆、刹车手柄等零件频繁摩擦且暴露在外,硬质氧化层能有效抵抗砂石磨损与汗液腐蚀。通过CNC加工一体成型后再做硬质氧化,可减少装配间隙,提高操控手感一致性。
发动机与悬挂周边
发动机边盖、支架、减震连接座等零件对耐蚀与尺寸稳定性要求高。铝合金CNC加工保证安装孔位精度,硬质氧化提供耐油污与耐盐雾能力,适合多雨、沿海地区使用。
定制改装件
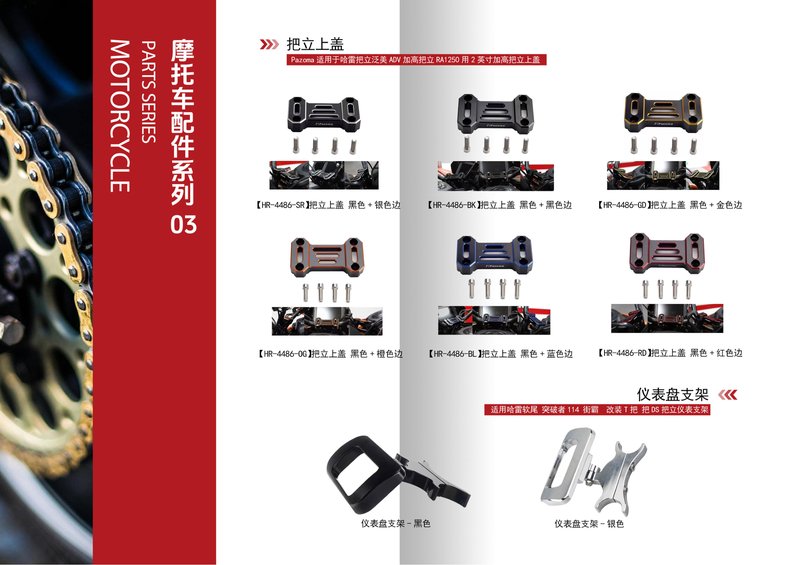
改装市场对个性化外观与耐用性并重。精密CNC定制可以快速实现小批量、多品种的摩托车配件,硬质氧化可提供黑色、深灰、军绿等颜色选择,兼顾视觉质感与表面强度。
江门CNC加工厂的工艺落地要点
硬质阳极氧化不是孤立工序,而是“CNC加工—去毛刺—清洗—氧化—检验”的链条。江门市富兴旺五金有限公司自2012年成立以来,围绕摩托车配件与精密CNC定制建立2000㎡厂房,配置100+台CNC设备,覆盖数控车床加工与铝合金CNC加工需求。在实际项目中,我们建议客户在图纸阶段标注关键配合尺寸、膜厚要求与外观区域,由工艺人员评估氧化余量与装夹方案;批量生产时通过首件确认与过程抽检,控制膜厚与尺寸波动。对螺纹、轴承位等敏感区域,可采用局部遮蔽或后加工处理,避免氧化层影响装配。
需要提醒的是,硬质氧化会降低疲劳强度,对承受交变载荷的薄壁结构件应谨慎评估;同时,膜层越厚,尺寸变化与脆性风险越高。合理的做法是根据使用工况选择膜厚等级,而不是一味追求最厚。
结语:让表面工艺成为产品竞争力
硬质阳极氧化与CNC加工的结合,本质上是“结构精度”与“表面性能”的协同。对摩托车配件而言,选对材料、控好前道尺寸、匹配氧化参数,才能让零件在耐磨、耐蚀与装配一致性上同时达标。如果您正在寻找具备摩托车配件经验、能够协同处理CNC加工与硬质氧化要求的江门CNC加工厂,欢迎发送图纸与技术要求,我们将为您提供免费报价与工艺建议。