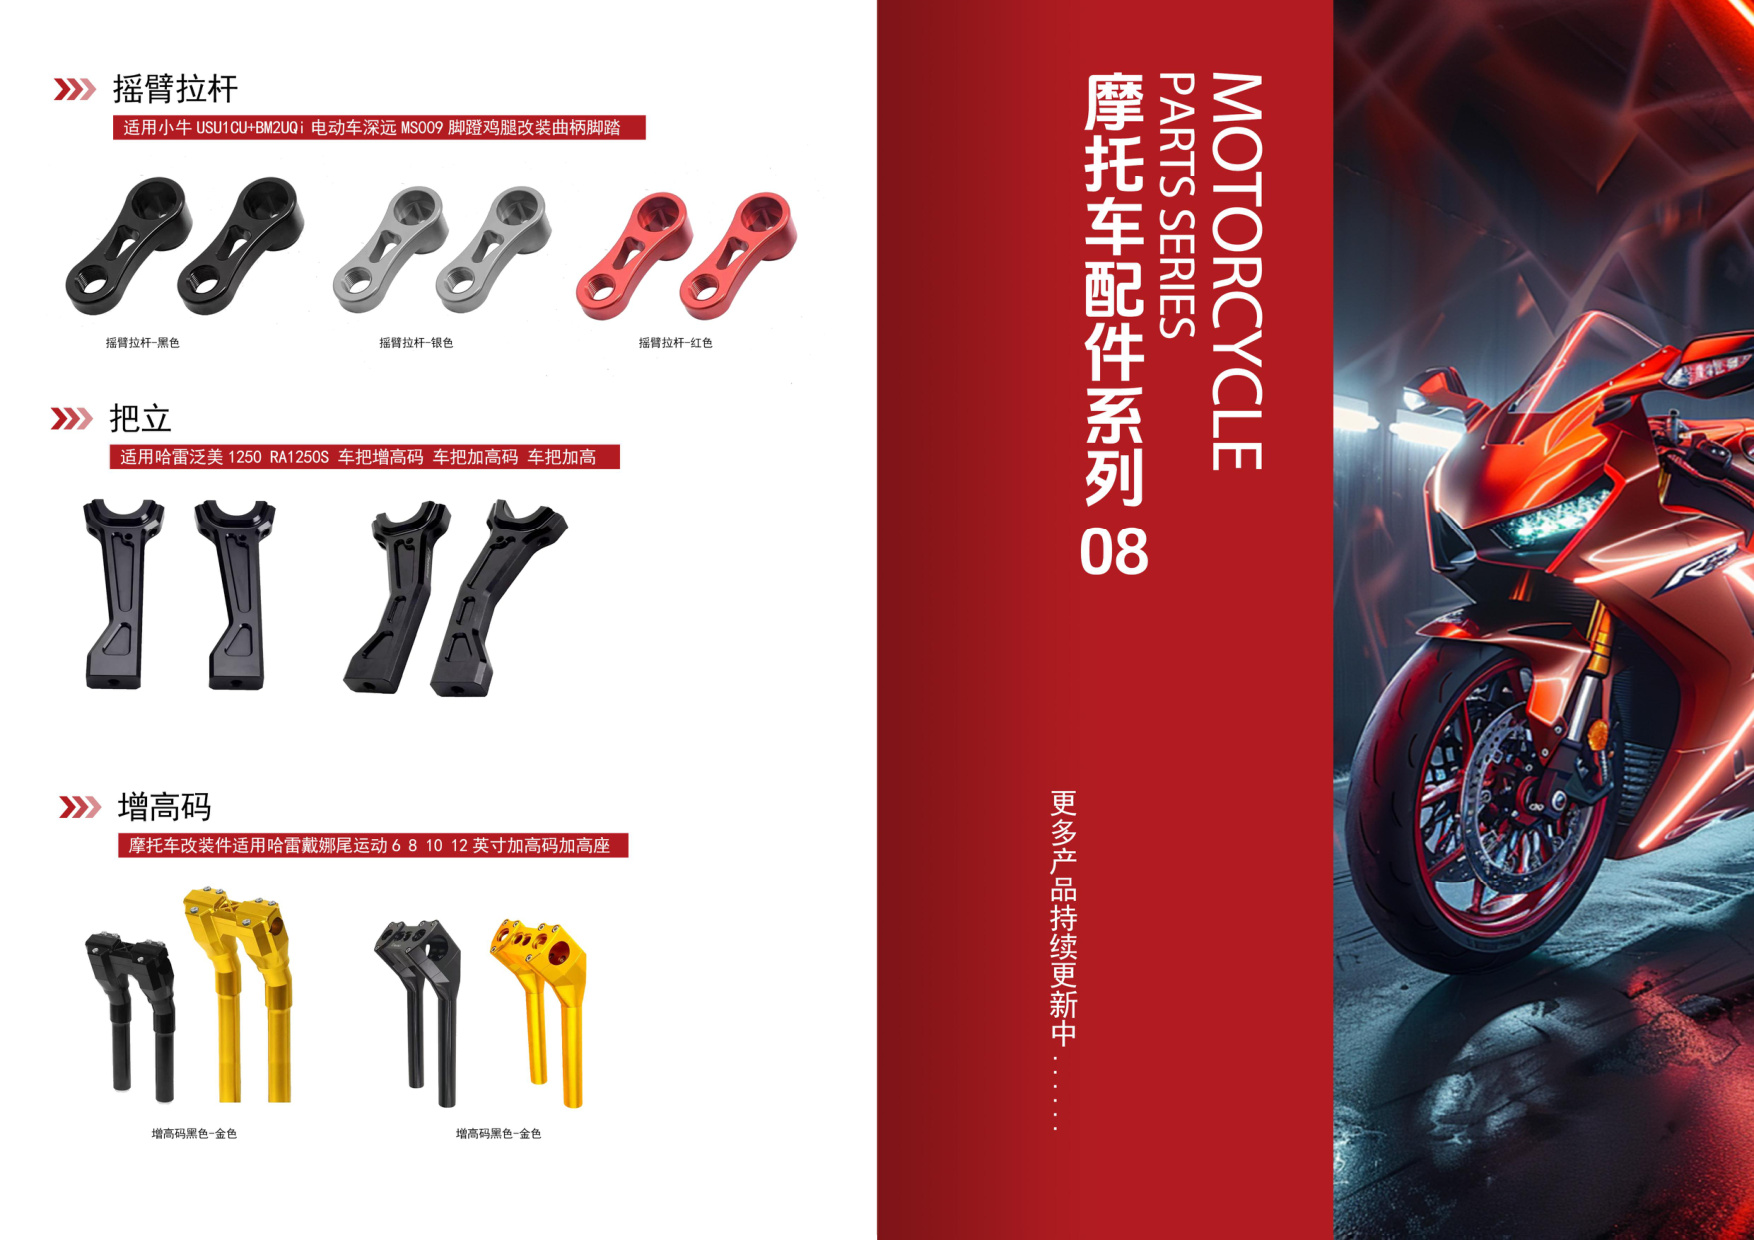
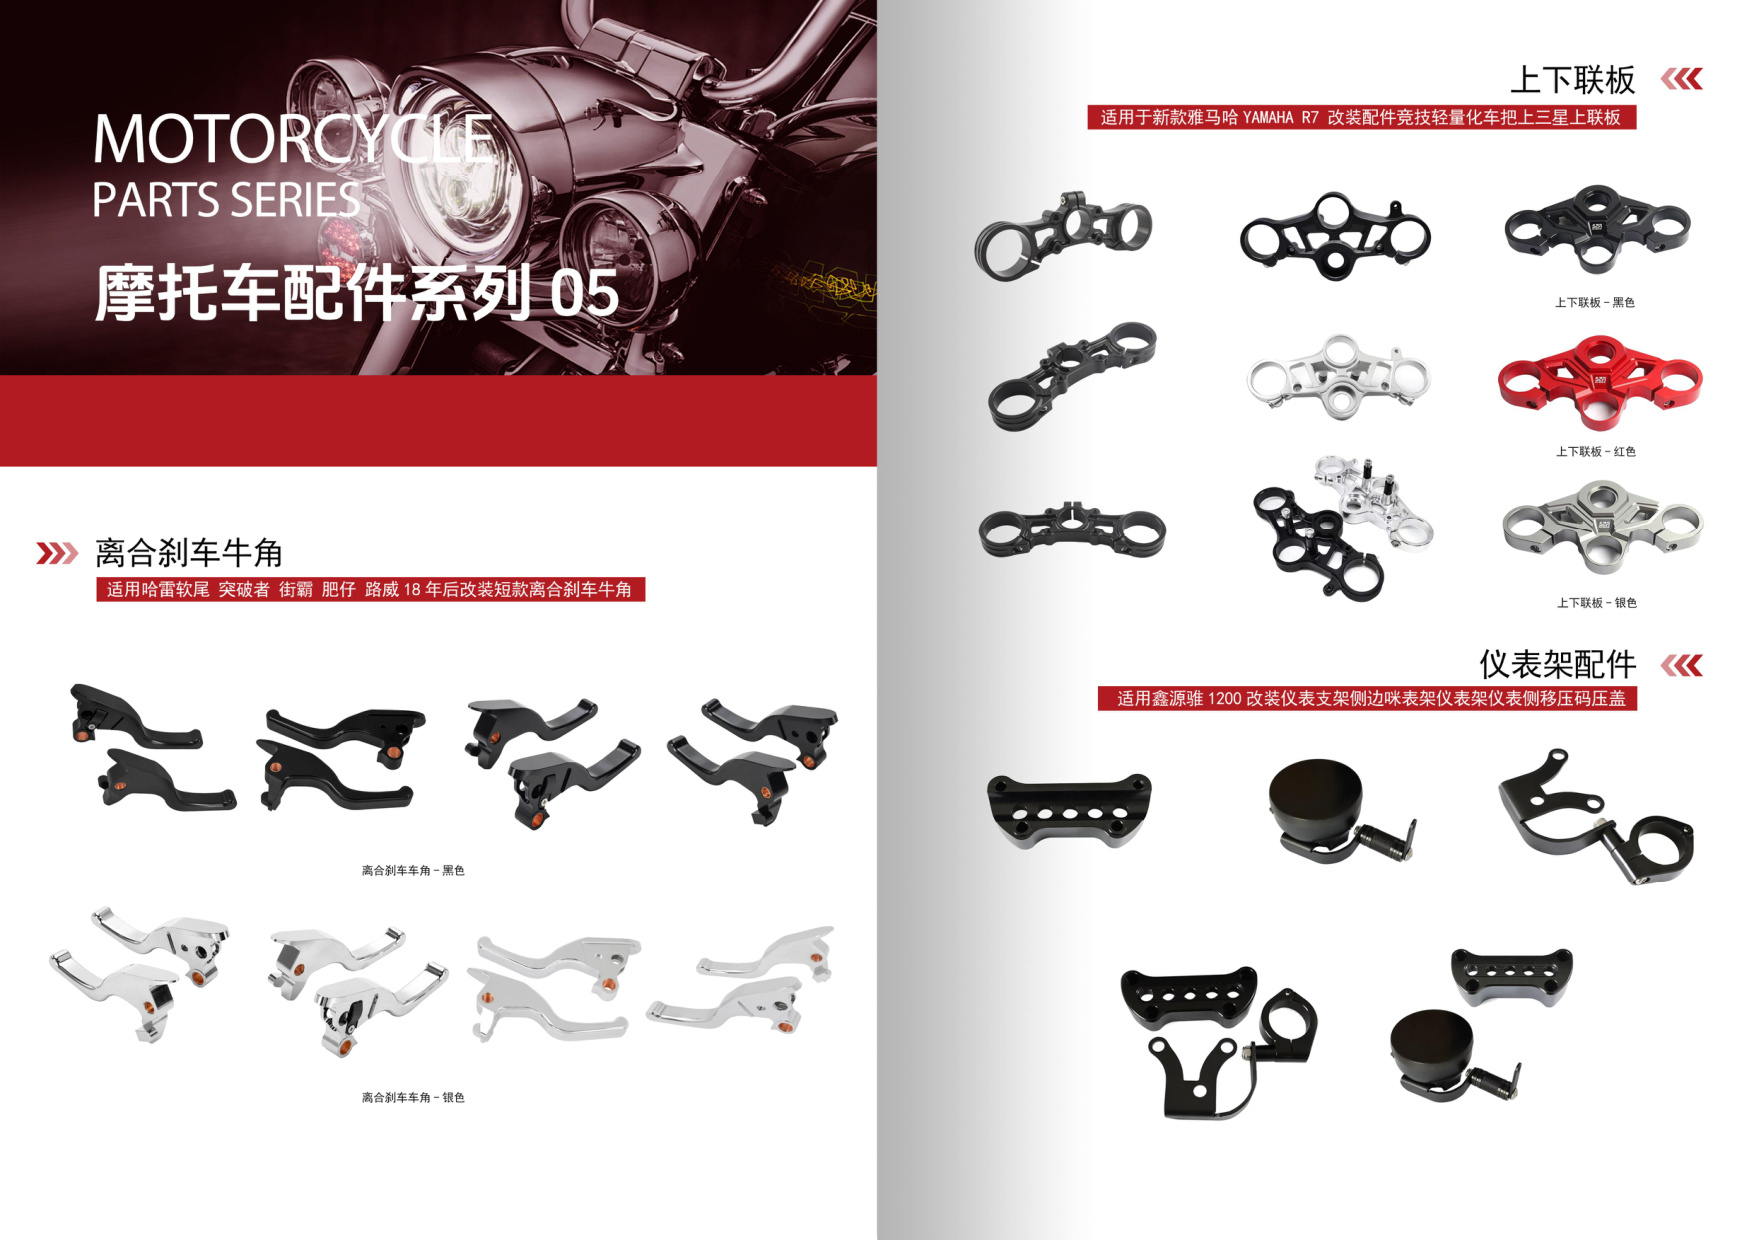
在制造业里,注射模和CNC加工件并不是两条互不相干的路线。一副合格的注塑模具,从模架、型腔、镶件到顶针板,处处都离不开CNC加工;而注塑出来的塑料件,又常常要和精密CNC定制的金属件装配在一起,才能成为完整产品。江门市富兴旺五金有限公司自2012年成立以来,专注摩托车配件与精密CNC定制加工,拥有2000㎡厂房和100多台CNC设备,在实际项目中积累了不少模具与机加工配合的经验。本文就从加工视角,聊一聊注射模与CNC加工件如何配合。
一、注射模本身就是一个CNC加工件的集合体
很多人以为注塑模具是“模具厂的事”,其实模具的精度基础大量来自CNC加工。模架板、型腔镶件、滑块、斜顶、顶针板、浇口套安装孔等,都需要经过铣削、钻孔、攻牙甚至数控车床加工。尤其是型腔和型芯,尺寸公差往往控制在0.01mm级别,表面粗糙度要求高,普通手工设备难以稳定实现。这时,铝合金CNC加工和钢件CNC加工的能力,就直接决定了模具的寿命和塑件的品质。对于摩托车配件这类结构复杂、批量稳定的产品,模具零件的加工一致性比单件精度更重要。
二、模具零件加工中CNC与注射模的配合要点
1. 模架与镶件的基准统一
注射模的导柱孔、型腔镶件安装槽、顶针孔之间存在严格的位置关系。如果CNC加工时基准不统一,装配后就会出现错位、飞边或顶出不平衡。江门CNC加工厂在做模具类零件时,通常先加工统一基准面,再以基准面定位完成多面加工,确保各孔系和型腔的位置度一致。
2. 冷却水路与深孔加工
注塑模的冷却效率直接影响成型周期。模具水路多为深孔交叉结构,需要CNC加工中心配合深孔钻完成。水路位置偏差过大会导致冷却不均,塑件变形。对于精密CNC定制项目,我们会在加工前核对水路图,避免与顶针孔、螺丝孔干涉。
3. 镶件配合与排气槽
模具镶件的配合间隙通常在0.005—0.02mm之间。CNC加工时需要兼顾配合精度和拆装便利性,过紧难装配,过松易跑料。排气槽深度往往只有0.02mm左右,需要精加工设备稳定控制。这类细节正是数控车床加工和CNC铣削配合的价值所在。
三、注塑件与CNC金属件的装配配合
注射模产出塑料件,CNC加工产出金属件,两者最终要在装配线上“会师”。以摩托车配件为例,塑料外壳、灯座、卡扣件常与铝合金CNC加工的支架、连接块、螺纹嵌件配合使用。配合质量取决于三点:
1. 尺寸链的合理分配
塑料件有收缩率,金属件尺寸稳定。设计时应把关键配合尺寸放在CNC金属件上,塑料件留出合理公差,避免因注塑收缩导致装配困难。
2. 嵌件与包胶的配合
金属嵌件在注塑前放入模具,要求嵌件外形与模具孔位紧密配合。嵌件本身通常由数控车床加工或CNC铣削完成,外径公差和倒角必须稳定,否则会出现漏胶、偏位。
3. 后加工与修配
注塑件脱模后常有毛边、浇口残留,部分精密装配面还需要二次CNC加工。把注塑件和金属件放在同一套检测基准下验收,能显著减少装配返工。
四、选择江门CNC加工厂时值得关注的配合能力
注射模与CNC加工件的配合,考验的是工厂的综合加工能力,而不只是单台设备。江门市富兴旺五金有限公司位于江门,厂房2000㎡,配备100多台CNC设备,可承接铝合金CNC加工、数控车床加工及精密CNC定制项目,服务摩托车配件等行业的模具零件与金属结构件加工。选择江门CNC加工厂时,建议关注三点:是否具备模具零件的加工经验、是否有稳定的检测手段、能否配合试模阶段的修配需求。具备这些能力的工厂,才能在模具与机加工之间做好衔接。
五、结语:配合的本质是精度与沟通
注射模与CNC加工件的配合,说到底是在尺寸链、基准和装配关系上做文章。模具零件加工要稳,注塑件与金属件配合要顺,靠的是CNC加工设备的精度,也靠加工方与模具方、装配方之间的图纸沟通。如果您正在寻找摩托车配件或精密CNC定制加工伙伴,欢迎联系江门市富兴旺五金有限公司,发送图纸即可获取免费报价,我们将根据您的模具与零件需求给出可执行的加工方案。