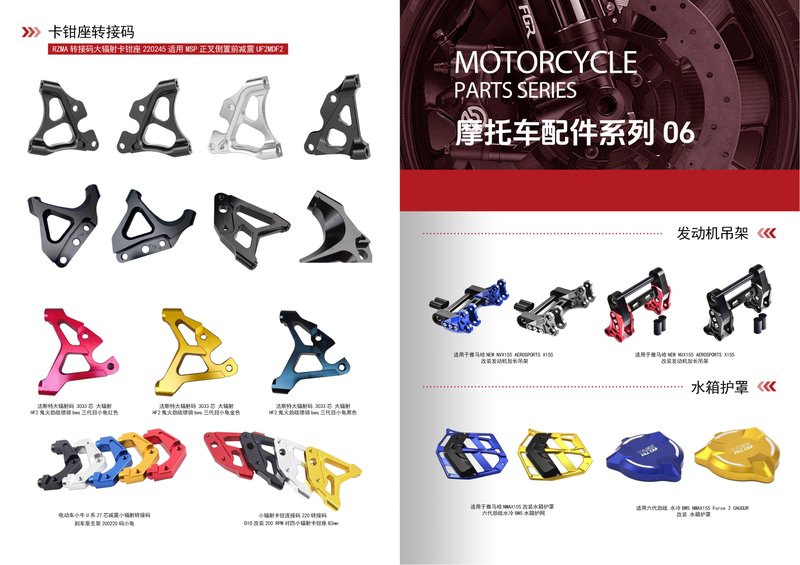
硬质阳极氧化:摩托车配件的“耐磨铠甲”
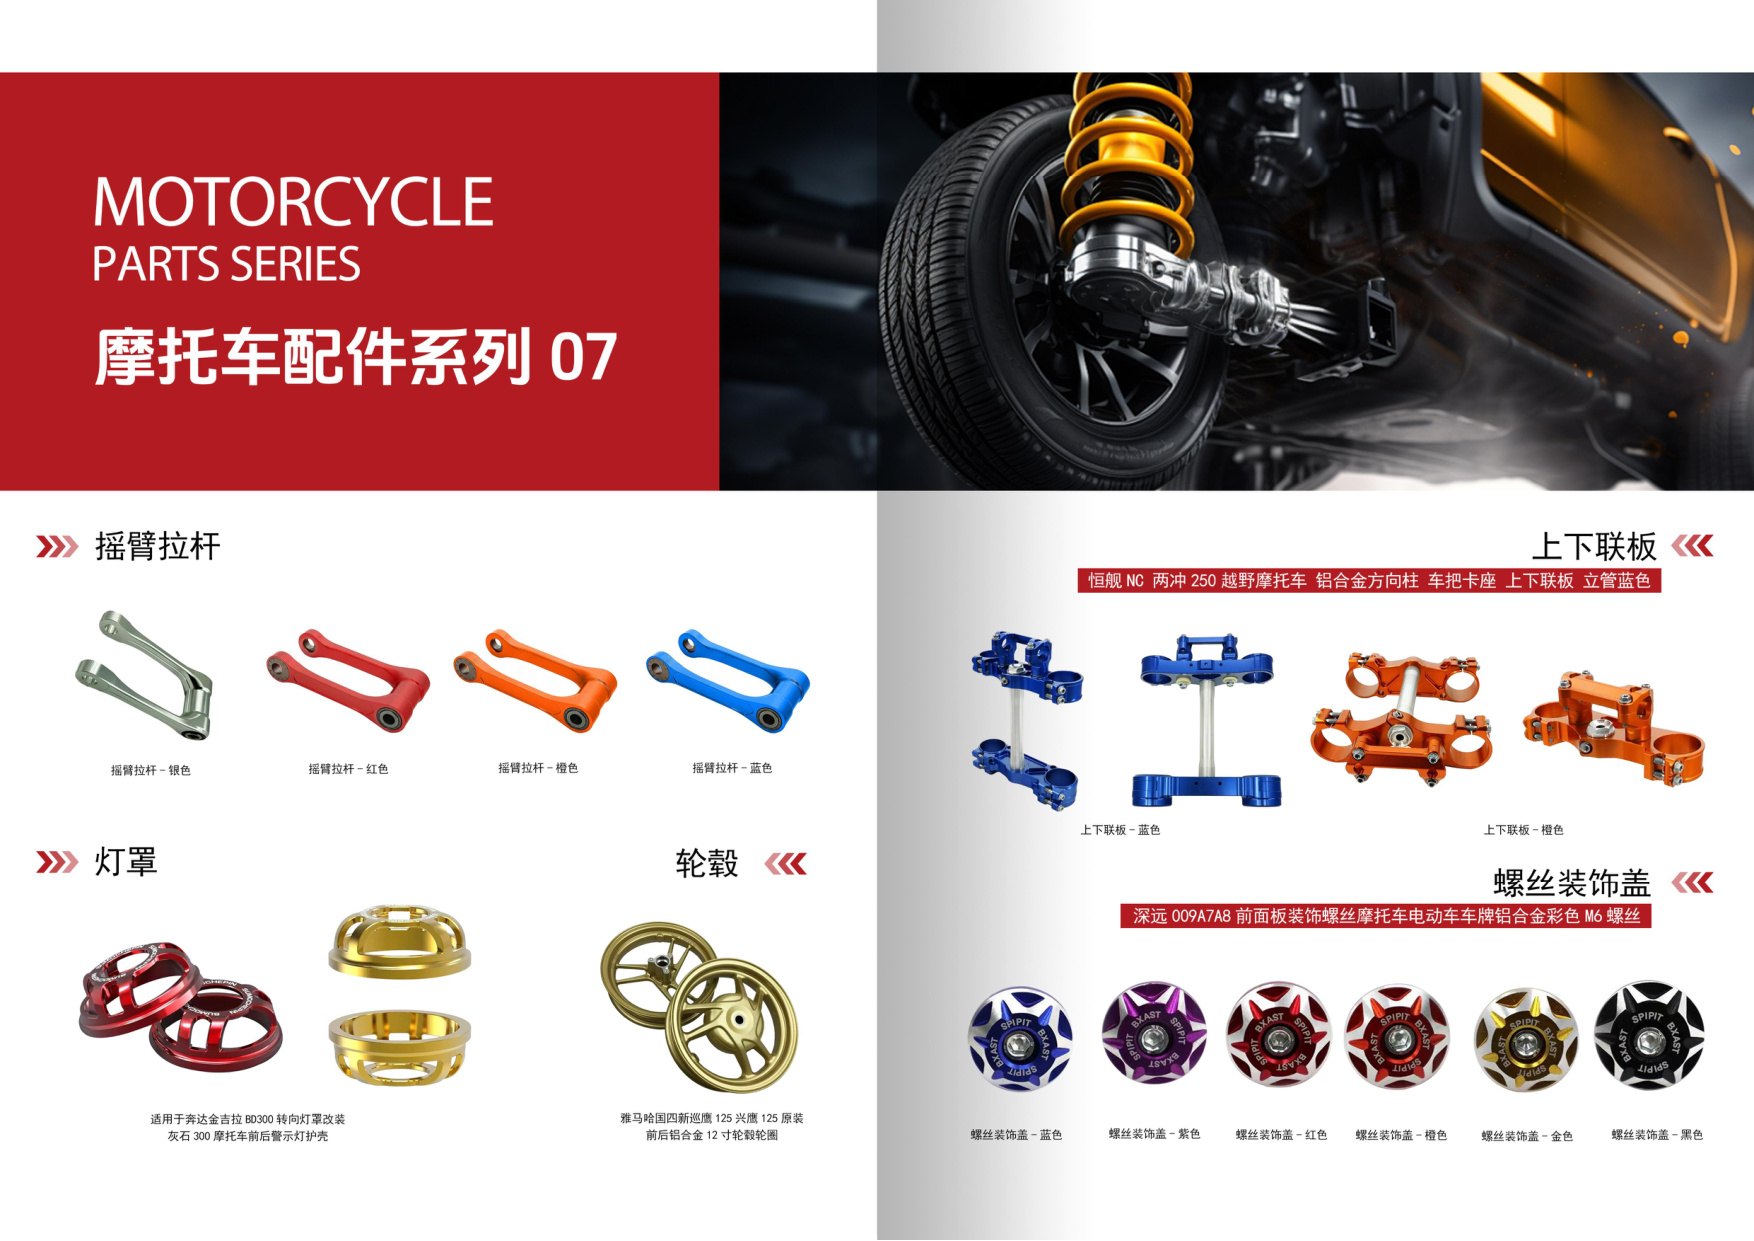
在摩托车配件制造领域,表面处理工艺直接关系到配件的耐磨性、耐腐蚀性和使用寿命。硬质阳极氧化(Hard Anodizing)作为一种在铝合金表面生成厚而致密氧化膜的电化学工艺,正被越来越多地应用于刹车卡钳、减震器部件、发动机外壳、手把等摩托车配件上。对于从事CNC加工和精密CNC定制的企业而言,理解硬质阳极氧化的特性并与加工工艺协同,是提升产品竞争力的关键。
硬质阳极氧化与普通阳极氧化的区别
普通阳极氧化膜厚通常在5-15μm,而硬质阳极氧化膜厚可达25-50μm,甚至局部超过60μm。其显微硬度可达HV400-600,在纯铝上甚至更高。这种厚膜层显著提升了耐磨性和耐蚀性,同时保持了铝合金的轻量化优势。对于摩托车配件,尤其是经常承受摩擦和冲击的部件,硬质阳极氧化能有效延长更换周期。
工艺要点与适用材料
硬质阳极氧化对铝合金成分敏感。常用的6061、7075等系列铝合金在铝合金CNC加工后非常适合进行硬质氧化。但需注意,铜、硅含量较高的合金(如2024)氧化膜质量会下降。因此,在精密CNC定制阶段就应选择合适牌号,并与表面处理厂充分沟通。
CNC加工与硬质阳极氧化的协同
硬质阳极氧化并非简单的“后处理”,它要求前道CNC加工具备高精度和合理的表面质量。氧化过程中,膜层会向内外生长,导致尺寸略有增加(约膜厚的一半向外)。对于有配合精度的摩托车配件,如轴孔、密封槽,必须在数控车床加工时预留氧化余量,通常单边预留0.01-0.02mm。若加工尺寸超差,氧化后可能无法装配。
表面粗糙度的影响
氧化前表面粗糙度越低,氧化膜越均匀致密。建议CNC加工后Ra控制在1.6μm以内,重要配合面可达0.8μm。我司在江门CNC加工厂的实践中,对需硬质氧化的摩托车配件会采用精铣或精车工序,确保表面质量满足氧化要求。
摩托车配件中的典型应用场景
1. 刹车系统部件
刹车卡钳活塞、支架等铝合金件经硬质阳极氧化后,耐磨性大幅提升,同时避免铝与刹车片之间的咬合。通过精密CNC定制,可保证活塞与缸孔的配合间隙,氧化后仍能灵活运动。
2. 减震与悬挂部件
前叉下管、后摇臂等部件常暴露于泥水与砂石中。硬质氧化膜能抵抗石子冲击和盐雾腐蚀。此类大型件对CNC加工设备行程和稳定性要求高,需具备多轴加工能力。
3. 发动机与传动外壳
发动机边盖、链轮盖等零件在铝合金CNC加工后经硬质氧化,既美观又耐油污。需注意氧化膜脆性较大,避免尖角,设计时倒角R0.5以上。
质量控制与常见问题
硬质阳极氧化常见问题包括膜厚不均、烧蚀、色差和尺寸超差。预防措施包括:确保CNC加工后无毛刺和切削液残留;装挂时保证接触良好;控制氧化槽液温度和电流密度。对于摩托车配件,建议每批次抽检膜厚和显微硬度,并进行盐雾试验。
作为拥有100+台CNC设备、2000㎡厂房的江门CNC加工厂,江门市富兴旺五金有限公司自2012年成立以来,深耕摩托车配件与精密CNC定制。我们熟悉硬质阳极氧化对前道加工的要求,能从图纸评审阶段介入,合理预留氧化余量,确保成品尺寸与性能双达标。
结语:选对加工伙伴,事半功倍
硬质阳极氧化为摩托车配件提供了可靠的表面强化方案,但其效果高度依赖CNC加工的质量与工艺协同。从材料选择、尺寸预留到表面粗糙度控制,每一个环节都需要经验支撑。如果您正在寻找具备数控车床加工和铝合金CNC加工能力的合作伙伴,欢迎联系江门市富兴旺五金有限公司。请发送您的图纸至我们的业务邮箱或通过网站在线咨询,我们将为您提供免费的工艺评估与报价服务。