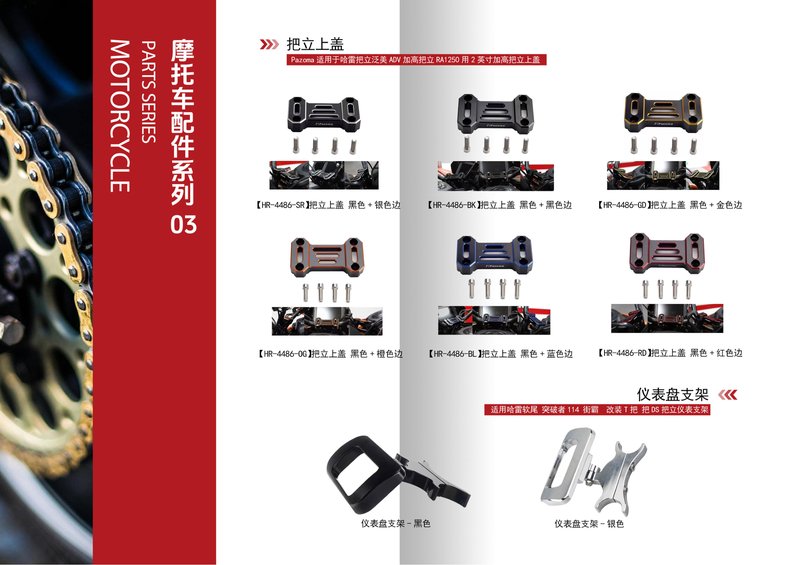
在摩托车配件与精密五金件的量产中,CNC加工成本往往占据产品总成本的较大比重。对于采购工程师和项目经理而言,真正影响报价的不只是设备台数,而是工艺路线、材料利用率、装夹方式与批量排产的协同水平。江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房与100余台CNC设备,在摩托车配件和精密CNC定制领域积累了大量批量降本经验。本文从工程视角拆解CNC批量加工的成本优化路径,供有量产需求的客户参考。
一、从图纸阶段介入:DFM审查决定成本上限
批量加工的成本有相当一部分在图纸定稿时就已锁定。开展可制造性(DFM)审查,是江门CNC加工厂控制成本的第一道关口。
1. 公差与表面粗糙度的合理分级
不少图纸对非配合面标注了过严的公差或Ra值,导致需要增加精加工工序、降低进给速度。建议按装配功能区分关键尺寸与一般尺寸,仅对配合面、密封面保留严格公差,其余部位放宽至经济精度,可直接减少走刀次数与检测成本。
2. 减少不必要的二次装夹
每增加一次装夹,就增加一次定位误差与人工工时。通过复合工序设计、专用夹具或四轴/五轴联动,将多面加工合并到一次装夹完成,是精密CNC定制中降低单件工时的有效手段。富兴旺在摩托车配件量产中常采用定制工装配合多工位夹具,缩短辅助时间。
二、工艺路线优化:数控车床加工与铣削的合理分工
回转体类零件优先采用数控车床加工,可显著提升材料去除效率;箱体、支架、异形件则以加工中心铣削为主。工艺分工清晰,才能避免“大设备干小活”的浪费。
1. 粗精加工分离与刀具管理
批量生产中,将粗加工与精加工分配到不同设备或不同工序,粗加工追求金属去除率,精加工保证尺寸稳定性,可延长精加工刀具寿命并降低废品率。同时建立刀具寿命台账,按加工件数而非主观判断换刀,减少崩刃导致的批量不良。
2. 切削参数的标准化
针对不同材料建立切削参数库,把转速、进给、切深固化为工艺卡,减少对操作者经验的依赖。参数稳定后,单件工时波动收窄,报价与交期预测也更准确。
三、铝合金CNC加工的材料利用率控制
铝合金CNC加工在摩托车配件中应用广泛,材料成本占比高,提升利用率是降本重点。
1. 排版与套料设计
板材类零件通过套料排版提高单张板材的出件数;棒料类零件则优化下料长度,减少料头浪费。对于小批量多品种,可采用共用毛坯尺寸,降低备料种类与库存占用。
2. 余量控制与变形管理
铝合金刚性较低,薄壁件若余量留得过大,精加工时切削力引起变形,反而增加校形与返修成本。合理预留余量、对称去料、必要时增加去应力工序,可在保证精度的同时减少废品。
四、批量排产与供应链协同
成本优化不只在机床上。合理的批量排产能摊薄换型时间,稳定的供应链则降低外协与物流成本。江门CNC加工厂地处珠三角五金产业带,配套表面处理、热处理资源集中,缩短了外协周转周期。
1. 经济批量与换型次数平衡
换型时间固定的前提下,批量越大单件分摊的换型成本越低,但库存与资金占用上升。建议结合订单预测确定经济批量,并通过快速换模、预调刀具压缩换型时间。
2. 质量前移降低隐性成本
首件检验、巡检与过程能力监控前移,把问题拦截在工序内,比成品全检更经济。批量加工中的隐性成本——返工、报废、延期——往往高于显性的加工费。
五、选择具备工程能力的加工伙伴
成本优化需要加工方具备工艺评审、夹具设计与量产管理能力。富兴旺五金拥有100余台CNC设备,覆盖数控车床加工、加工中心与精密CNC定制,长期为摩托车配件客户提供从打样到批量的稳定交付。设备规模带来排产弹性,工程团队则从图纸阶段协助客户识别降本空间。
如果您正在评估CNC批量加工方案,欢迎将图纸与需求发送给我们,获取免费报价与工艺建议。江门市富兴旺五金有限公司期待以专业的精密CNC定制能力,帮助您在质量与成本之间找到平衡点。