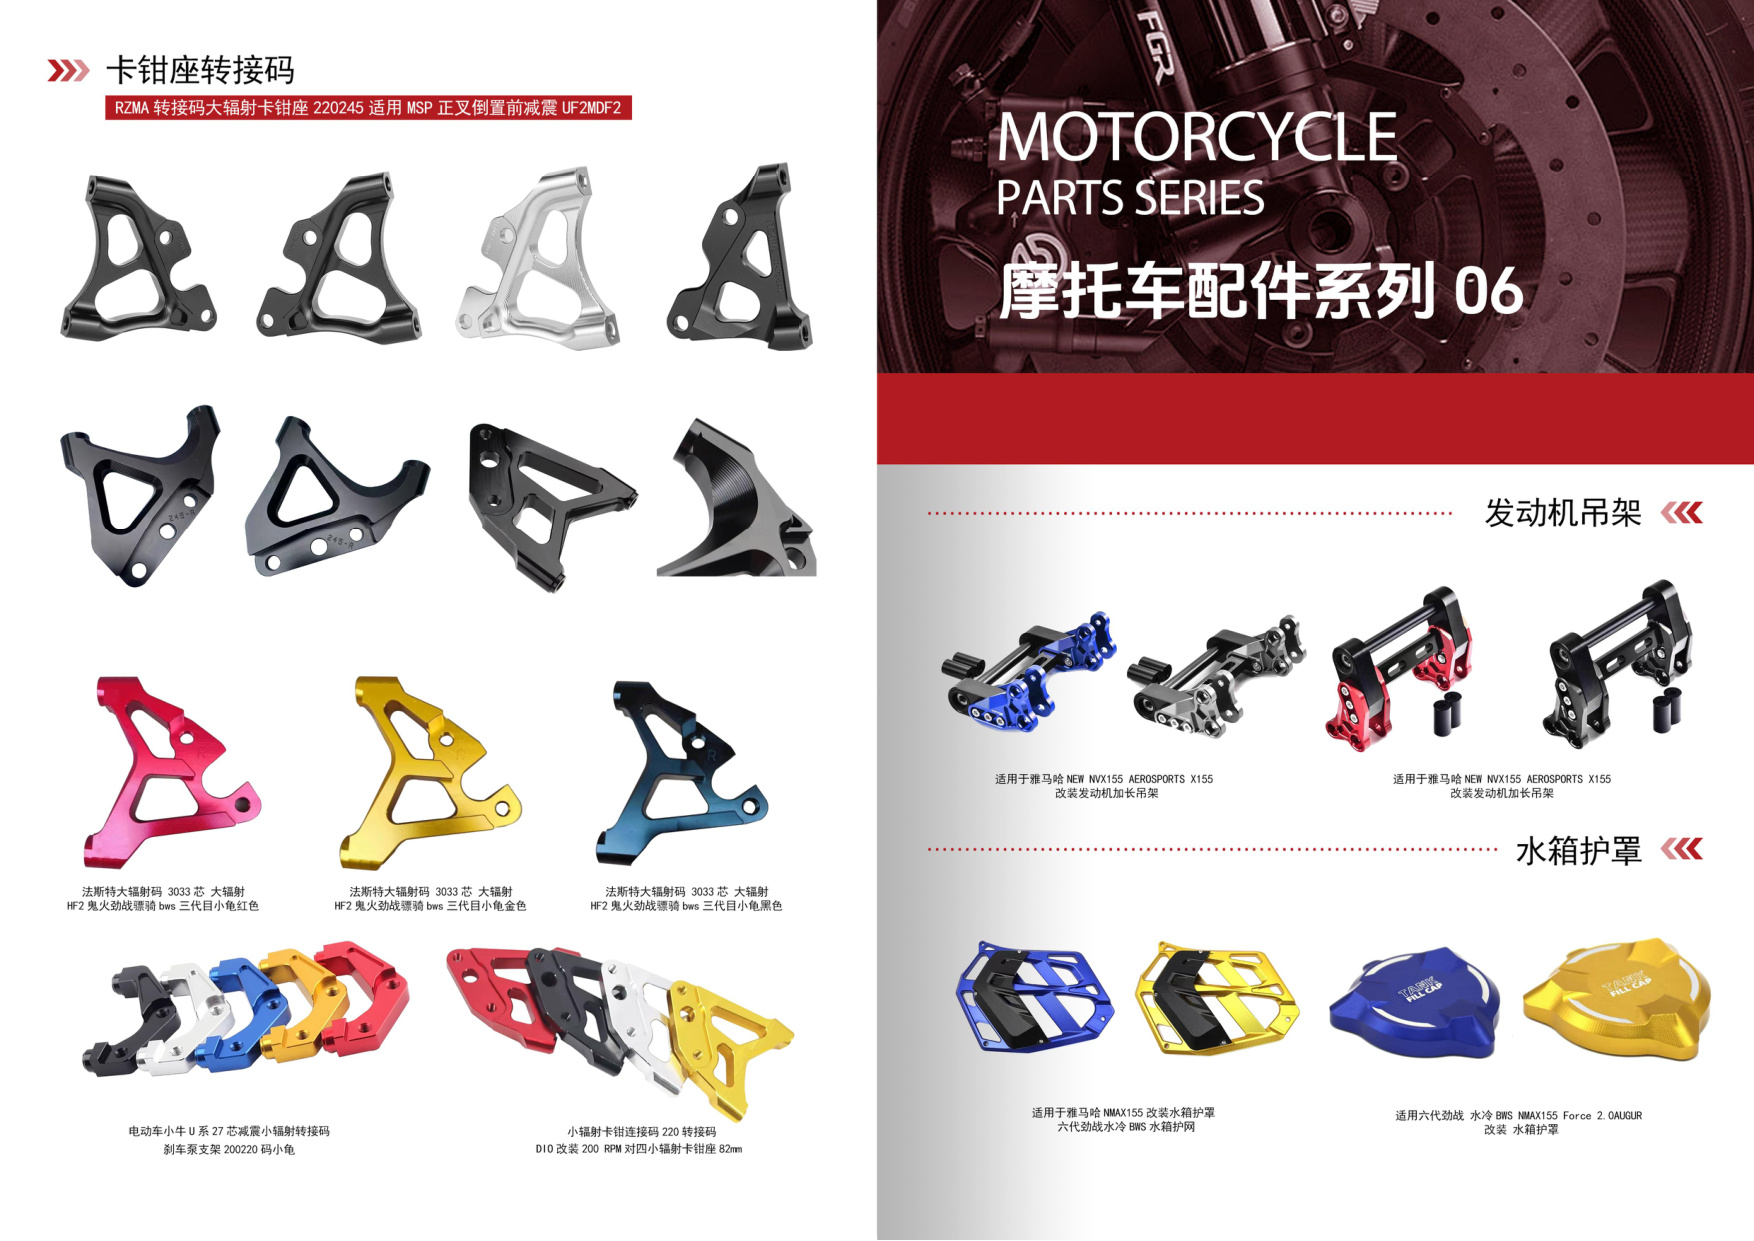
为什么去毛刺与抛光对精密CNC定制至关重要
在CNC加工中,无论是数控车床加工还是铝合金CNC加工,金属切削后边缘不可避免地会产生毛刺。这些微小凸起看似不起眼,却直接影响零件的尺寸精度、装配性能和疲劳寿命。对于摩托车配件而言,毛刺可能导致油路堵塞、密封失效或运动卡滞;对于精密CNC定制零件,毛刺更会破坏配合公差,甚至引发安全隐患。江门CNC加工厂富兴旺五金自2012年成立以来,依托2000㎡厂房和100余台CNC设备,在摩托车配件与精密CNC定制领域积累了丰富的去毛刺与抛光经验。本文将系统解析这两道关键后处理工艺,帮助您理解如何通过工艺控制提升零件品质。
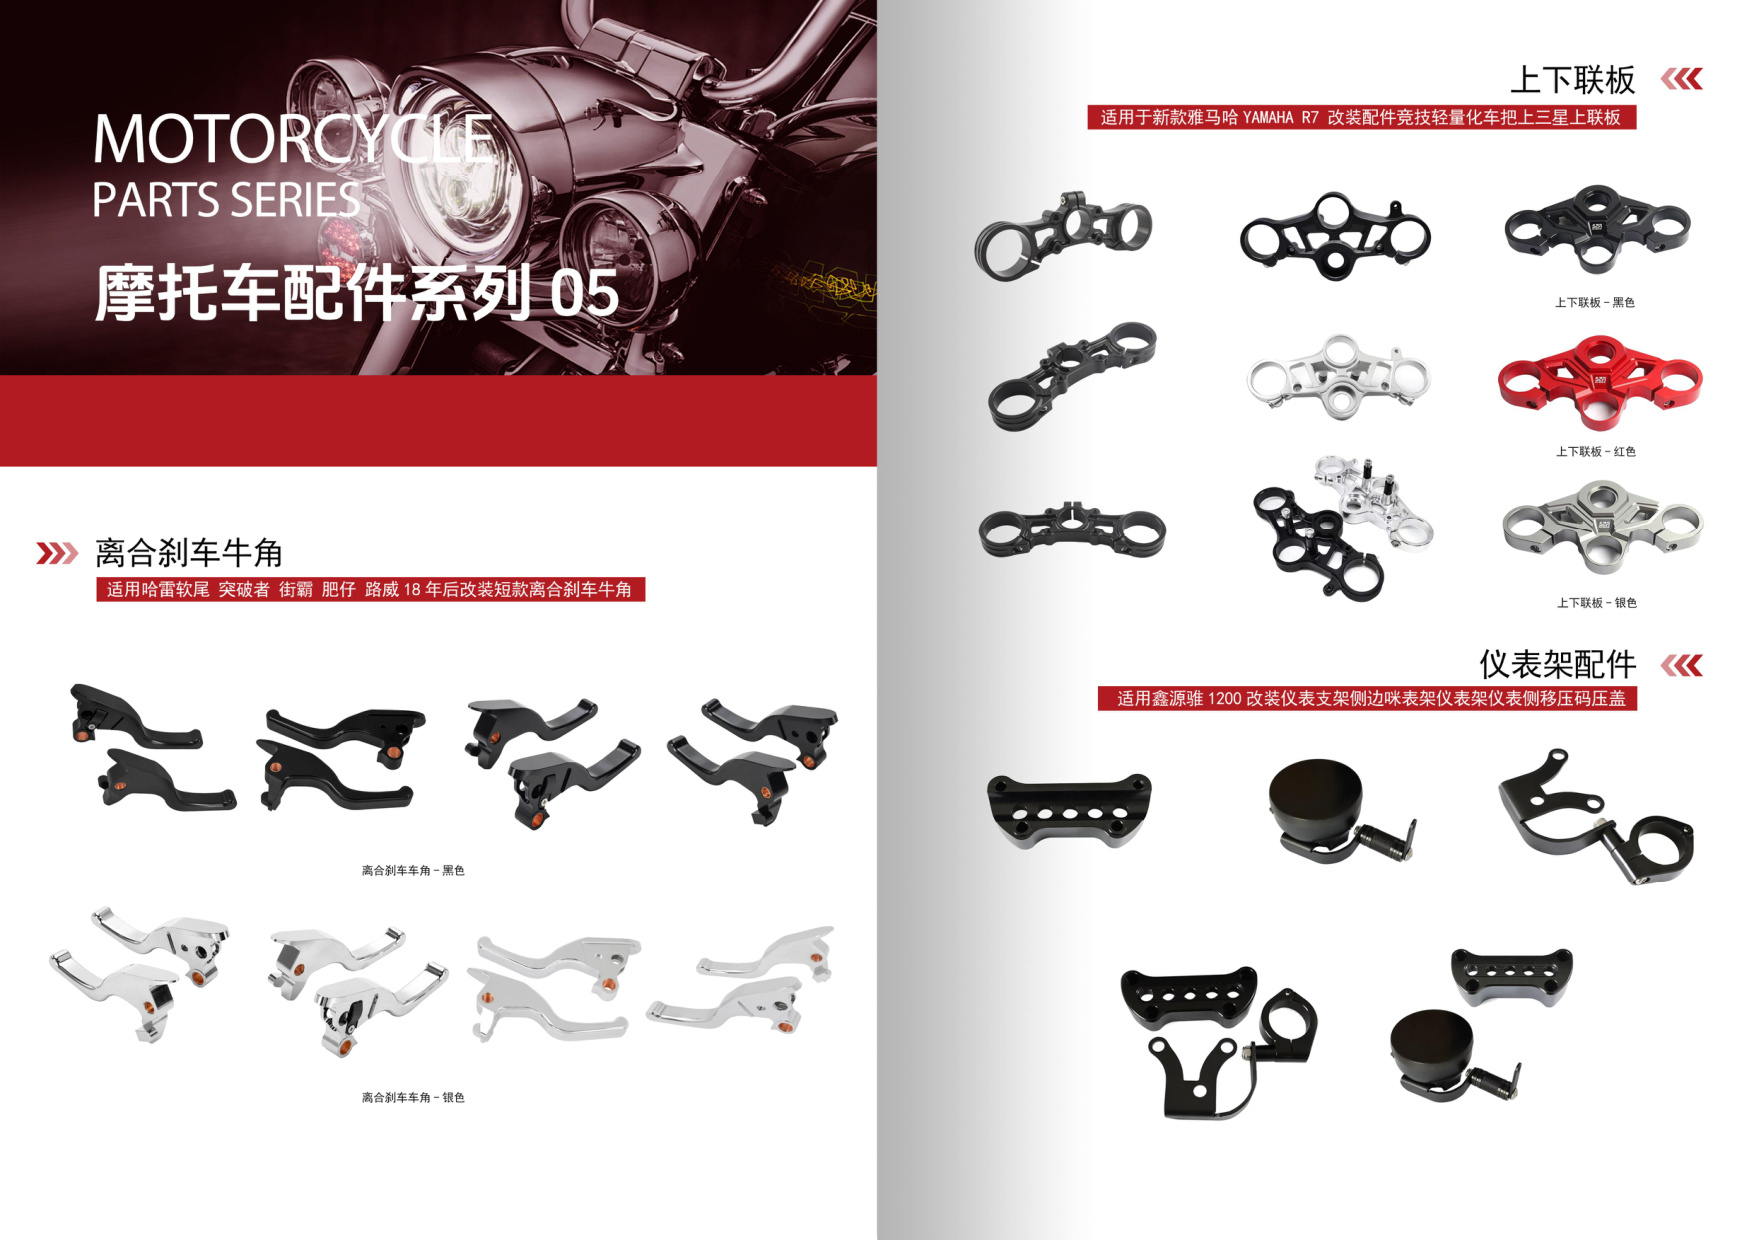
毛刺的危害与产生原因
毛刺对零件性能的影响
毛刺是切削过程中材料塑性变形和撕裂的产物,其危害主要体现在三个方面:一是影响装配精度,毛刺会改变配合面的实际尺寸,导致过盈或间隙超差;二是降低疲劳强度,毛刺根部易形成应力集中,在交变载荷下萌生裂纹;三是影响外观与清洁度,毛刺脱落可能污染系统,对液压、燃油类摩托车配件尤为致命。此外,毛刺还会增加后续电镀、喷涂的附着力问题,造成涂层不均。
CNC加工中毛刺的形成因素
毛刺的大小与刀具磨损、切削参数、材料特性密切相关。在数控车床加工中,进给量过大、刀具刃口钝化或切削温度过高都会加剧毛刺生成;铝合金CNC加工时,因材料塑性好,毛刺往往更易粘附在刃口。富兴旺五金通过优化刀具路径、采用锋刃刀具和合理冷却策略,从源头减少毛刺,为后续去毛刺降低难度。
去毛刺工艺方法与选择
手工去毛刺
手工去毛刺使用锉刀、刮刀、砂纸等工具,灵活性强,适合小批量、复杂轮廓的精密CNC定制零件。但效率低、一致性依赖工人技能,难以满足大批量摩托车配件的稳定品质。富兴旺五金对关键配合面仍保留手工精修,确保倒角均匀。
机械去毛刺
机械去毛刺包括振动研磨、滚筒研磨、刷式去毛刺和喷砂等。振动研磨适合中小型零件批量处理,可同时完成倒角和表面预抛光;刷式去毛刺利用尼龙刷或钢丝刷去除交叉孔毛刺,在CNC加工中应用广泛。对于铝合金CNC加工零件,需控制研磨介质和力度,避免表面划伤。
热能去毛刺与电解去毛刺
热能去毛刺(TEM)通过可燃气体燃烧产生高温瞬间去除毛刺,适用于内部通道复杂的零件,如液压阀体;电解去毛刺(ECD)利用电化学溶解原理,可精准去除难以触及部位的毛刺,且不产生二次毛刺。这两种工艺设备投入较高,但对精密CNC定制中高附加值零件性价比显著。富兴旺五金根据零件材质、批量与毛刺位置,为客户匹配最优去毛刺方案。
抛光工艺:从表面光洁到镜面效果
机械抛光
机械抛光通过砂带、抛光轮和研磨膏逐级降低表面粗糙度,是铝合金CNC加工中最常用的方法。粗抛去除加工纹路,精抛达到Ra0.4μm以下,镜面抛光可达Ra0.05μm。对于摩托车配件中的外观件(如把手、装饰盖),机械抛光能显著提升质感。
电解抛光与化学抛光
电解抛光利用阳极溶解原理,在数分钟内将表面微观凸起溶解,获得均匀光亮表面,且不改变零件尺寸,特别适合复杂形状的精密CNC定制零件。化学抛光则通过酸性溶液浸蚀,成本低、效率高,但表面平整度略逊。富兴旺五金针对不锈钢和铝合金零件,可提供电解抛光服务,满足食品机械、医疗设备等高端领域需求。
抛光质量的控制要点
抛光质量取决于前道工序的表面状态、抛光介质粒度和操作压力。过度抛光可能导致尺寸超差或边缘塌角,因此需在工艺文件中明确抛光余量和检测标准。富兴旺五金采用粗糙度仪和放大镜检测,确保每批摩托车配件和精密CNC定制零件达到客户图纸要求。
富兴旺五金的工艺整合优势
作为江门CNC加工厂,富兴旺五金将去毛刺与抛光纳入CNC加工全流程管理:从数控车床加工的参数优化减少毛刺,到根据零件功能选择去毛刺方法,再到抛光后清洗与防锈处理,形成闭环质量控制。100余台CNC设备保障了批量一致性与交期,2000㎡厂房支持从打样到量产的灵活切换。无论您是寻求摩托车配件的稳定供应,还是精密CNC定制的工艺支持,我们都能提供专业方案。
结语
去毛刺与抛光虽为后处理工序,却是决定精密零件最终品质的关键环节。选择经验丰富的CNC加工伙伴,能让您的产品在精度、寿命与外观上更具竞争力。江门市富兴旺五金有限公司专注CNC加工、精密CNC定制、摩托车配件、数控车床加工与铝合金CNC加工,欢迎发送图纸至我们的邮箱或通过网站在线咨询,获取免费报价与技术建议。