精密螺纹加工为什么容易出问题?
在CNC加工中,螺纹加工看似简单,实则对尺寸精度、表面质量和刀具寿命要求极高。尤其在精密CNC定制领域,一个M6螺纹的中径超差或牙顶毛刺,就可能导致装配干涉甚至零件报废。作为江门CNC加工厂,富兴旺五金在摩托车配件和铝合金CNC加工中积累了十余年螺纹加工经验,本文从刀具、参数、装夹和检测四个维度梳理关键注意事项。
螺纹加工前的工艺准备
1. 明确螺纹标准与公差等级
加工前必须确认螺纹类型(公制M、英制UNC/UNF、管螺纹G/NPT等)及公差带。例如6H/6g是常见配合等级,但摩托车配件中的高强度螺栓孔常要求4H/5H精级。图纸未注明时,应主动与设计方沟通,避免按默认等级加工导致批量报废。
2. 刀具选择与刚性校验
数控车床加工外螺纹时,优先选用全牙型螺纹刀片,保证牙顶和牙底一次成形;内螺纹则需注意刀杆悬伸长度,悬伸超过3倍刀杆直径时应降低切削参数。CNC加工中心铣螺纹时,螺纹铣刀的刃径需与螺距匹配,加工铝合金CNC零件可选用涂层硬质合金刀具,减少积屑瘤。
螺纹车削与铣削的关键参数
3. 切削速度与进给控制
螺纹车削的进给量必须严格等于螺距,误差超过0.02mm就会导致牙型歪斜。切削速度方面,铝合金CNC加工可选用300-500m/min,钢件则降至80-150m/min。螺纹铣削时,每齿进给量建议取0.02-0.05mm,并采用顺铣方式提高表面质量。对于精密CNC定制中的细牙螺纹,建议分多次走刀,最后一刀切深不超过0.05mm。
4. 冷却与排屑
螺纹加工排屑不畅是崩刃的主因。车削内螺纹时,高压冷却液应对准切削区;铣削盲孔螺纹时,建议使用内冷刀具或增加退刀排屑动作。加工摩托车配件中的铝合金箱体螺纹孔时,可适当提高冷却液浓度,防止铝屑粘刀。
装夹与检测的细节把控
5. 装夹刚性对螺纹精度的影响
薄壁零件或细长轴螺纹加工时,装夹变形会直接反映在螺纹中径上。江门CNC加工厂常用软爪夹持或轴向端面压紧方式,减少径向夹紧力。对于精密CNC定制的小批量零件,可先加工工艺螺纹作为辅助支撑,再加工成品螺纹。
6. 螺纹检测方法与频次
通止规检测是基本手段,但只能判断合格与否,无法反映中径实际偏差。批量生产摩托车配件时,建议每50件用螺纹千分尺抽检一次中径,每200件用投影仪检查牙型角。铝合金CNC加工件还需注意螺纹底孔直径,过小易导致丝锥或铣刀过载,过大则牙型不完整。
常见缺陷与对策
牙顶毛刺多因刀具磨损或切深过大,应及时更换刀片并控制最后一刀切深;乱牙通常由进给与主轴不同步引起,需检查数控车床加工的主轴编码器或螺纹铣削的插补精度;通止规不过则需排查中径超差、牙型角误差或底孔尺寸。江门CNC加工厂建议建立螺纹加工首件确认制度,记录刀具寿命和参数,形成可追溯的工艺卡。
结语
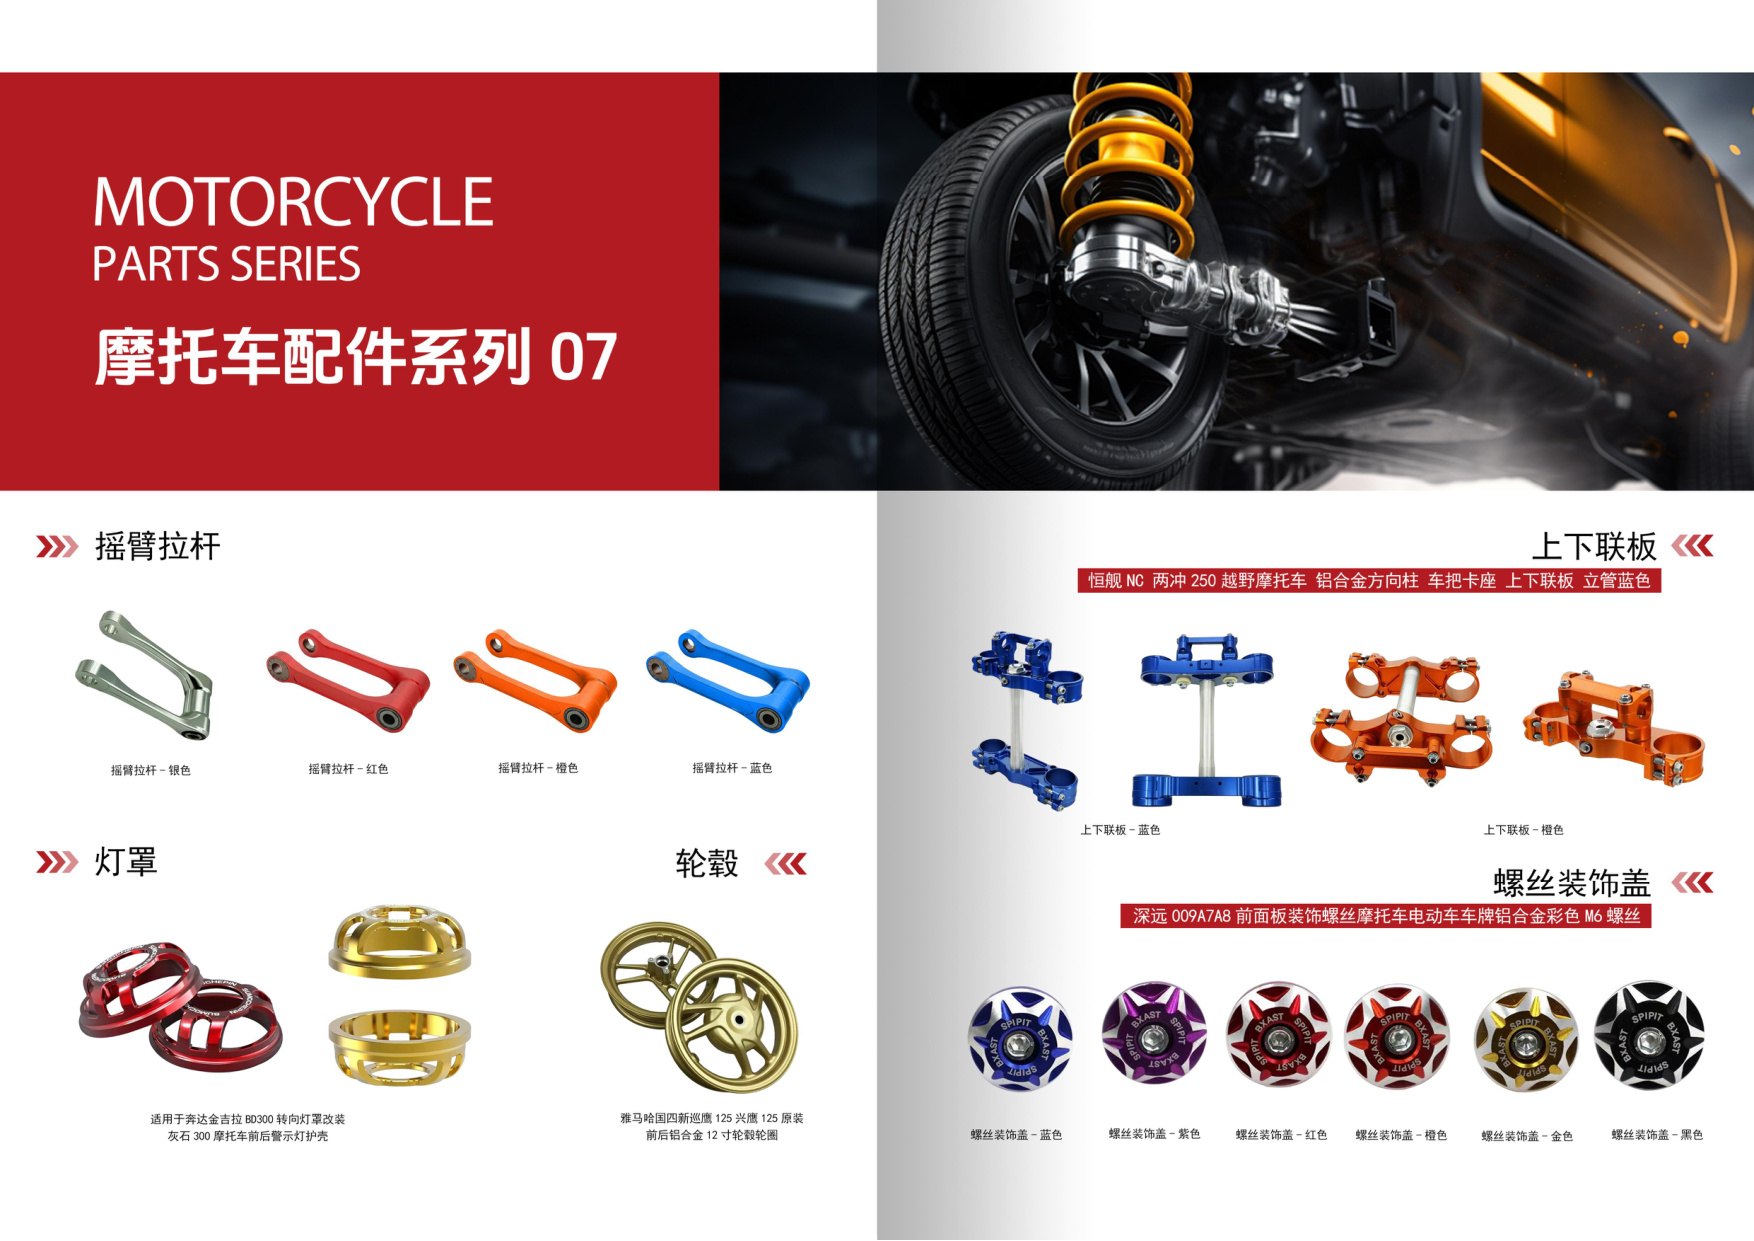
精密螺纹加工是CNC加工中细节决定成败的典型环节。从刀具选型、参数设定到装夹检测,每一步都需要结合材料特性和零件用途进行调整。富兴旺五金位于广东江门,拥有2000㎡厂房和100多台CNC设备,专注摩托车配件与精密CNC定制加工,在铝合金CNC加工和数控车床加工领域积累了丰富经验。欢迎发送图纸至我们的业务邮箱,获取免费报价与技术评估。