为什么CNC加工余量是“省钱又保精度”的关键
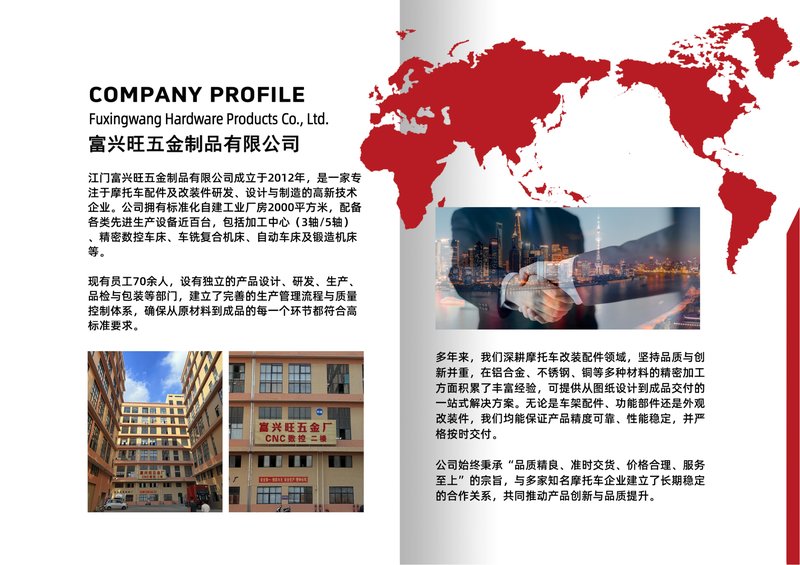
在CNC加工中,加工余量留多少,看似只是一个参数问题,实际上直接决定零件精度、表面质量、加工效率和材料成本。余量留大了,精加工切削量大,刀具磨损快、尺寸易超差;余量留小了,粗加工残留的变形、刀痕、氧化层去不掉,精加工后仍会出现尺寸不稳、表面发花。作为2012年成立的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件和精密CNC定制加工中积累了大量余量控制经验,本文结合实际生产场景做一次系统梳理。
一、先分清:粗加工余量与精加工余量
1. 粗加工余量:为后续工序“留够空间”
粗加工的目标是快速去除大部分材料,同时为精加工保留均匀的加工余量。一般数控铣削粗加工单边余量可留0.5~2mm,具体取决于零件尺寸、材料种类和装夹刚性。对于尺寸较大、壁薄或易变形的零件,粗加工余量应适当加大,并在粗加工后安排去应力或自然时效,避免精加工后回弹。
2. 精加工余量:追求均匀而非“越多越安全”
精加工余量通常控制在0.1~0.5mm之间。铝合金CNC加工中,精加工余量一般取0.2~0.3mm较为常见;钢件、不锈钢件可适当增加。关键在于余量必须“均匀”——如果粗加工后余量忽大忽小,精加工时切削力变化大,尺寸一致性就很难保证。我们建议在粗加工后增加半精加工工序,把余量修整均匀,再进入精加工。
二、不同工艺下的余量设置要点
1. 数控车床加工
轴类、套类摩托车配件在数控车床加工时,外圆粗车余量一般留0.3~1mm(直径方向),精车余量0.1~0.3mm。端面余量根据毛坯长度确定,通常留0.5~1mm。对于细长轴,余量要结合顶尖支撑和切削参数综合考虑,否则容易让刀、振刀,导致圆柱度超差。
2. 铝合金CNC加工
铝合金切削性能好,但热膨胀系数大、刚性相对较低。铝合金CNC加工中,薄壁件、散热齿类零件建议粗加工余量留1~2mm,并采用分层切削;精加工余量控制在0.15~0.3mm,配合高转速、小切深、快进给,可以减少变形和毛刺。对于有配合要求的孔位,精加工余量还要考虑铰孔或镗孔的加工余量分配。
3. 精密CNC定制中的特殊零件
精密CNC定制往往涉及异形件、薄壁件、多面加工件。这类零件除了常规余量,还要考虑装夹变形和二次装夹的找正误差。我们的做法是:粗加工后松开工装,让应力释放,再以较小余量进行半精加工和精加工;对关键尺寸预留0.05~0.1mm的修配余量,待检测后最后精修,保证装配互换性。
三、余量设置常见误区
误区一:余量越大越保险。余量过大会增加精加工切削力和刀具磨损,薄壁件更容易变形,反而降低精度。误区二:所有材料用同一套余量。铝合金、钢件、不锈钢的切削性能和变形规律不同,余量必须分类设定。误区三:忽略热处理与去应力。焊接件、锻件毛坯若不去应力,粗加工后余量再合理,精加工后仍可能变形。误区四:只盯尺寸余量,忽略表面余量。氧化皮、铸造黑皮必须留足去除量,否则精加工后表面仍残留缺陷。
四、江门CNC加工厂的实战建议
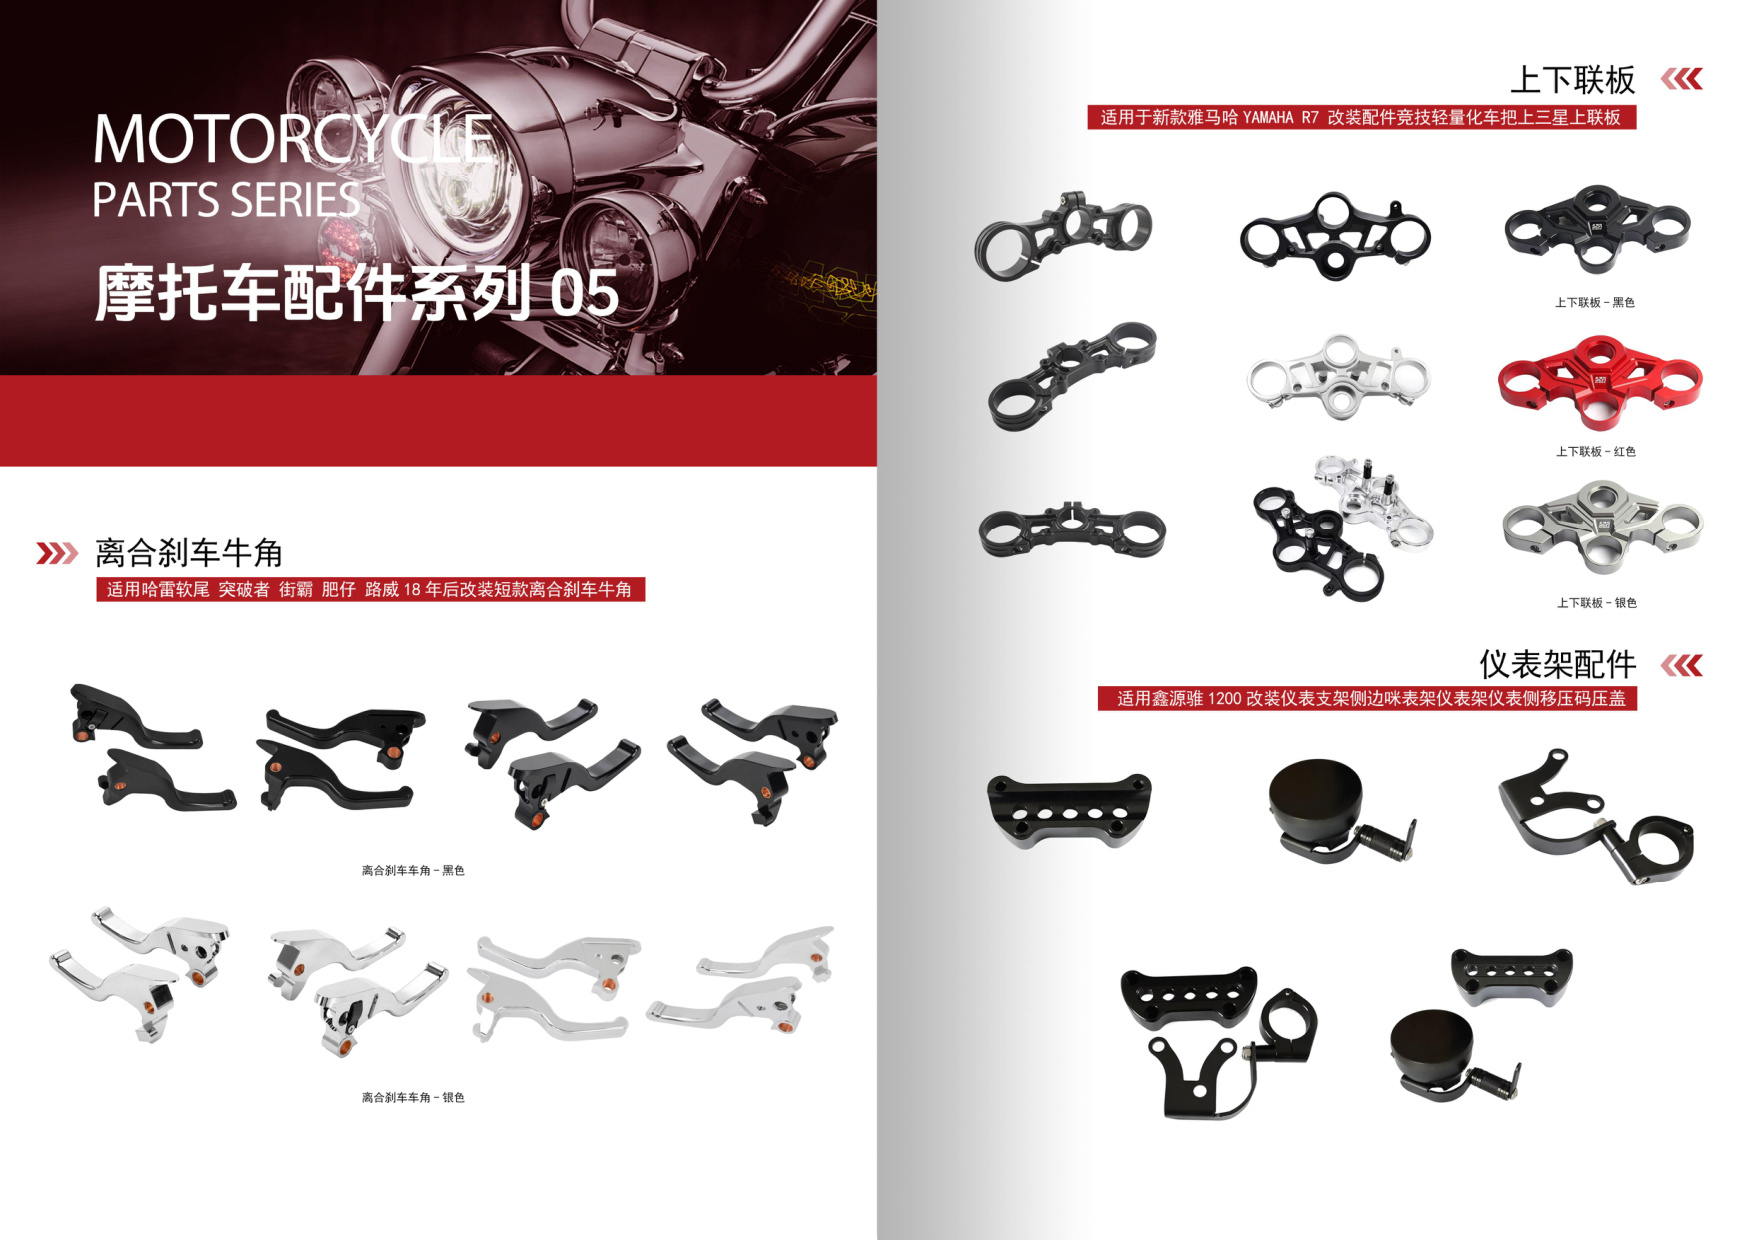
江门市富兴旺五金有限公司拥有2000㎡厂房、100+台CNC设备,长期为摩托车配件和精密定制客户提供数控车床加工、铝合金CNC加工服务。我们在余量控制上坚持三点:一是按材料、结构、装夹方式建立余量参数库,而不是凭经验“一刀切”;二是粗加工后增加检测与去应力环节,确保精加工余量均匀;三是通过首件检测和过程抽检,及时修正余量分配。合理的加工余量,能让CNC加工效率提升、刀具成本下降,也能让精密CNC定制零件的尺寸一致性更稳定。
如果您正在寻找可靠的江门CNC加工厂,或对摩托车配件、铝合金CNC加工的余量设置与工艺方案有疑问,欢迎把图纸和需求发送给我们,我们将结合设备与工艺经验,为您提供免费报价和加工建议。