为什么去毛刺与抛光是精密CNC定制的“第二道精度”
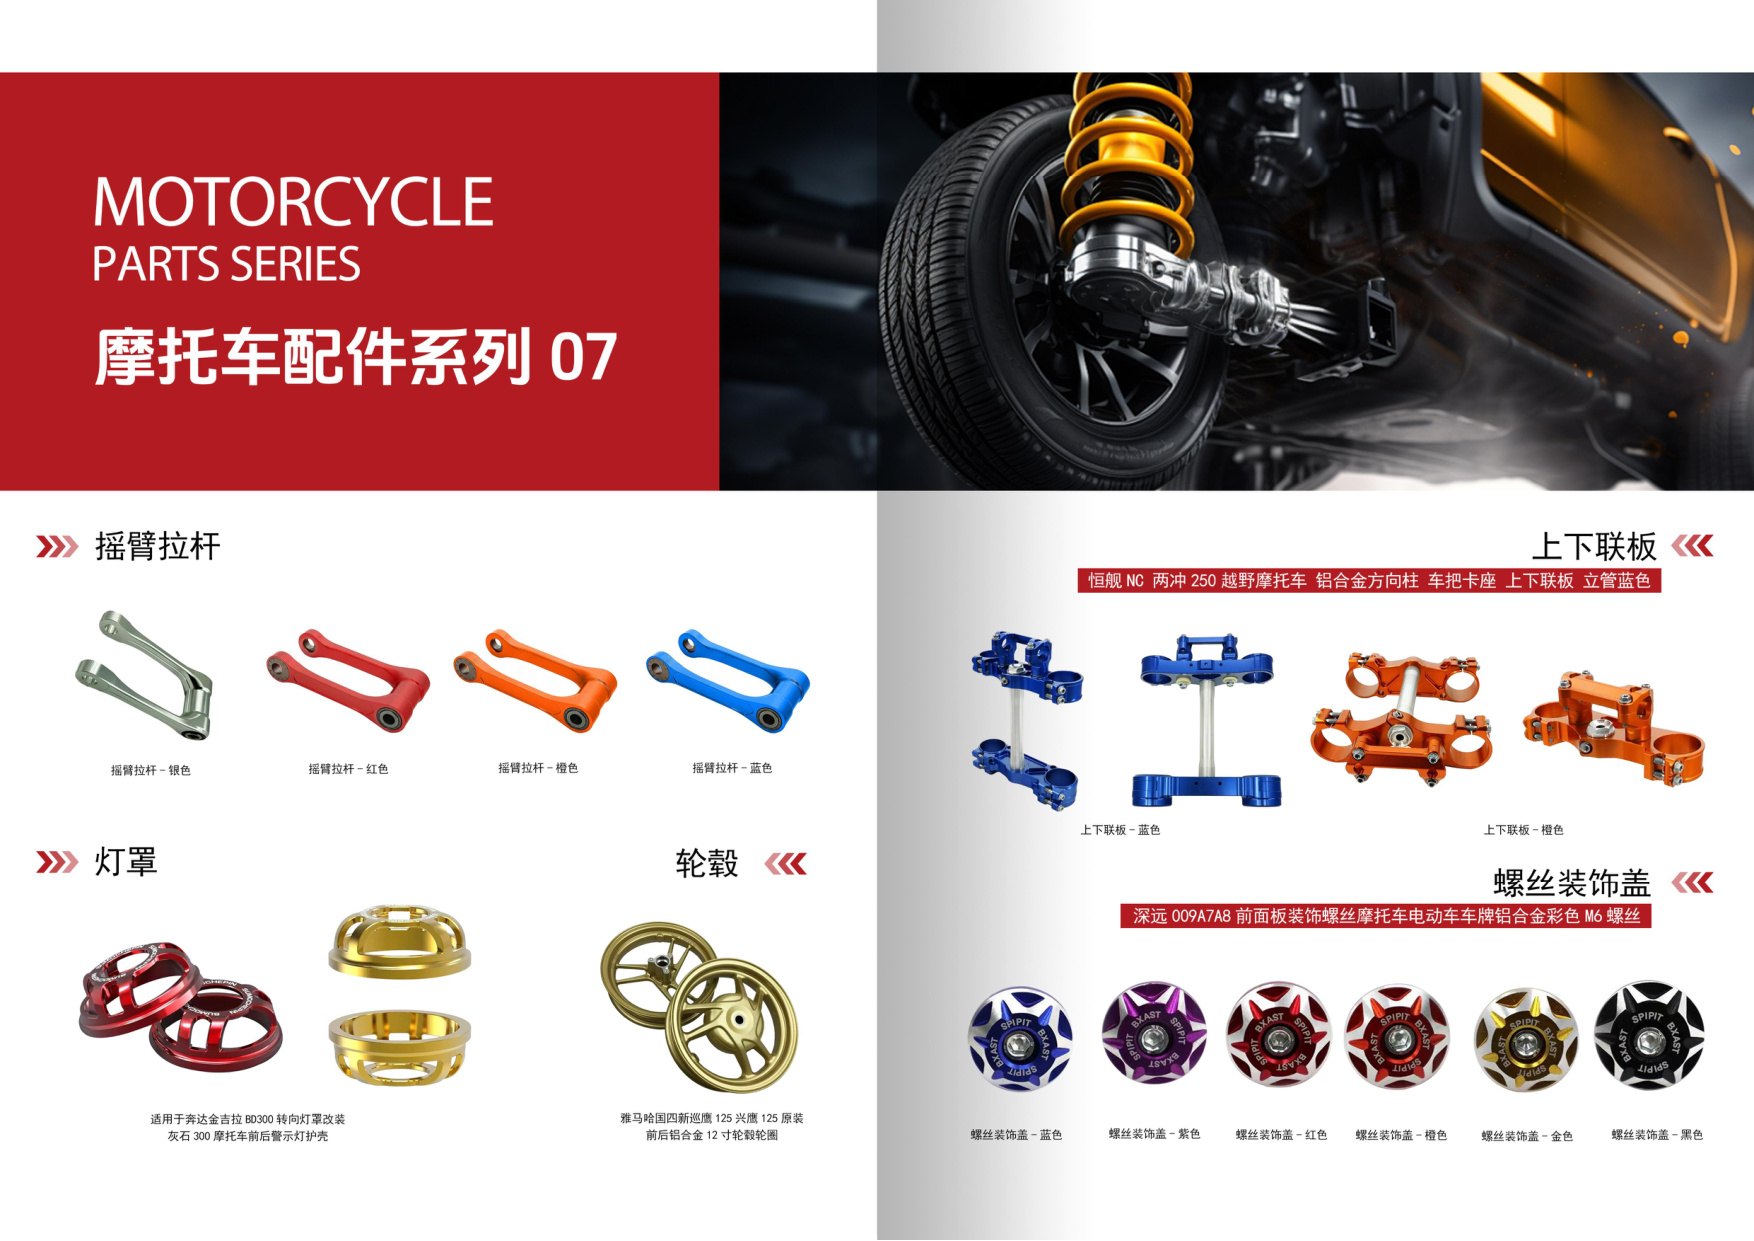
在CNC加工领域,尺寸公差往往被当作唯一的质量标尺,但对精密CNC定制而言,毛刺和表面粗糙度同样决定零件能否顺利装配、能否通过疲劳测试。毛刺是切削刃离开工件时材料塑性变形留下的残留物,在铝合金CNC加工中尤为常见——铝材塑性好、切削温度低,毛刺更容易被“压”在棱边而不是被切掉。对于摩托车配件这类既要求配合精度、又要求外观与耐蚀性的零件,去毛刺与抛光不是可有可无的收尾工序,而是直接影响成品合格率的關鍵环节。
江门市富兴旺五金有限公司自2012年成立以来,长期为摩托车配件与精密定制件提供数控车床加工与CNC铣削服务,在2000㎡厂房内配置100余台CNC设备,积累了大量关于毛刺控制与表面处理配合的现场经验。本文结合这些实践,梳理去毛刺与抛光工艺的选型逻辑。
毛刺从哪里来:CNC加工中的常见成因
刀具与参数因素
刀具磨损后切削刃钝化,切削由“剪切”变为“挤压”,毛刺尺寸会明显增大;进给量过大、切削速度不匹配,也会在出口处形成翻边毛刺。数控车床加工细长轴类零件时,工件刚性不足引起的让刀与振动,同样是毛刺与表面波纹的来源。
材料与结构因素
铝合金CNC加工件在铣削交叉孔、螺纹收尾、薄壁边缘时最容易出现毛刺;摩托车配件中的油道孔、安装耳片、密封面等部位,毛刺若未清除,可能划伤密封圈或堵塞油路。因此,工艺设计阶段就应考虑毛刺的“可去除性”,例如在易产生毛刺的棱边预留倒角或退刀槽。
主流去毛刺工艺对比与选型建议
手工去毛刺
适合小批量、结构复杂或毛刺位置分散的精密CNC定制件,灵活但一致性依赖操作者经验。江门CNC加工厂在打样阶段常用手工配合放大镜与专用刮刀,控制关键棱边的毛刺高度。
机械与磨粒流去毛刺
毛刷机、振动研磨适合批量中小件;磨粒流(挤压珩磨)可进入交叉孔与内腔,对油道类摩托车配件效果突出,但需评估磨料对尺寸的影响。热能去毛刺(TEM)对铝合金薄壁件需谨慎,避免热影响。
电解与化学去毛刺
电解去毛刺效率高、不产生二次毛刺,适合大批量铝合金CNC加工件,但需要专用工装与电解液管理,对表面粗糙度有一定影响,通常与后续抛光配合使用。
抛光工艺:从功能性到外观性的分层处理
机械抛光与振动光饰
振动光饰适合批量去除细微毛刺并降低Ra值,是摩托车配件量产前的常用工序;布轮抛光则用于外观件与密封配合面,能获得较低的表面粗糙度,但需防止过抛导致棱边塌角、尺寸超差。
表面处理前的抛光衔接
阳极氧化、电镀等表面处理对基材表面缺陷有“放大”效应。铝合金CNC加工件在氧化前应完成去毛刺与适度抛光,避免划痕、毛刺在氧化后形成色差或腐蚀起点。精密CNC定制项目中,建议将抛光余量与尺寸公差一并纳入工艺卡片管理。
品质管控:让去毛刺与抛光可测量
可执行的管控方式包括:以毛刺高度上限(如≤0.05mm)作为检验项;用粗糙度仪抽检配合面与密封面;对油道类摩托车配件增加通流或内窥检查;建立首件与巡检记录,把去毛刺方式、抛光轮规格、光饰时间写入作业指导书。江门CNC加工厂若能将表面质量指标与尺寸报告一并交付,客户在装配端的返工率通常会明显下降。
结语:把表面工艺前置到报价与DFM阶段
去毛刺与抛光并非越贵越好,而是要与零件功能、批量与后续表面处理匹配。对于CNC加工采购方而言,在询价阶段说明毛刺要求、粗糙度目标与表面处理类型,能帮助加工方在数控车床加工与CNC铣削参数上提前优化,减少后道返工。江门市富兴旺五金有限公司专注摩托车配件与精密CNC定制,具备铝合金CNC加工与批量表面处理配套能力。欢迎发送图纸与技术要求,我们将提供免费报价与可制造性建议。