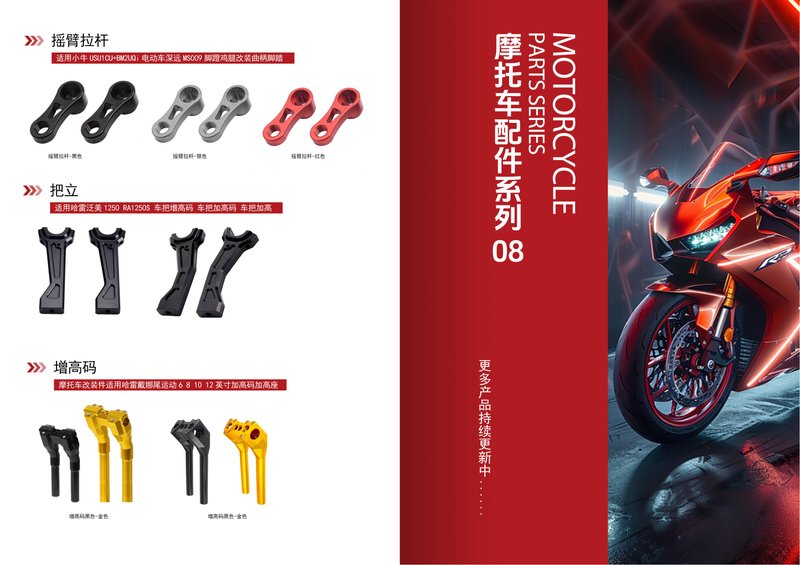
摩托车车架连接件为什么考验加工功底
车架连接件是摩托车整车结构中典型的"小零件、大责任"部件。它连接车架主梁、发动机悬挂点、后摇臂枢轴等关键位置,既要承受行驶中的交变载荷与振动冲击,又要保证装配孔位与整车几何尺寸的一致性。一旦孔距偏差、配合面平面度超差,轻则装配困难、异响频发,重则影响操控稳定性与行车安全。因此,这类零件的加工不能停留在"能装上去"的层面,而必须从材料、工艺、检测三个维度系统控制。作为深耕行业十余年的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件与精密CNC定制领域积累了大量实战经验,本文结合生产实际,梳理车架连接件的加工要点。
一、材料选型与毛坯控制
铝合金是主流,但牌号与状态要选对
车架连接件以铝合金CNC加工为主,常用牌号包括6061-T6、6082-T6和7075-T6。6061-T6切削性能好、成本适中、耐腐蚀性优良,适合大多数连接支架、加强板;6082-T6强度略高,在欧洲车型配套件中较常见;7075-T6强度最高,但切削时易粘刀、对应力控制要求更严,多用于受力集中的枢轴座类零件。选材时应明确热处理状态,避免以退火态毛坯直接加工导致成品强度不足。
毛坯余量与内应力
挤压型材或锻件的残余内应力是导致零件加工后变形的隐形因素。对于壁厚不均、去除量大的连接件,建议毛坯单边预留2~4mm余量,并在粗加工后安排去应力工序,再进行精加工。富兴旺在排产时会对薄壁类摩托车配件设置"粗加工—自然时效—精加工"的工艺路线,有效降低成品平面度波动。
二、装夹与定位:精度从这里开始
一次装夹完成多面加工
车架连接件通常有多个方向的安装孔与配合面。采用三轴机多次翻面装夹,容易累积定位误差。建议使用四轴或五轴CNC加工中心,配合专用工装实现一次装夹完成多面特征加工,既保证孔系位置度,也减少重复找正时间。对于批量订单,液压或气动夹具能显著提升装夹一致性。
基准统一与软爪应用
数控车床加工回转类连接套、衬套时,应保证车削基准与后续铣削基准统一。使用软爪夹持精加工外圆,可避免夹伤已加工表面,同时控制同轴度在0.02mm以内。对于异形件,可设计带定位销的专用夹具,以两个工艺孔作为主定位基准,实现快速换产。
三、孔系与配合面的加工策略
铰孔与镗孔的选择
车架连接件上的枢轴孔、悬挂孔多为H7或H8配合,直接钻孔难以达到精度与表面粗糙度要求。小直径孔可采用钻—扩—铰工艺,铰孔后表面粗糙度可达Ra1.6;较大直径或位置度要求高的孔,宜采用镗孔,配合精镗刀微调,尺寸稳定性更好。加工中心上使用中心出水刀具,可有效排屑并控制孔内温升。
配合面平面度控制
与车架贴合的安装面,平面度通常要求0.05mm以内。精铣时应采用小切深、高转速、快进给的策略,减少切削力引起的让刀变形;刀具选择上优先使用带修光刃的面铣刀,一次走刀即可获得较好的表面质量。对于面积较大的加强板,可对称走刀以平衡切削应力。
四、表面处理与检测
前处理决定涂层附着力
铝合金连接件常用阳极氧化、喷砂或粉末涂装。氧化前需彻底去除切削液残留与毛刺,倒角均匀、无翻边,否则氧化后易出现色差与挂具印。螺纹孔在氧化前应做保护,避免涂层影响通规检测。
关键尺寸全检与首件确认
批量生产中,孔距、孔径、平面度、螺纹通止规应纳入首件检验与巡检项目。三坐标测量仪适合抽检复杂孔系位置度,卡尺、塞规则用于产线快速判定。富兴旺对摩托车配件订单执行首件封样制度,确保每批次与图纸、样件一致。
五、选择靠谱的CNC加工伙伴
车架连接件的加工要点,归根结底是材料、装夹、孔系、表面与检测五个环节的系统配合。拥有2000㎡厂房、100余台CNC设备的江门市富兴旺五金有限公司,自2012年成立以来专注摩托车配件与精密CNC定制,具备铝合金CNC加工、数控车床加工及多轴铣削的综合能力,可为客户提供从图纸评审、工艺设计到批量交付的一站式服务。如果您正在寻找稳定的江门CNC加工厂,欢迎发送图纸与技术要求,我们将为您提供免费的工艺评估与报价。