为什么CNC车削与铣削的搭配决定零件质量与成本
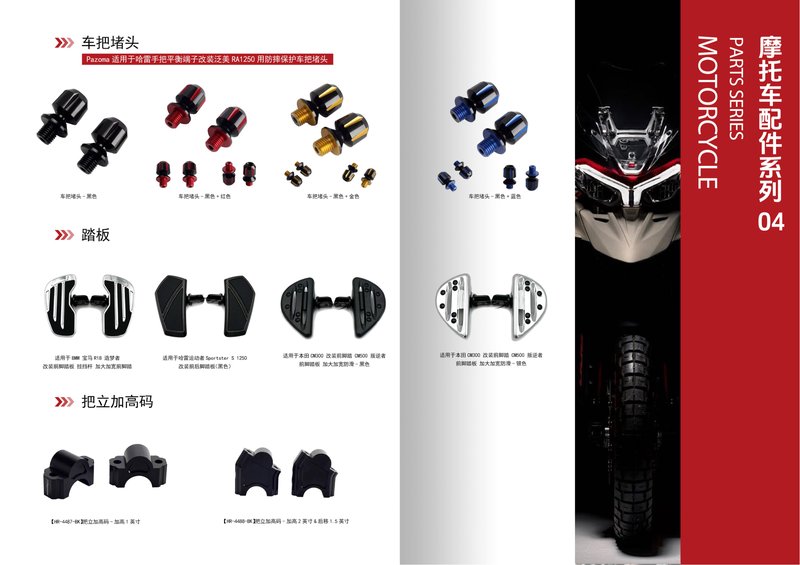
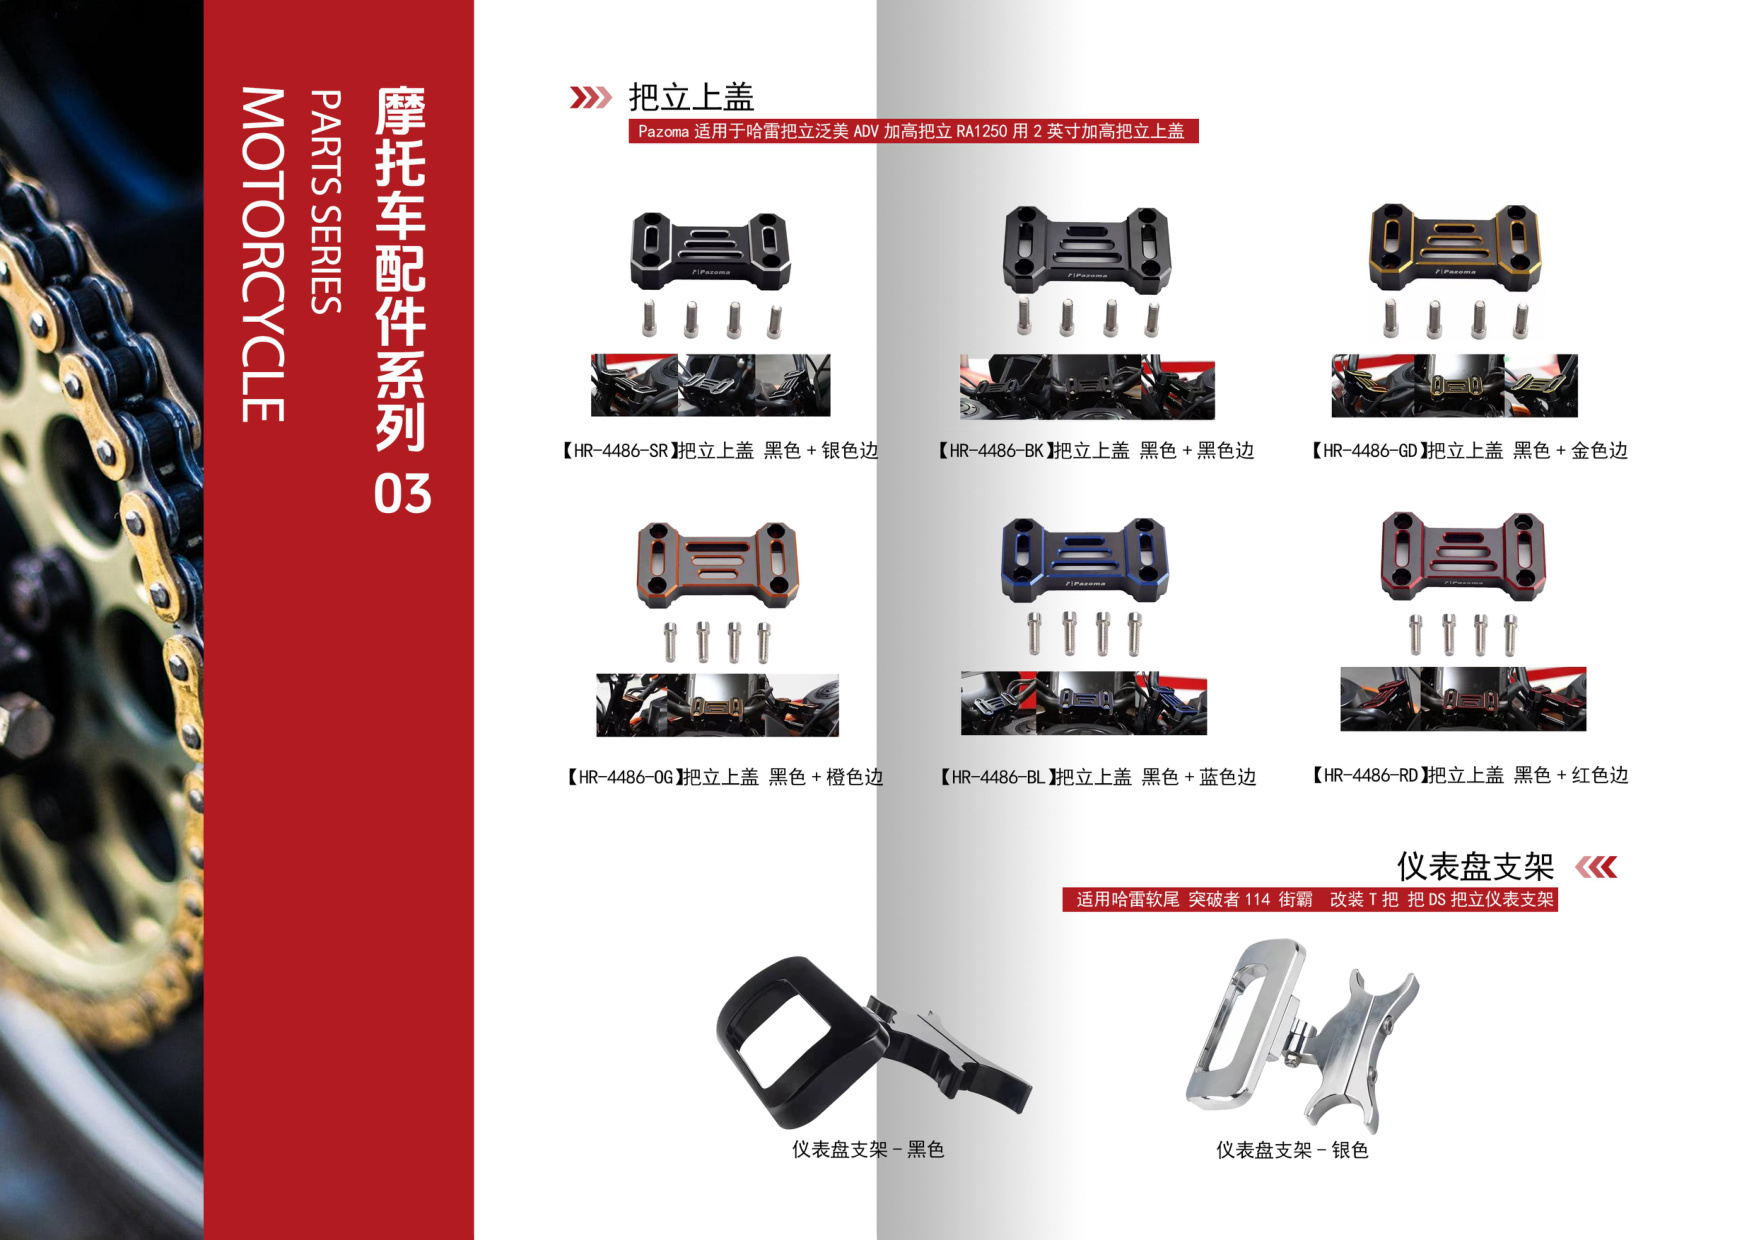
在精密CNC定制领域,车削和铣削是两种最基础的减材加工方式,但很多采购商在询价时并不清楚二者如何分工。事实上,同一张图纸采用不同的车铣搭配方案,加工效率可能相差30%以上,表面质量和尺寸一致性也会明显不同。作为一家2012年成立、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,富兴旺五金在摩托车配件和铝合金CNC加工中积累了大量的车铣搭配经验,本文从工艺逻辑出发,说明如何为零件选择合理的加工路线。
车削与铣削的核心差异:回转体与型腔结构的分工
数控车床加工:擅长回转体零件的高效成型
数控车床加工时工件旋转、刀具直线进给,天然适合加工轴类、套类、盘类等回转体零件。摩托车配件中的轮毂轴套、刹车活塞、化油器接头、减震器内管等,都是典型的车削件。车削的优势在于:一次装夹可完成外圆、端面、内孔、倒角、切槽和螺纹加工,圆度与同轴度容易保证,材料利用率高,单件工时短。对于铝合金CNC加工而言,车削还能实现较高的转速和进给,获得Ra0.8以内的表面粗糙度。
铣削加工:解决平面、槽位与复杂轮廓
铣削时刀具旋转、工件做进给运动,适合加工平面、台阶、沟槽、型腔、异形轮廓和孔系。摩托车配件中的发动机边盖、链轮座、刹车泵体、安装支架等,往往带有多个安装孔、密封槽和曲面结构,必须依靠铣削完成。多轴CNC加工中心还能通过四轴、五轴联动一次装夹加工多面特征,减少重复定位误差,这对精密CNC定制中的位置度要求尤为关键。
车铣搭配的三种典型工艺路线
路线一:先车后铣,适合以回转体为主体的零件
当零件主体为回转体、但局部带有扁位、侧孔或铣削平面时,通常采用先车后铣的路线。例如摩托车轮毂轴套,先通过数控车床加工内外圆和端面,保证同轴度,再以车削外圆或内孔定位,在CNC加工中心上铣削扁位和径向孔。这种搭配的关键是设计统一的定位基准,避免二次装夹造成偏心。富兴旺五金在批量生产中会为这类零件制作专用工装,将车铣基准统一,使位置度稳定控制在0.02mm以内。
路线二:先铣后车,适合以型腔结构为主体的零件
部分摩托车配件如化油器本体、泵体类零件,主体由型腔和孔系构成,仅有少量回转特征。此时先铣削出型腔、结合面和安装孔,再以铣削面或工艺孔定位,车削回转部位。先铣后车的好处是铣削阶段可以去除大部分余量,释放材料内应力,后续车削时变形更小,尺寸稳定性更好。对于薄壁铝合金CNC加工件,这种顺序尤为重要。
路线三:车铣复合,一次装夹完成多工序
当零件既有回转特征又有偏心孔、径向槽,且精度要求高时,车铣复合加工是最优解。车铣复合设备可在一次装夹中完成车削、铣削、钻孔、攻丝甚至滚齿,彻底消除二次装夹误差。富兴旺五金配置的车铣复合机床在精密CNC定制中主要用于高附加值的摩托车配件,如带偏心油道的泵体、多面加工的连接件等。虽然设备成本较高,但对于批量稳定、精度要求严苛的订单,综合成本反而更低。
搭配决策的四个实操判断依据
1. 看零件的几何主体
回转体特征占比超过60%的零件,以车削为主、铣削为辅;型腔和平面特征为主的零件,以铣削为主、车削为辅。这是最直观的判断起点。
2. 看精度要求与基准关系
若图纸标注的同轴度、圆跳动要求高,应尽量在一次车削中完成相关表面;若位置度、孔距要求高,则应尽量在一次铣削装夹中完成孔系。跨工序的特征需要统一基准,必要时增加工艺定位孔。
3. 看材料与变形风险
铝合金CNC加工中,薄壁件和细长轴容易变形。车削细长轴需考虑跟刀架和切削参数,铣削薄壁型腔需对称去料。合理的车铣顺序可以平衡余量去除,控制变形。
4. 看批量与节拍
大批量生产应优先考虑工序拆分与专机专用,用数控车床加工回转特征、CNC加工中心加工铣削特征,形成流水线节拍;小批量多品种则适合车铣复合,减少装夹和转序时间。
江门CNC加工厂的工艺保障
富兴旺五金位于江门,专注摩托车配件与精密CNC定制,厂房面积2000㎡,拥有100+台CNC设备,涵盖数控车床、加工中心与车铣复合机床。从图纸评审阶段即介入车铣搭配方案设计,结合材料特性、公差要求和批量规模给出工艺建议,并通过三坐标测量、粗糙度仪和专用检具控制关键尺寸。无论是铝合金CNC加工还是钢件、不锈钢件,都能提供稳定的车铣搭配方案。
欢迎发送图纸获取免费报价
如果您正在寻找可靠的江门CNC加工厂,或对摩托车配件的车削铣削搭配有疑问,欢迎将图纸和需求发送给我们。富兴旺五金的技术团队将根据零件结构免费评估车铣工艺路线,并提供详细的加工方案与报价。让我们用合理的工艺搭配,帮您控制成本、保证精度。