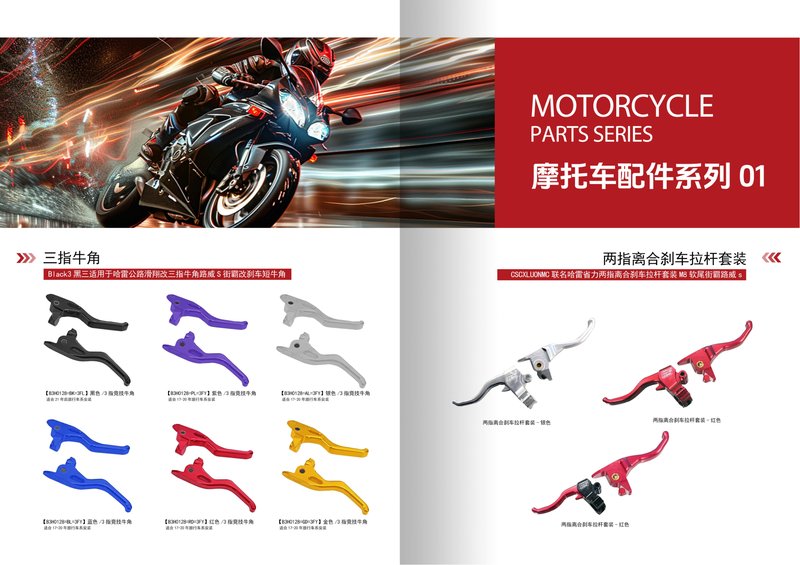
为什么首件检验是CNC加工质量的第一道防线
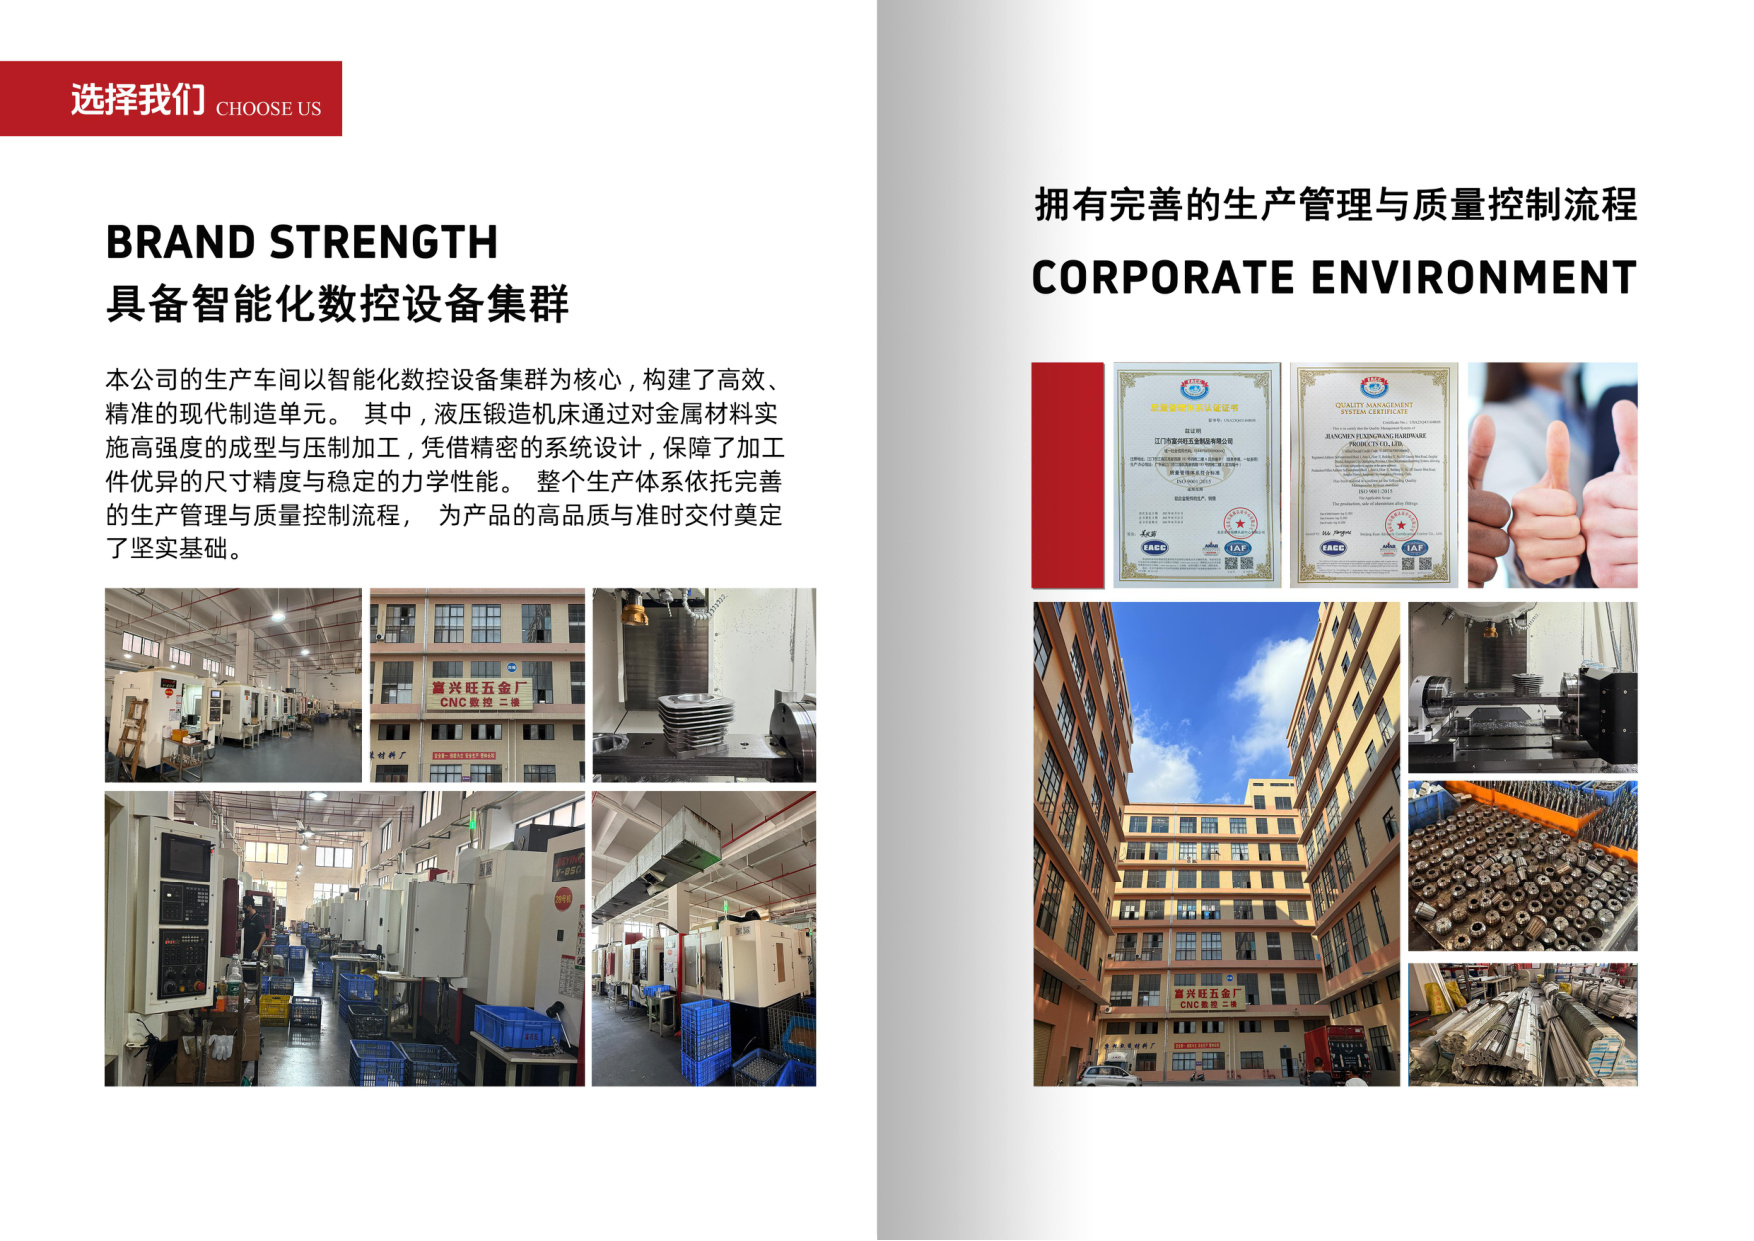
在精密CNC定制领域,首件检验(First Article Inspection, FAI)是批量生产前对加工尺寸、公差、表面质量进行全面验证的关键环节。对于摩托车配件这类对配合精度和安全性要求极高的产品,首件检验能有效避免因编程错误、刀具磨损、装夹偏差导致的批量报废。江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房和100+台CNC设备,在铝合金CNC加工与数控车床加工中严格执行首件检验流程,确保每一批精密CNC定制件从第一件起就符合图纸与客户标准。
CNC加工首件检验的标准流程
1. 图纸与工艺文件复核
首件加工前,质检人员与编程员需共同核对产品图纸、公差要求、关键尺寸清单及工艺卡。对于摩托车配件,重点确认安装孔位、配合面平面度、螺纹规格等关键特性。江门CNC加工厂通常会在首件检验前建立“关键尺寸清单”,明确哪些尺寸必须100%检测,哪些可抽样,确保检验资源聚焦于影响装配与安全的核心参数。
2. 首件加工与标识
操作员使用与批量生产相同的设备、刀具、夹具和程序加工首件,并在首件上做明显标识,避免与批量件混淆。在铝合金CNC加工中,需特别注意切削参数对尺寸稳定性的影响,首件应在设备预热稳定后加工,以真实反映批量生产状态。
3. 尺寸与外观检测
首件检测需覆盖图纸标注的全部尺寸,尤其是形位公差与配合尺寸。常用设备包括三坐标测量机(CMM)、影像测量仪、千分尺、卡尺及粗糙度仪。对于数控车床加工的回转体零件,需重点检测圆度、圆柱度与同轴度;对于精密CNC定制的异形件,则需借助CMM验证空间尺寸。外观方面检查毛刺、刀痕、碰伤及表面处理前缺陷。
4. 检验记录与判定
检验员将实测数据填入首件检验报告(FAI Report),与图纸公差逐项比对,判定合格/不合格。若不合格,需分析原因(如刀具补偿错误、装夹变形、程序坐标偏差),调整后重新加工首件并复检,直至合格方可批量生产。江门CNC加工厂通常要求首件报告经编程、操作、质检三方签字确认,形成可追溯记录。
5. 封样与批量生产监控
首件合格后,部分客户要求封样留存,作为批量生产及后续交货的比对基准。批量生产过程中,操作员需按频次进行巡检,确保尺寸漂移在可控范围内。对于摩托车配件这类大批量产品,首件封样能快速识别刀具磨损趋势,及时更换刀具,减少废品率。
首件检验在摩托车配件与精密CNC定制中的特殊要求
摩托车配件如发动机支架、刹车泵体、轮毂连接件等,多涉及铝合金CNC加工与数控车床加工,其首件检验需额外关注:
- 材料批次一致性:铝合金牌号与热处理状态影响切削性能与尺寸稳定性,首件需记录材料批次;
- 配合面与密封面:如油封孔、O型圈槽的尺寸与粗糙度,需用专用检具或粗糙度仪验证;
- 螺纹与紧固连接:使用螺纹通止规检测,确保装配互换性;
- 表面处理前尺寸:阳极氧化或电镀会影响最终尺寸,首件检验需明确加工尺寸与处理余量。
富兴旺五金在精密CNC定制服务中,针对摩托车配件客户提供首件检验报告与关键尺寸数据包,帮助客户在样件阶段即完成装配验证,缩短开发周期。
常见首件检验问题与应对策略
问题一:首件合格但批量尺寸漂移
多因刀具磨损、切削热变形或装夹应力释放导致。应对措施包括:在首件检验时记录关键尺寸的“安全余量”,设定刀具寿命管理阈值,并在批量前100件加密抽检频次。
问题二:薄壁件装夹变形
铝合金CNC加工薄壁摩托车配件时,装夹力易导致弹性变形,首件检测合格但松开后超差。建议采用低夹紧力夹具、增加辅助支撑,并在首件检测时模拟自由状态测量。
问题三:多工序累积误差
精密CNC定制件常需多台设备协同加工,首件检验应覆盖全部工序后的最终尺寸,而非仅检测单工序尺寸。江门CNC加工厂通过工序间首件确认与最终首件全检相结合,控制累积误差。
选择江门CNC加工厂的质量保障
江门市富兴旺五金有限公司拥有100+台CNC设备,涵盖数控车床加工、三轴/四轴加工中心,专注摩托车配件与精密CNC定制加工。我们严格执行首件检验流程,从图纸复核、首件加工、尺寸检测到封样管理,形成闭环质量控制。无论您需要铝合金CNC加工的小批量试制,还是摩托车配件的批量生产,我们都能提供可追溯的首件检验报告与稳定的加工品质。
欢迎发送图纸至我们的业务团队,获取免费报价与首件检验方案建议。让我们用严谨的流程为您的产品从第一件起保驾护航。