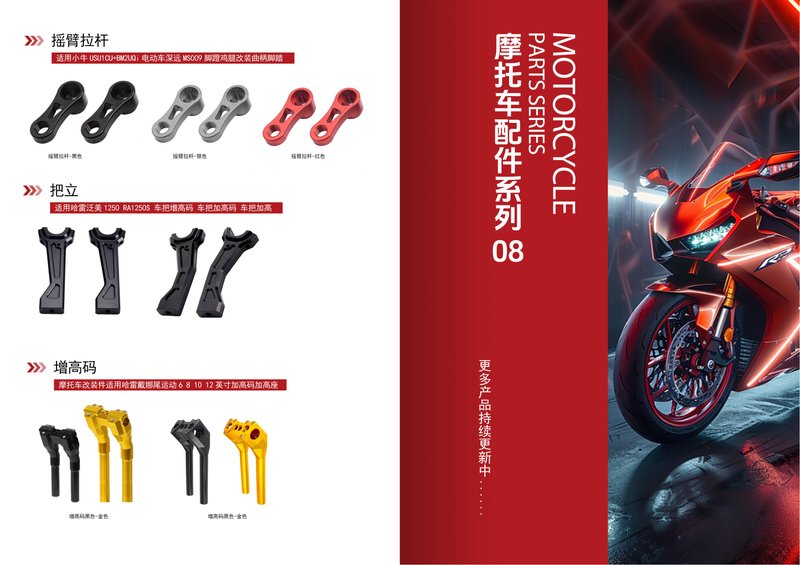
在精密CNC定制领域,车削与铣削是两种最基础也最关键的加工方式。如何根据零件特征合理搭配车铣工艺,直接决定加工效率、成本与精度。作为一家成立于2012年的江门CNC加工厂,江门市富兴旺五金有限公司拥有2000㎡厂房和100+台CNC设备,长期服务于摩托车配件与铝合金CNC加工领域。本文将结合实战经验,系统讲解CNC车削与铣削的搭配逻辑。
一、CNC车削与铣削的工艺特点对比
1. 数控车床加工:回转体零件的高效选择
数控车床加工主要针对轴类、盘类、套类等回转体零件。工件旋转、刀具直线或曲线进给,特别适合加工外圆、内孔、端面、螺纹和回转曲面。车削的优势在于连续切削、效率高、表面质量稳定,对于摩托车配件中的轮轴、衬套、螺栓、油封座等零件,车削往往是首选工艺。
2. CNC铣削:复杂轮廓与平面特征的主力
CNC铣削则是工件固定、刀具旋转并多轴联动,适合加工平面、沟槽、型腔、孔系、曲面等非回转特征。在铝合金CNC加工中,铣削能够高效完成散热鳍片、安装孔位、异形轮廓等结构。对于摩托车配件中的发动机箱体、刹车卡钳、连接支架等,铣削是不可或缺的工序。
二、车铣搭配的核心原则:按零件结构分区加工
1. 回转体为主、非回转特征为辅
当零件主体为回转体但带有键槽、交叉孔、铣扁或螺旋槽时,单纯车削无法完成。此时应先用车削加工出基准外圆和内孔,再以车削面为基准进行铣削。这种“先车后铣”的搭配在精密CNC定制中非常常见,可有效保证同轴度与位置精度。
2. 非回转体为主、局部回转特征
对于箱体类、板类零件,若局部存在圆形凸台或沉孔,可先铣削出整体轮廓与平面,再通过数控车床加工回转特征,或直接采用铣削圆弧插补完成。是否切换车削,需综合批量、精度和装夹成本判断。
3. 车铣复合:一次装夹完成多工序
当零件车削与铣削特征交错且精度要求高时,车铣复合加工中心是最佳选择。一次装夹即可完成车、铣、钻、攻丝,避免二次装夹误差。富兴旺五金配备多台车铣复合设备,在摩托车配件批量生产中显著提升了效率与一致性。
三、摩托车配件中的车铣搭配实战
1. 轮毂与制动盘
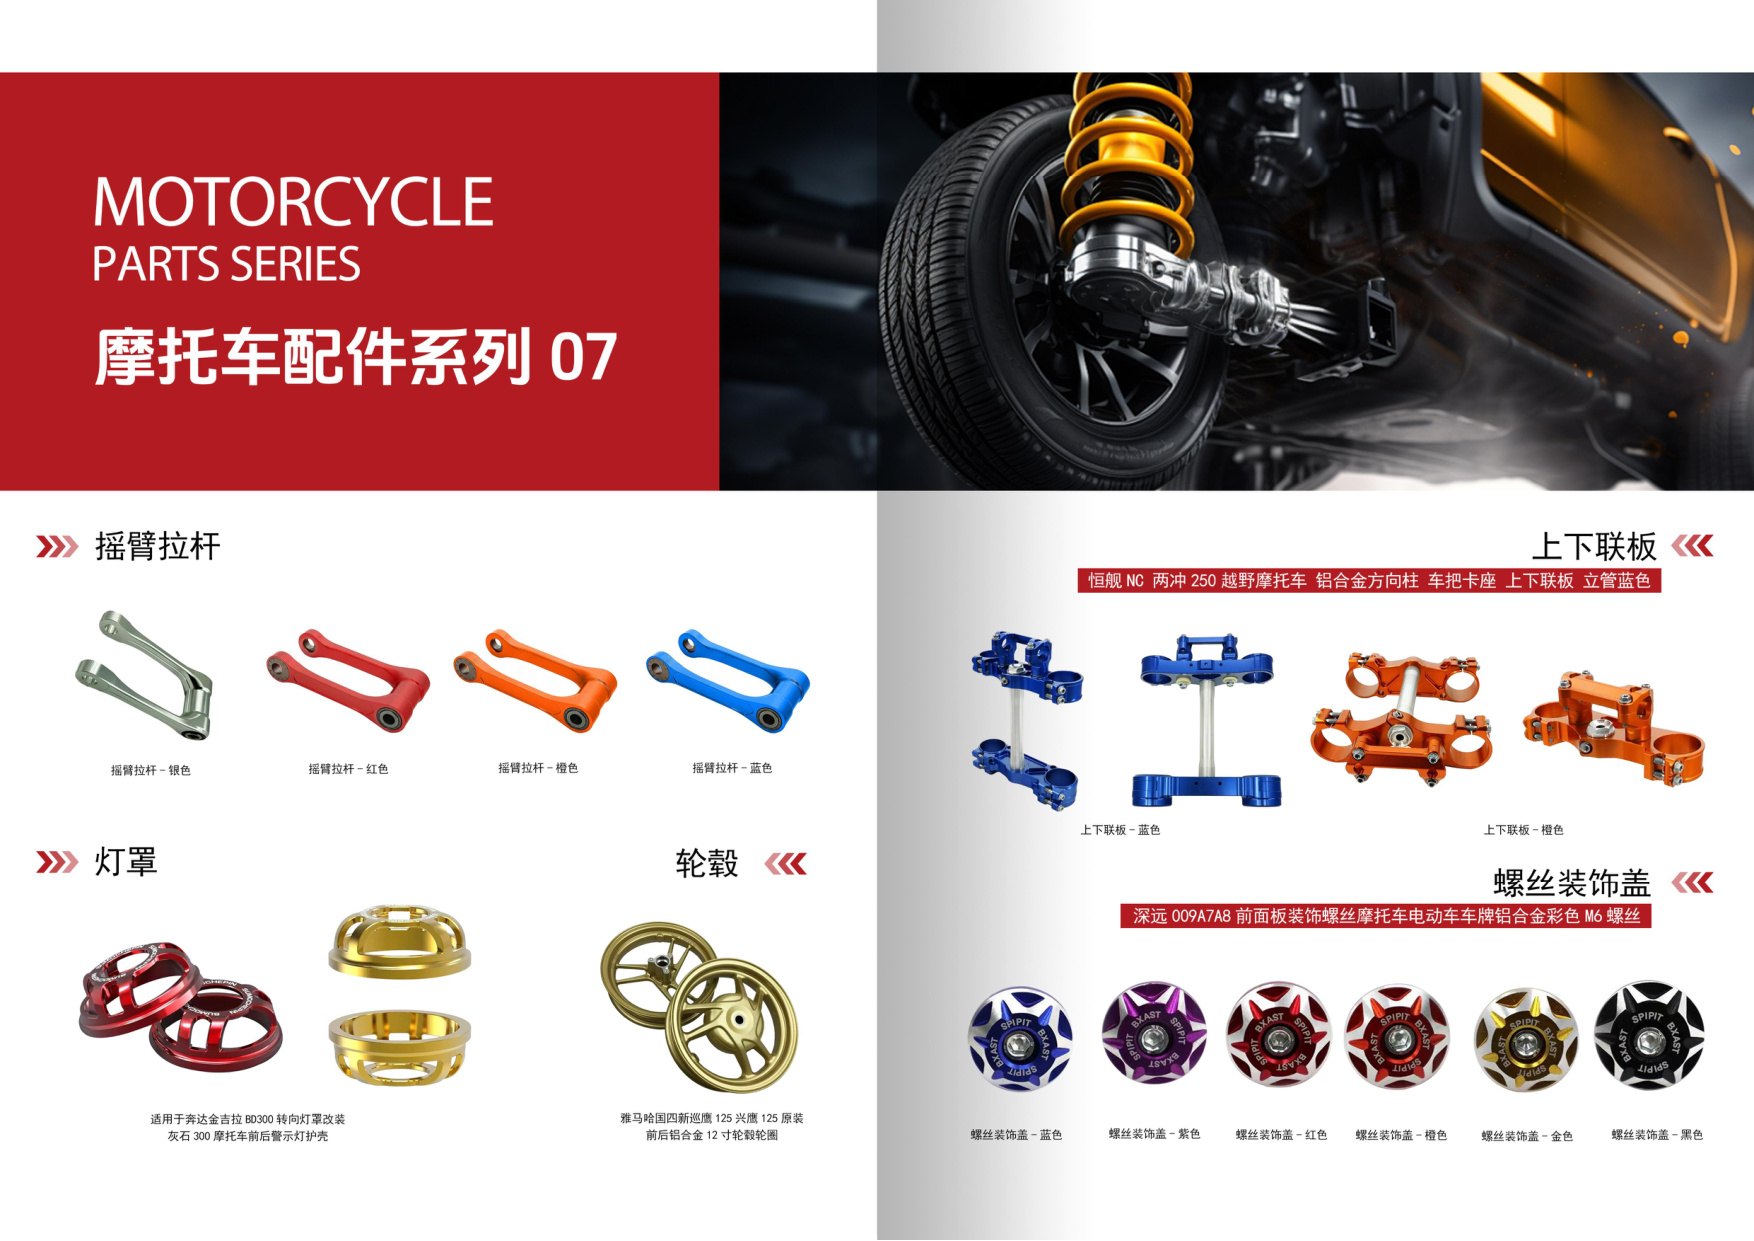
轮毂主体为回转体,采用数控车床加工外圆、端面和中心孔;随后在CNC铣床上加工螺栓孔系和装饰槽。先车后铣可确保孔系与轴线的位置度,满足摩托车配件对动平衡的严苛要求。
2. 发动机箱体与盖板
箱体以铣削为主,完成结合面、型腔和安装孔;轴承座孔等回转特征则通过车削或镗削保证圆度与同轴度。合理的车铣搭配能减少重复装夹,提高铝合金CNC加工的尺寸稳定性。
3. 异形连接支架
支架通常由铝合金CNC加工完成,先铣出外形与孔位,再对圆形衬套孔进行车削精加工。对于批量件,可设计专用工装实现车铣快速切换,平衡效率与精度。
四、搭配决策的五个关键因素
批量大小:大批量优先考虑车铣复合或专机专序;小批量则灵活安排车、铣分工序。
精度要求:同轴度、位置度要求高时,尽量减少装夹次数,优先车铣复合。
零件材料:铝合金CNC加工切削性能好,车铣均高效;不锈钢、钛合金则需优化刀具与参数。
设备能力:江门CNC加工厂应依据自身设备清单合理排产,避免长距离转运。
成本控制:车削通常比铣削去除效率高,能用车削完成的回转面尽量不安排铣削。
五、选择江门CNC加工厂的三个建议
第一,考察设备配套是否完整,车削与铣削设备是否均衡;第二,了解其在摩托车配件与铝合金CNC加工领域的实际案例;第三,确认是否具备精密CNC定制的工程支持能力,能否从图纸阶段优化车铣搭配方案。富兴旺五金拥有100+台CNC设备,覆盖数控车床、加工中心与车铣复合,可为客户提供从工艺分析到批量交付的一站式服务。
结语
CNC车削与铣削的合理搭配,是提升精密CNC定制效率与质量的关键。无论是摩托车配件还是铝合金CNC加工项目,都应从零件结构出发,结合批量、精度与成本综合决策。江门市富兴旺五金有限公司专注CNC加工十余年,欢迎发送图纸至我们,获取免费报价与工艺建议,让专业团队为您的项目匹配最优车铣方案。