为什么批量一致性是CNC加工的核心竞争力?
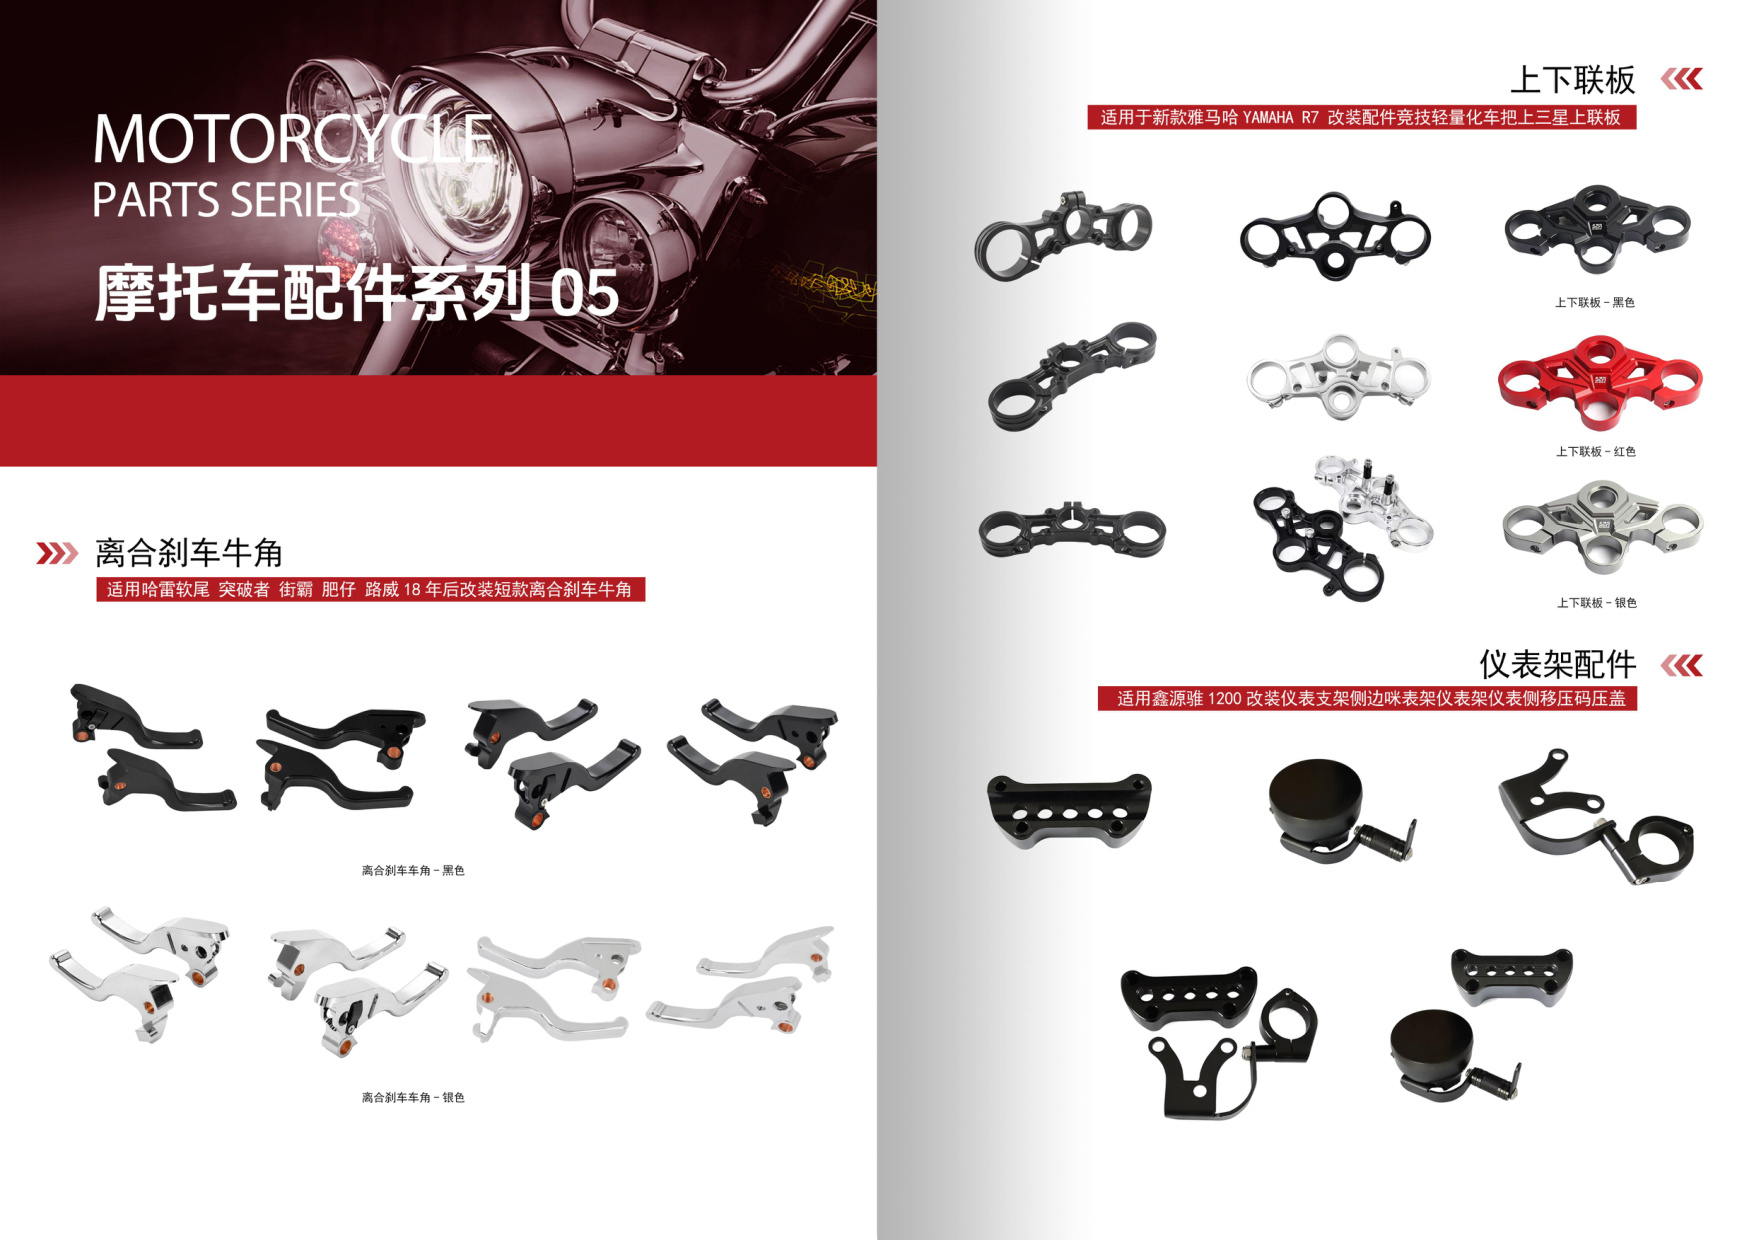
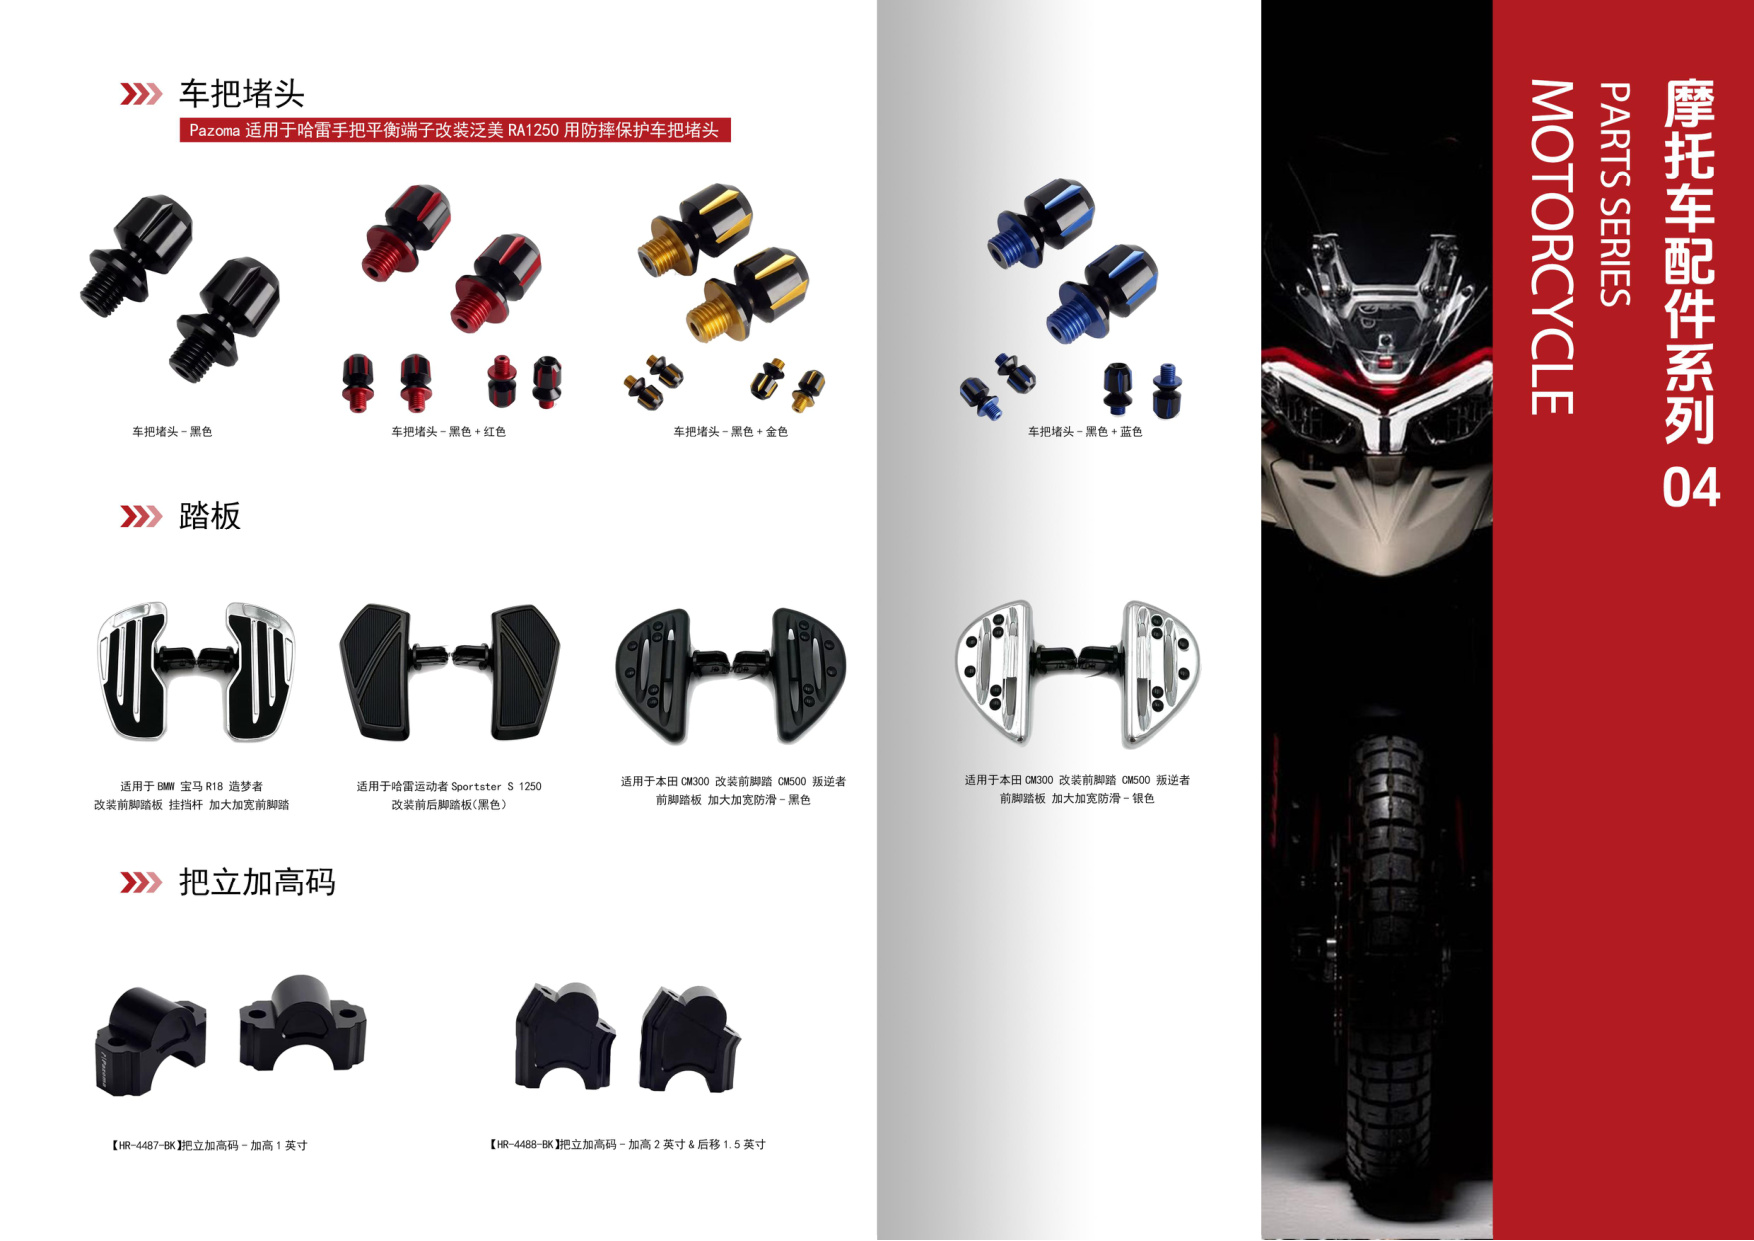
在摩托车配件、自动化设备、电子通信等领域,零件往往需要成百上千件批量交付。如果第一批与第二批尺寸存在偏差,轻则装配困难,重则整机性能失效。对于精密CNC定制而言,批量一致性不仅关乎交付质量,更直接影响客户的产线节拍与品牌口碑。作为一家成立于2012年的江门CNC加工厂,江门市富兴旺五金有限公司在2000㎡厂房内布局100+台CNC设备,长期服务摩托车配件与精密定制市场,对如何保证批量一致性积累了一套可复制的实战方法。
一、设备与工装:一致性的物理基础
1. 设备型号与精度统一
批量生产最忌“混机台”。不同品牌、不同磨损程度的数控车床加工设备,其反向间隙、热变形特性存在差异。富兴旺五金的做法是:同一订单尽量安排同型号、同批次采购的CNC设备集中生产,并在排产前进行激光干涉仪精度校准,确保定位精度与重复定位精度处于同一水平。对于铝合金CNC加工这类对表面质量敏感的工序,还专门划分恒温车间,减少环境温度波动对尺寸的影响。
2. 专用工装与快速换型
批量一致性很大程度上取决于装夹的一致性。我们为每个批量订单设计专用夹具与定位基准,采用一面两销、液压夹具等方式减少人工装夹误差。同时建立工装台账,定期检测夹具磨损量,避免因工装老化导致批次间偏移。在摩托车配件如发动机边盖、刹车泵体的生产中,专用工装可将装夹重复精度控制在0.01mm以内。
二、工艺与程序:一致性的软件保障
1. 标准化工艺文件
每一款零件在批量投产前,都会输出完整的工艺卡、刀具清单、切削参数表和检验规范。工艺参数经过首件试切验证后锁定,操作员不得随意更改。对于精密CNC定制项目,我们还会制作《批量生产控制计划》,明确关键尺寸、特殊特性和抽样频次,让每一台CNC加工设备都按同一套“剧本”走刀。
2. 程序管理与防错
程序传输采用局域网DNC系统,避免U盘拷贝带来的版本混乱。程序号与零件图号一一对应,调用时需扫码确认。首件加工完成后,由编程员与质检员共同核对程序版本和刀补参数,确认无误后才允许批量运行。这种防错机制在铝合金CNC加工薄壁件时尤为重要,可有效避免因程序错调导致的批量超差。
三、检测与数据:一致性的闭环控制
1. 首件、巡检与终检三级把关
批量生产不是“一劳永逸”。富兴旺五金执行首件全尺寸检测、每2小时巡检关键尺寸、终检按AQL抽样标准执行的三级检验制度。检测设备包括三坐标测量机、影像测量仪、粗糙度仪及专用检具,所有数据录入SPC系统。当CPK低于1.33时,立即停机排查刀具磨损或夹具松动,把波动消灭在批量报废之前。
2. 刀具寿命与补偿管理
刀具磨损是批量尺寸漂移的首要原因。我们为每把刀具建立寿命档案,按加工次数或切削时间强制换刀,并在换刀后执行首件复检。对于数控车床加工中的内孔、外圆等关键尺寸,操作员依据巡检数据及时进行刀补微调,确保整批零件尺寸始终围绕中值分布,而不是在公差带内“随波逐流”。
四、人员与现场:一致性的执行落地
1. 定人定机与技能矩阵
再好的设备也需要人来操作。我们实行定人定机制度,关键岗位由经验丰富的技师担任,并建立技能矩阵,明确每位操作员可独立操作的机型和工序。新员工需在师傅指导下完成首件确认、巡检记录等实操考核后,才能独立值守批量订单。
2. 现场5S与异常响应
整洁的现场减少找刀、找夹具的时间浪费,也降低混料风险。每台CNC加工设备旁悬挂工艺卡与检验记录表,异常发生时操作员可第一时间按下安灯呼叫,班组长与品质工程师5分钟内到场处理。正是这种快速响应机制,让江门富兴旺五金在摩托车配件批量订单中保持了稳定的交付合格率。
结语:批量一致性是体系能力,不是单点技巧
从设备校准、工装设计、工艺锁定到SPC检测与人员管理,CNC零件批量一致性是一项贯穿全流程的系统工程。作为深耕行业13年的江门CNC加工厂,江门市富兴旺五金有限公司依托100+台CNC设备与2000㎡生产场地,为摩托车配件及各类精密定制零件提供稳定可靠的批量加工服务。如果您正在寻找能保证批次一致性的精密CNC定制合作伙伴,欢迎发送图纸至我们的邮箱或通过网站在线咨询,我们将为您提供免费报价与工艺建议。