为什么摩托车配件制造商会考虑从冲压转向CNC加工?
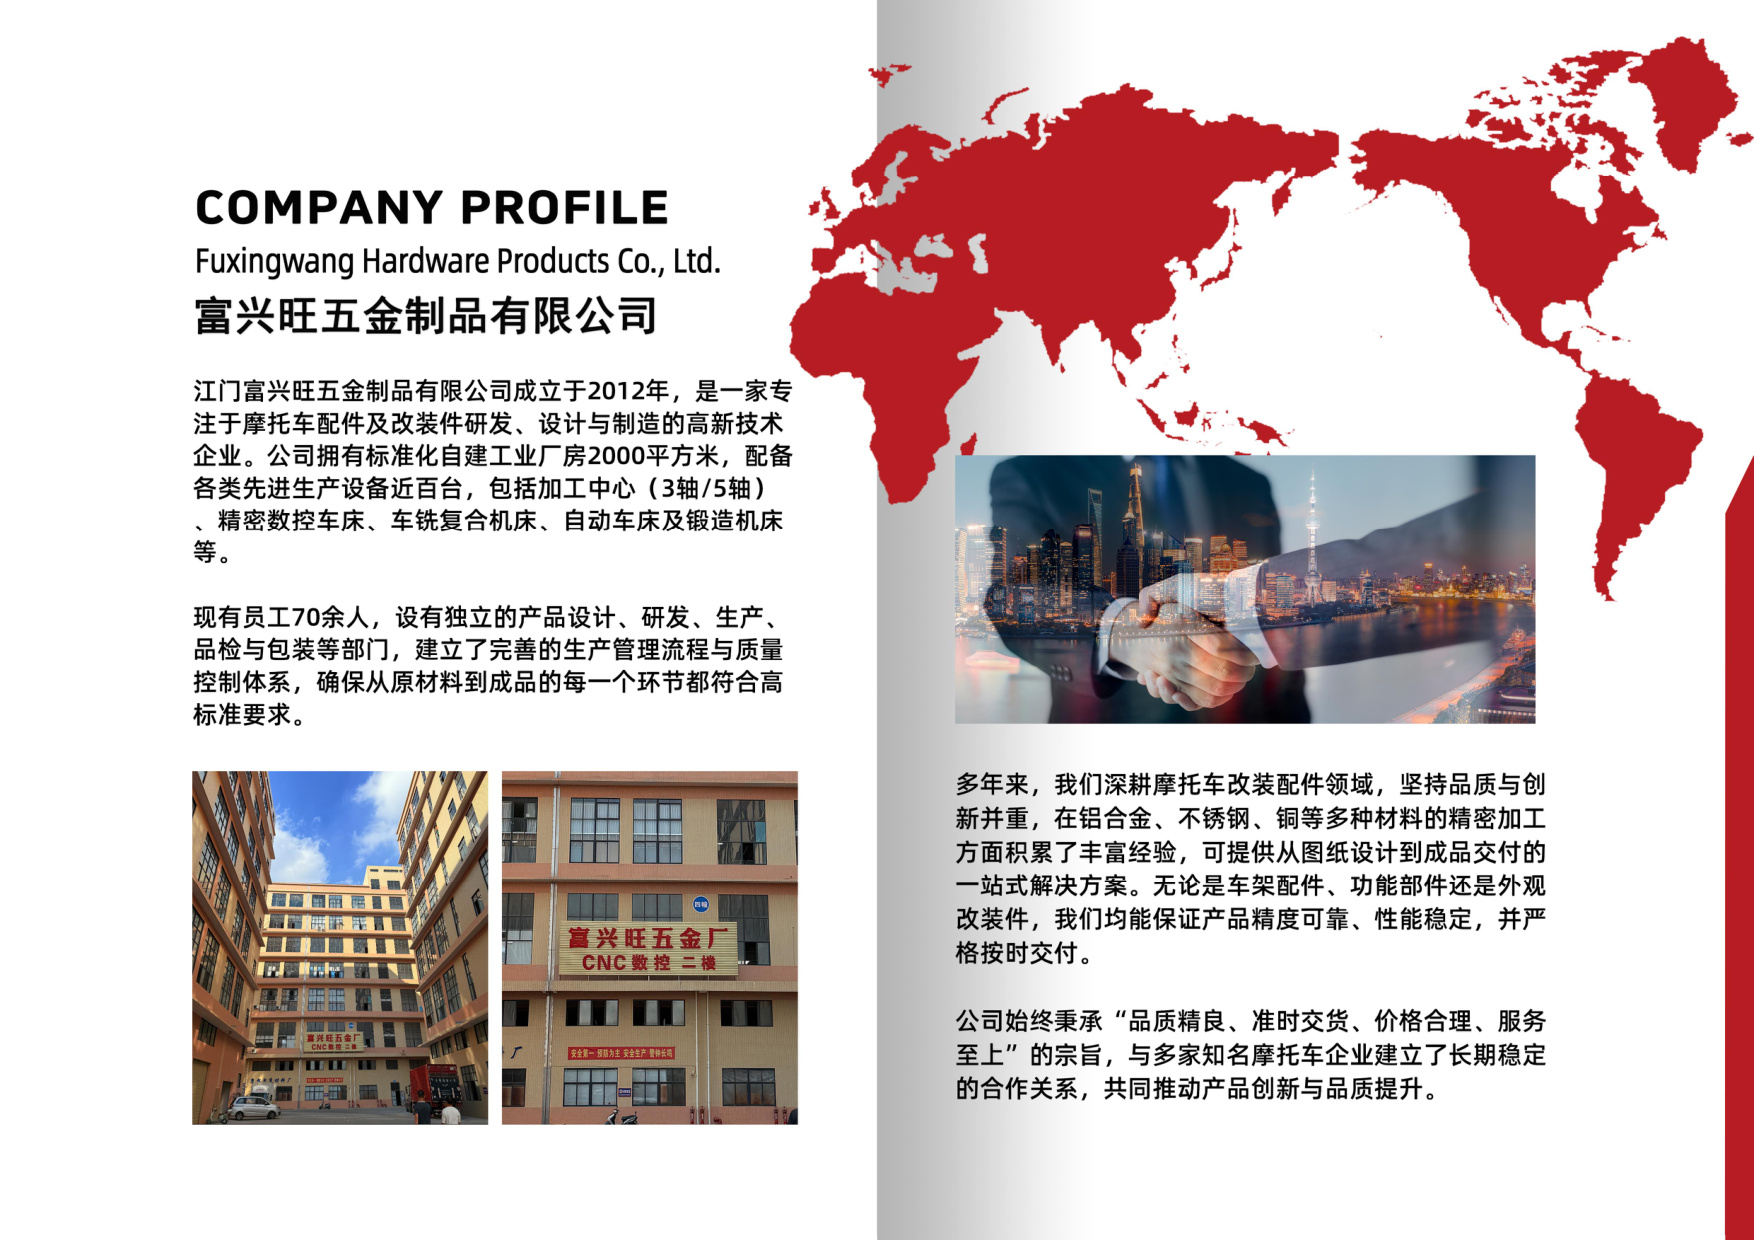
冲压工艺在大批量、简单形状的摩托车配件生产中具有成本优势,但随着产品迭代加速和品质要求提升,越来越多的制造商开始评估CNC加工的可行性。江门市富兴旺五金有限公司自2012年成立以来,专注于摩托车配件与精密CNC定制加工,拥有2000㎡厂房和100+台CNC设备,在实践中积累了丰富的工艺切换经验。本文将系统分析冲压件改用CNC加工的恰当时机,帮助您做出更明智的制造决策。
时机一:产品精度要求超出冲压能力边界
冲压件的尺寸精度通常受模具磨损、材料回弹和冲床吨位等因素影响,公差一般控制在±0.05mm至±0.1mm之间。当摩托车配件涉及配合面、密封面或高精度安装孔时,这种精度水平往往难以满足装配要求。此时,数控车床加工和CNC铣削能够稳定实现±0.01mm甚至更高的公差,且重复定位精度不受模具寿命影响。
具体判断信号
当出现以下情况时,建议评估CNC加工替代方案:装配不良率持续偏高、客户图纸公差标注低于±0.05mm、需要多面加工且位置度要求严格、冲压后仍需大量人工修配。富兴旺五金的工程团队在承接摩托车配件订单时,会首先对图纸公差进行工艺可行性分析,避免盲目切换造成成本浪费。
时机二:订单批量小、品种多,模具分摊不经济
冲压工艺的经济性建立在较大批量基础上,一套模具的成本需要分摊到数万甚至数十万件产品中。对于新款摩托车配件的试制阶段、售后维修市场的小批量需求,或个性化定制订单,模具投资回收周期过长,甚至无法收回。此时,CNC加工的柔性优势凸显——无需开模,编程后即可直接加工,特别适合几十件到几千件的中小批量生产。
批量经济的临界点
一般来说,当某种摩托车配件的年需求量低于5000件,且结构允许CNC加工时,采用精密CNC定制方案的综合成本可能低于冲压。富兴旺五金凭借100+台CNC设备的产能弹性,能够在小批量订单中保持合理的单价水平,同时支持后续批量放大时的工艺平滑过渡。
时机三:零件结构复杂,冲压需多工序拼焊
摩托车配件中不乏带有复杂曲面、异形孔、深腔或薄壁结构的零件。冲压工艺面对此类形状时,往往需要多套模具、多道工序,甚至需要拼焊后二次加工,导致累积误差增大、生产周期拉长。而五轴CNC加工中心或车铣复合设备可以一次装夹完成多面加工,减少基准转换误差,提升整体精度一致性。
典型零件类型
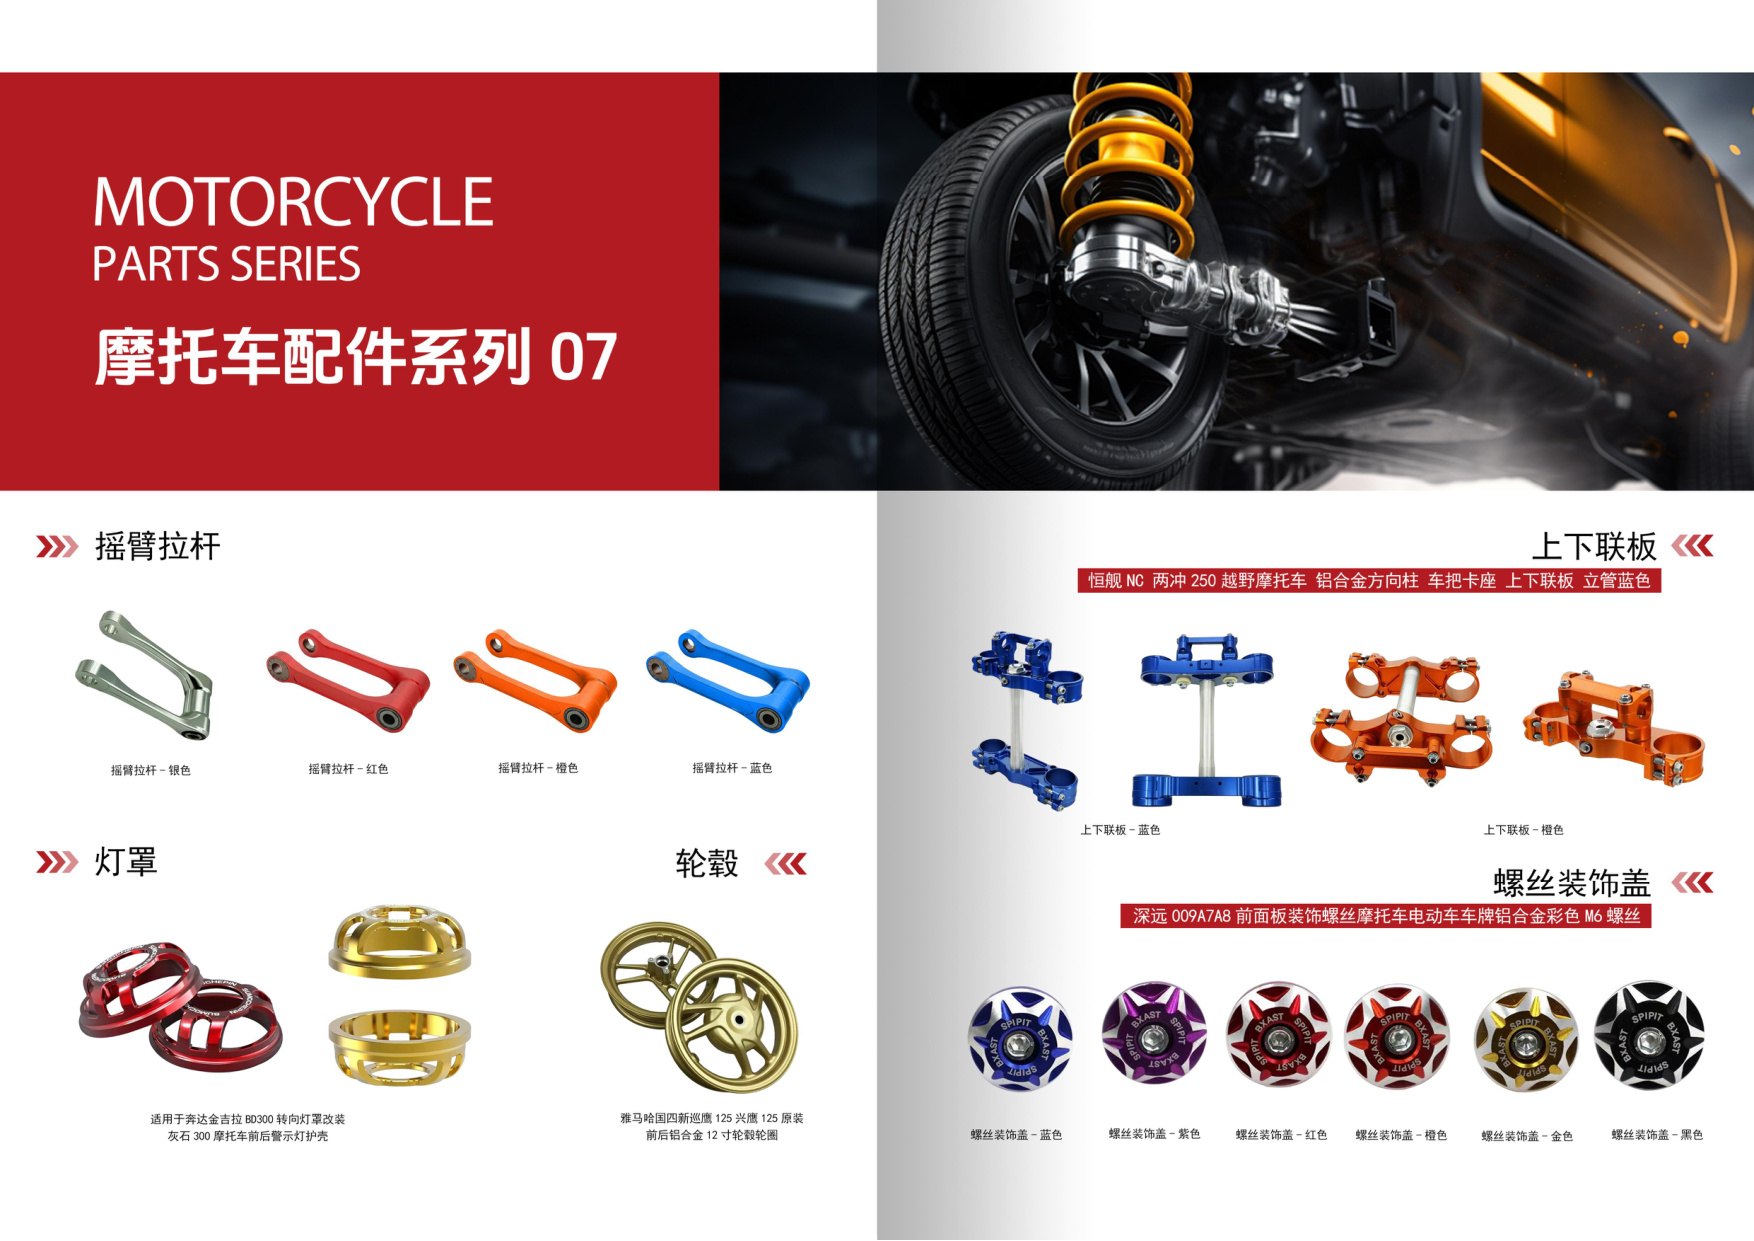
例如摩托车发动机壳体、制动泵体、悬挂连接件等,若冲压方案需要3道以上工序或后续焊接,改用铝合金CNC加工或钢件CNC切削通常能显著缩短流程。富兴旺五金在铝合金CNC加工方面拥有成熟工艺,可兼顾轻量化需求与结构强度。
时机四:材料特性不适合冲压或需频繁换型
部分高强度钢、厚板或特殊合金的冲压成形难度大,模具磨损快,且容易产生开裂或回弹问题。此外,当产品设计需要频繁变更时,冲压模具的修改成本高、周期长,而CNC加工只需调整程序即可快速响应设计迭代。对于处于市场验证期的新款摩托车配件,这种灵活性尤为重要。
时机五:供应链要求缩短交期、降低库存
现代摩托车配件供应链趋向于小批量、多频次交付。冲压生产通常需要较长的模具准备和调试时间,而江门CNC加工厂富兴旺五金依托本地化服务和规模化设备集群,能够在收到图纸后快速排产,缩短从订单到交付的周期,帮助客户降低安全库存水平。
如何平稳完成从冲压到CNC加工的切换?
建议分三步推进:首先,选取精度要求最高或模具分摊最不经济的零件进行CNC试制,验证质量与成本;其次,对比切换前后的单件成本、不良率和交期数据,形成决策依据;最后,与具备精密CNC定制经验的供应商建立长期协作,将适合的零件逐步转移。富兴旺五金提供从图纸评审、工艺设计到批量交付的一站式服务,帮助客户在切换过程中控制风险。
结语:选对时机,让CNC加工成为竞争力
冲压与CNC加工并非替代关系,而是互补工艺。当精度、批量、结构或交期信号出现时,及时评估CNC加工方案,能够帮助摩托车配件制造商提升品质弹性与市场响应速度。江门市富兴旺五金有限公司专注CNC加工十余年,拥有100+台设备与2000㎡生产基地,擅长铝合金CNC加工、数控车床加工及复杂零件精密定制。欢迎发送图纸至富兴旺五金,获取免费报价与工艺建议。