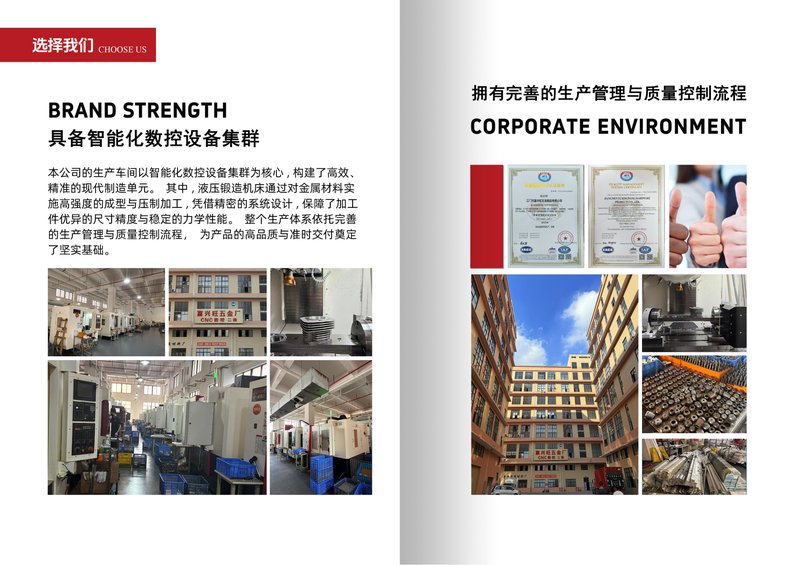
在CNC加工领域,机床精度、刀具品质常被重点关注,而夹具设计却往往被低估。实际上,夹具是连接机床与工件的桥梁,其设计水平直接决定精密CNC定制的尺寸一致性、表面质量与批量生产效率。江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房与100余台CNC设备,在摩托车配件和铝合金CNC加工中积累了丰富的夹具设计经验。本文从实战角度梳理关键要点,供同行与客户参考。
一、定位基准选择:夹具设计的起点
夹具设计的核心是“六点定位原理”,但实际生产中,基准选择需兼顾图纸要求与工艺可行性。对于摩托车配件中的箱体、支架类零件,我们通常优先以设计基准作为定位基准,减少基准不重合误差。若零件有多个加工面,则采用“一面两销”组合定位,保证孔系位置度。在江门CNC加工厂的日常订单中,不少精密CNC定制件形状不规则,此时需与客户沟通关键尺寸链,将非关键面作为辅助支撑,避免过定位导致装夹变形。
1.1 粗基准与精基准的转换
毛坯件首道工序需用粗基准定位,此时夹具设计应留有调整余量,便于后续精基准修正。例如铝合金CNC加工摩托车轮毂时,第一序夹持毛坯外圆,第二序以加工过的中心孔定位,逐步收敛余量。经验表明,粗精基准分开的夹具方案,比“一次装夹完成全部工序”更能保证长期精度稳定。
二、夹紧力控制:避免变形与振动的平衡
夹紧力过大会使薄壁件产生弹性变形,松开后回弹超差;夹紧力不足则引起切削振动,影响表面粗糙度。在数控车床加工与加工中心加工中,我们遵循“夹紧力作用点落在支撑面内、靠近切削部位、均匀分布”的原则。对于摩托车配件中常见的铝合金薄壁壳体,采用多点小力夹紧,配合浮动压板,使夹紧力分散。同时,在夹具上增加辅助支撑,缩短悬伸长度,有效抑制CNC加工中的颤振。
2.1 液压与气动夹具的应用场景
批量生产时,手动夹紧效率低且一致性差。富兴旺五金在精密CNC定制批量订单中引入液压夹具与气动夹具,实现快速装夹与恒定夹紧力。例如某摩托车刹车泵体订单,月需求5000件,采用气动多点夹紧后,单件装夹时间从45秒降至12秒,且尺寸波动控制在±0.02mm以内。对于小批量、多品种的江门CNC加工厂订单,则保留可调式手动夹具,兼顾柔性。
三、防变形与排屑设计:细节决定成败
夹具设计不能只考虑“夹得住”,还要考虑“排得畅”。铝合金CNC加工切屑易缠绕,若夹具结构存在死角,切屑堆积会划伤已加工表面,甚至导致定位偏移。我们的做法是:夹具本体开设倾斜排屑槽,定位元件采用可换式硬质合金衬套,压板与工件接触面加工减重槽。对于深腔类摩托车配件,在夹具底部增加吹气孔,每序加工后自动清屑,保证重复定位精度。
3.1 模块化夹具缩短换型时间
多品种小批量是当前CNC加工市场的常态。富兴旺五金将夹具基础板标准化,定位块、压板、支撑钉按系列模块化设计,换型时仅需更换定位模块并调用对应程序。这一策略使江门CNC加工厂在承接摩托车配件多型号混线生产时,换型时间压缩至30分钟以内,设备利用率提升约18%。
四、从夹具到工艺:系统化思维提升竞争力
夹具设计不是孤立环节,需与刀具路径、切削参数、机床特性协同。例如在数控车床加工细长轴类摩托车配件时,夹具配合中心架使用,同时调整切削参数降低径向力,才能稳定达到Ra1.6表面粗糙度。富兴旺五金的技术团队在每套精密CNC定制方案中,都会进行夹具刚性与切削力仿真校核,确保夹具在重切削工况下不产生让刀变形。正是这种系统化经验,让公司在铝合金CNC加工领域保持了稳定的良品率。
总结而言,加工中心夹具设计是一项融合定位理论、材料特性与现场经验的实践工作。江门市富兴旺五金有限公司愿与广大客户分享这些经验,助力您的产品从图纸走向高精度量产。如果您有摩托车配件或精密CNC定制需求,欢迎发送图纸至我们的技术团队,我们将为您提供免费的工艺评估与报价服务。