为什么车铣搭配是CNC加工的核心课题
在精密CNC定制领域,单一的车削或铣削往往难以覆盖零件的全部特征。车削擅长回转体(轴、套、盘),铣削擅长平面、槽、孔系与异形轮廓。将两者合理搭配,不仅能一次装夹完成多面加工、提升精度,还能减少周转与二次装夹误差。作为江门CNC加工厂,江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房与100+台CNC设备,在摩托车配件与铝合金CNC加工中积累了丰富的车铣复合搭配经验。
车削与铣削的工艺边界:先分清“谁来做”
车削的典型场景
数控车床加工适合回转体零件,如摩托车轮毂轴、制动活塞、衬套、接头等。其优势在于圆度、同轴度与表面粗糙度稳定,批量效率高。对于带螺纹、倒角、端面槽的回转件,车削是首选。
铣削的典型场景
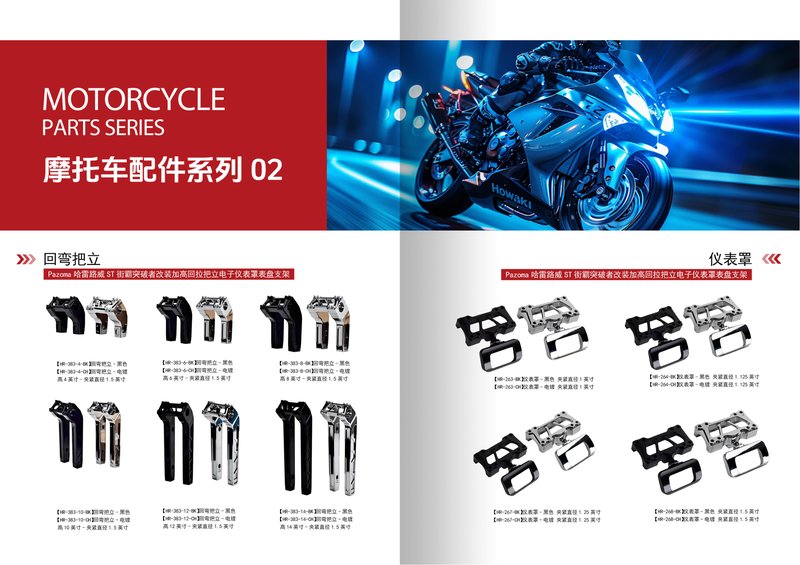
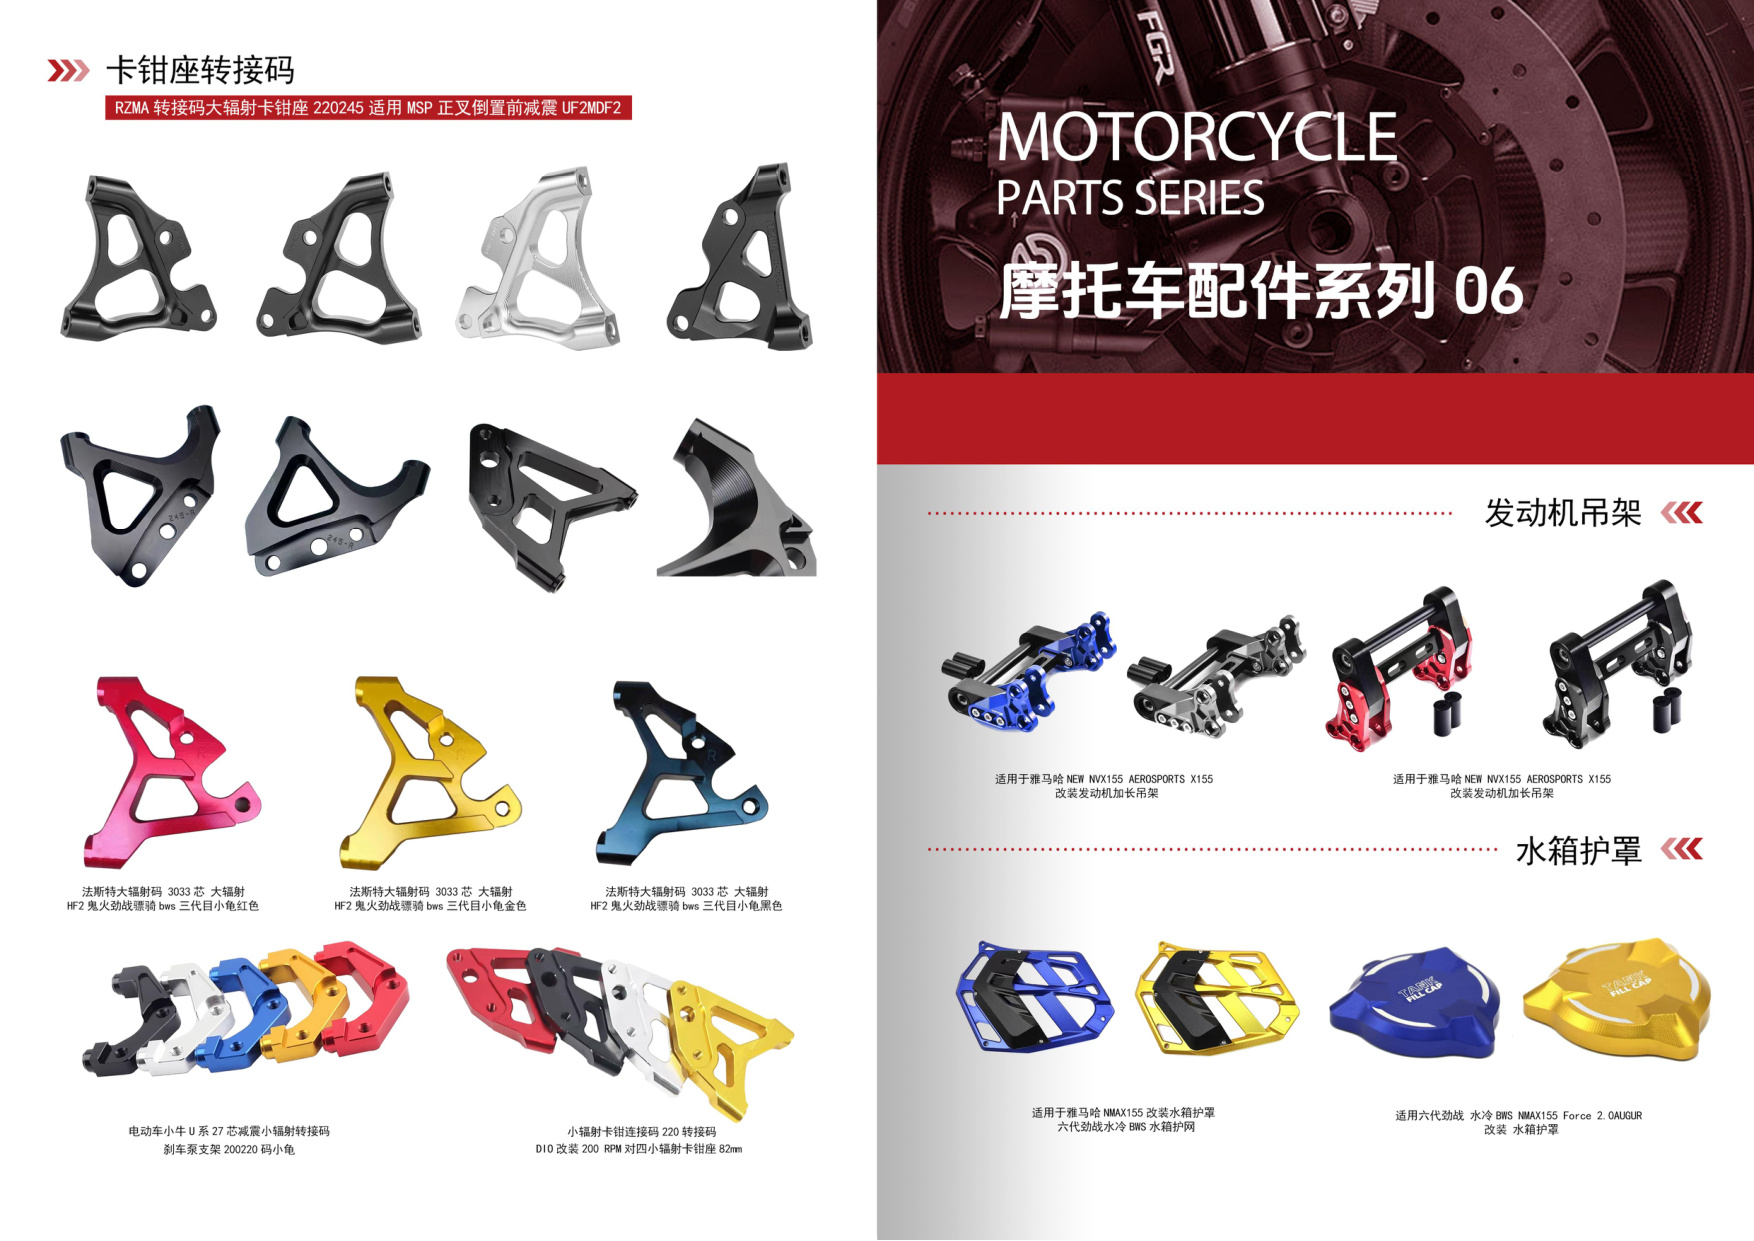
铣削适合非回转特征:安装平面、键槽、油道孔、法兰孔系、异形支架等。摩托车配件中的发动机边盖、链轮座、刹车支架多需铣削完成轮廓与孔位。铝合金CNC加工时,铣削还可通过高速切削获得良好表面质量。
车铣搭配的四种常见方案
方案一:先车后铣,一次装夹完成
对回转体为主、端面有铣削特征的零件(如带法兰孔的轴套),优先在车铣复合机或带动力刀塔的车床上一次装夹完成车外圆、端面及铣扁、钻孔。此方案减少二次装夹,同轴度更优,适合精密CNC定制的中小批量。
方案二:先铣后车,以基准统一为原则
当零件以铣削面作为主要安装基准时,可先铣出基准面与孔系,再以该基准装夹车削回转部分。关键是基准统一,避免反复转换导致累积误差。
方案三:分序加工,平衡设备负荷
批量较大时,可将车削与铣削分序,分别安排在数控车床与加工中心上,通过工装快换与标准化夹具保证一致性。江门CNC加工厂常采用此方式平衡100+台设备的负荷,缩短交期。
方案四:车铣复合,复杂件一次成型
对结构复杂、精度要求高的摩托车配件(如异形接头、带交叉孔的阀体),车铣复合中心可一次装夹完成多面加工,减少装夹变形,尤其适合铝合金CNC加工薄壁件。
搭配时的关键工艺控制点
装夹与基准
车削与铣削交替时,优先采用同一基准或统一工艺基准。薄壁铝合金件应使用软爪、扇形卡盘或专用夹具,控制夹紧力,防止变形。
切削参数与热变形
铝合金CNC加工易产生积屑瘤与热变形,车削时宜采用高转速、大前角刀具;铣削时采用顺铣、高压冷却,保证尺寸稳定。钢件则需关注刀具磨损对精度的影响。
公差与表面粗糙度衔接
车削留下的表面纹理方向会影响后续铣削的定位与密封面质量。密封面、配合面应在最后工序以铣削或磨削保证,避免车削纹路影响密封。
从摩托车配件看车铣搭配的落地价值
以摩托车制动活塞与刹车支架为例:活塞以数控车床加工保证圆度与密封槽精度;支架以铣削完成安装孔与轮廓。两者搭配时,先车活塞外圆与槽,再以专用工装铣支架孔系,可保证装配同轴度。富兴旺五金在摩托车配件量产中,通过车铣分序+专用检具,将关键尺寸CPK稳定在1.33以上,交期缩短约20%。
如何选择靠谱的江门CNC加工厂
建议从设备结构(车铣复合/动力刀塔占比)、工艺文件(是否提供车铣顺序与基准说明)、检测能力(三坐标、粗糙度仪)与批量一致性四方面评估。富兴旺五金拥有100+台CNC设备,覆盖数控车床、加工中心与车铣复合,可承接从打样到批量的精密CNC定制,尤其擅长铝合金CNC加工与摩托车配件。
结语与行动号召
车削与铣削的搭配没有固定公式,核心是围绕零件特征、基准与批量做工艺权衡。如果您正在寻找稳定的江门CNC加工厂,欢迎联系江门市富兴旺五金有限公司。请发送图纸与技术要求至我方,我们将免费提供工艺建议与报价,助您优化CNC加工方案、控制成本与交期。