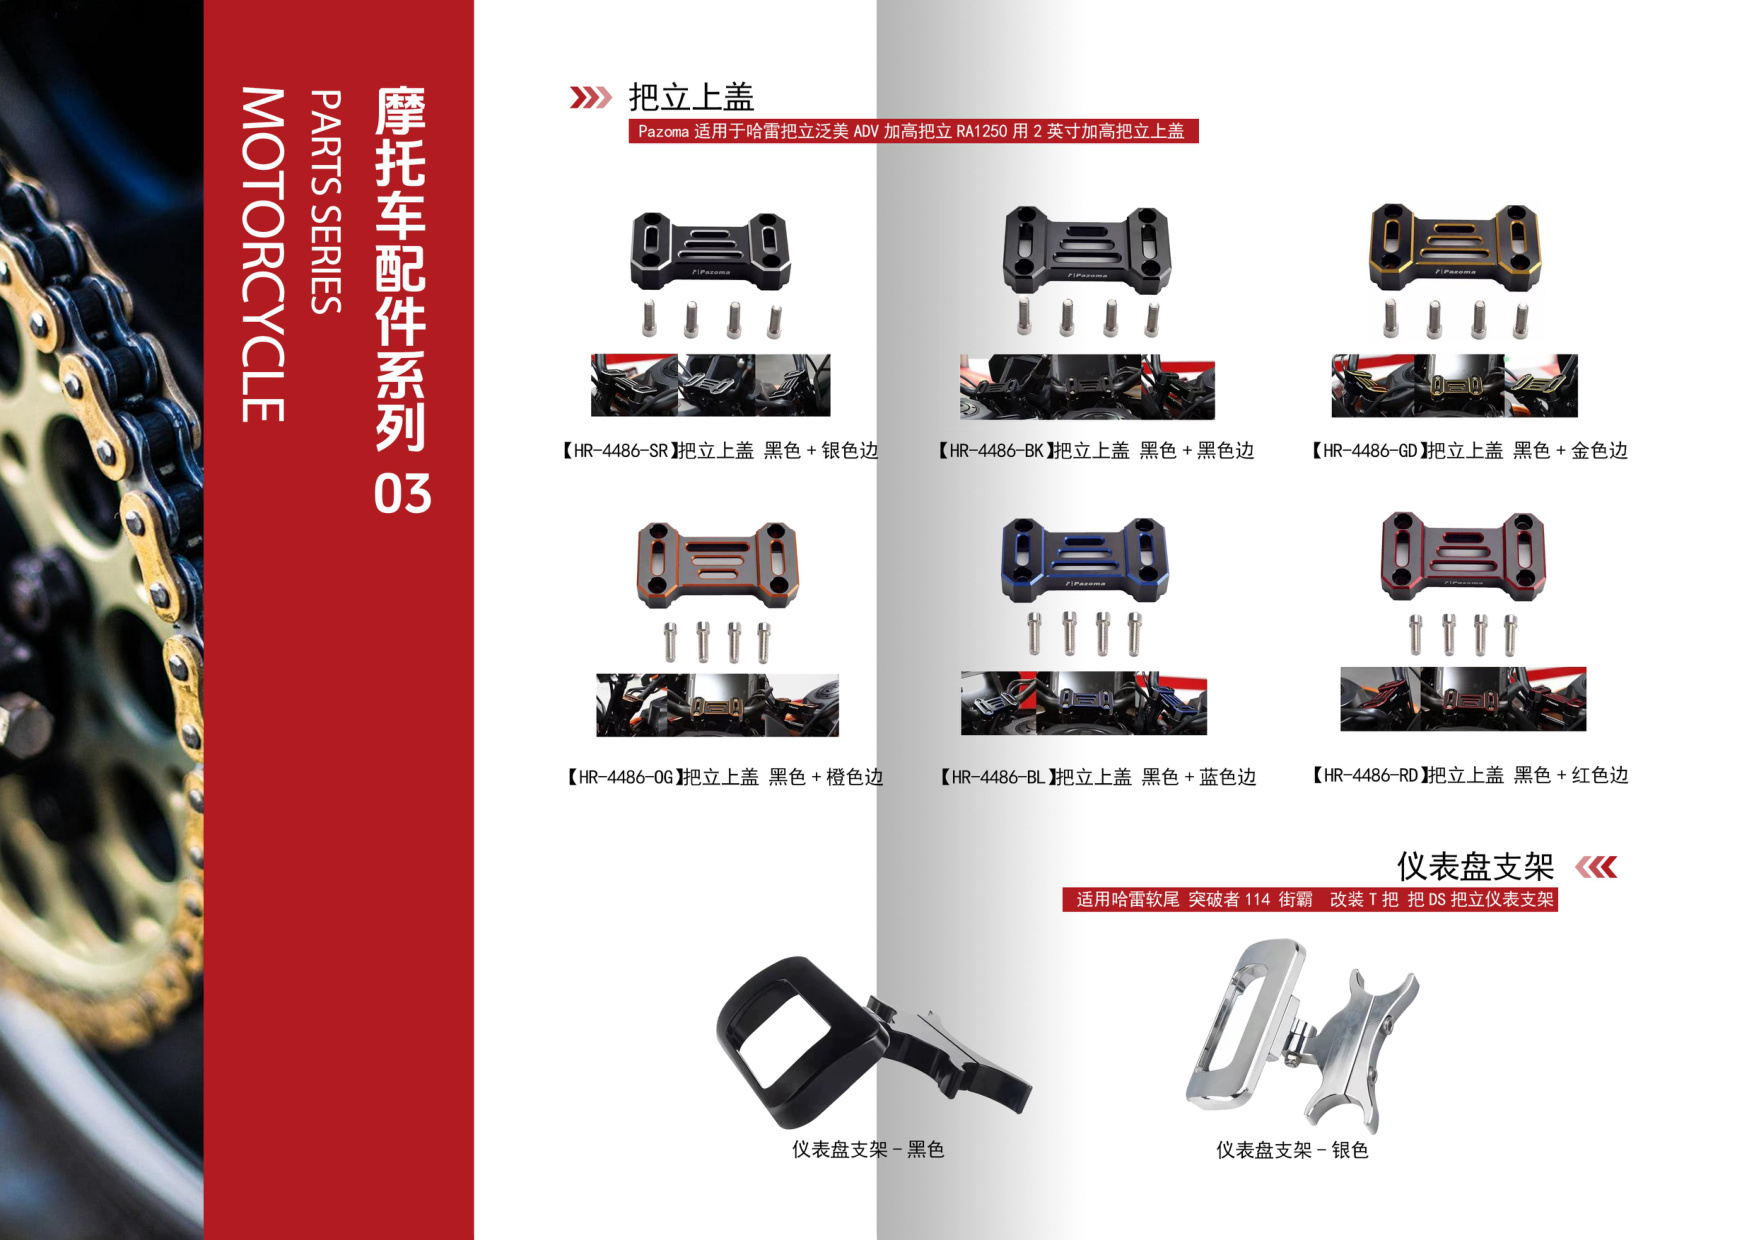
引言:壁厚与结构设计对CNC加工的重要性
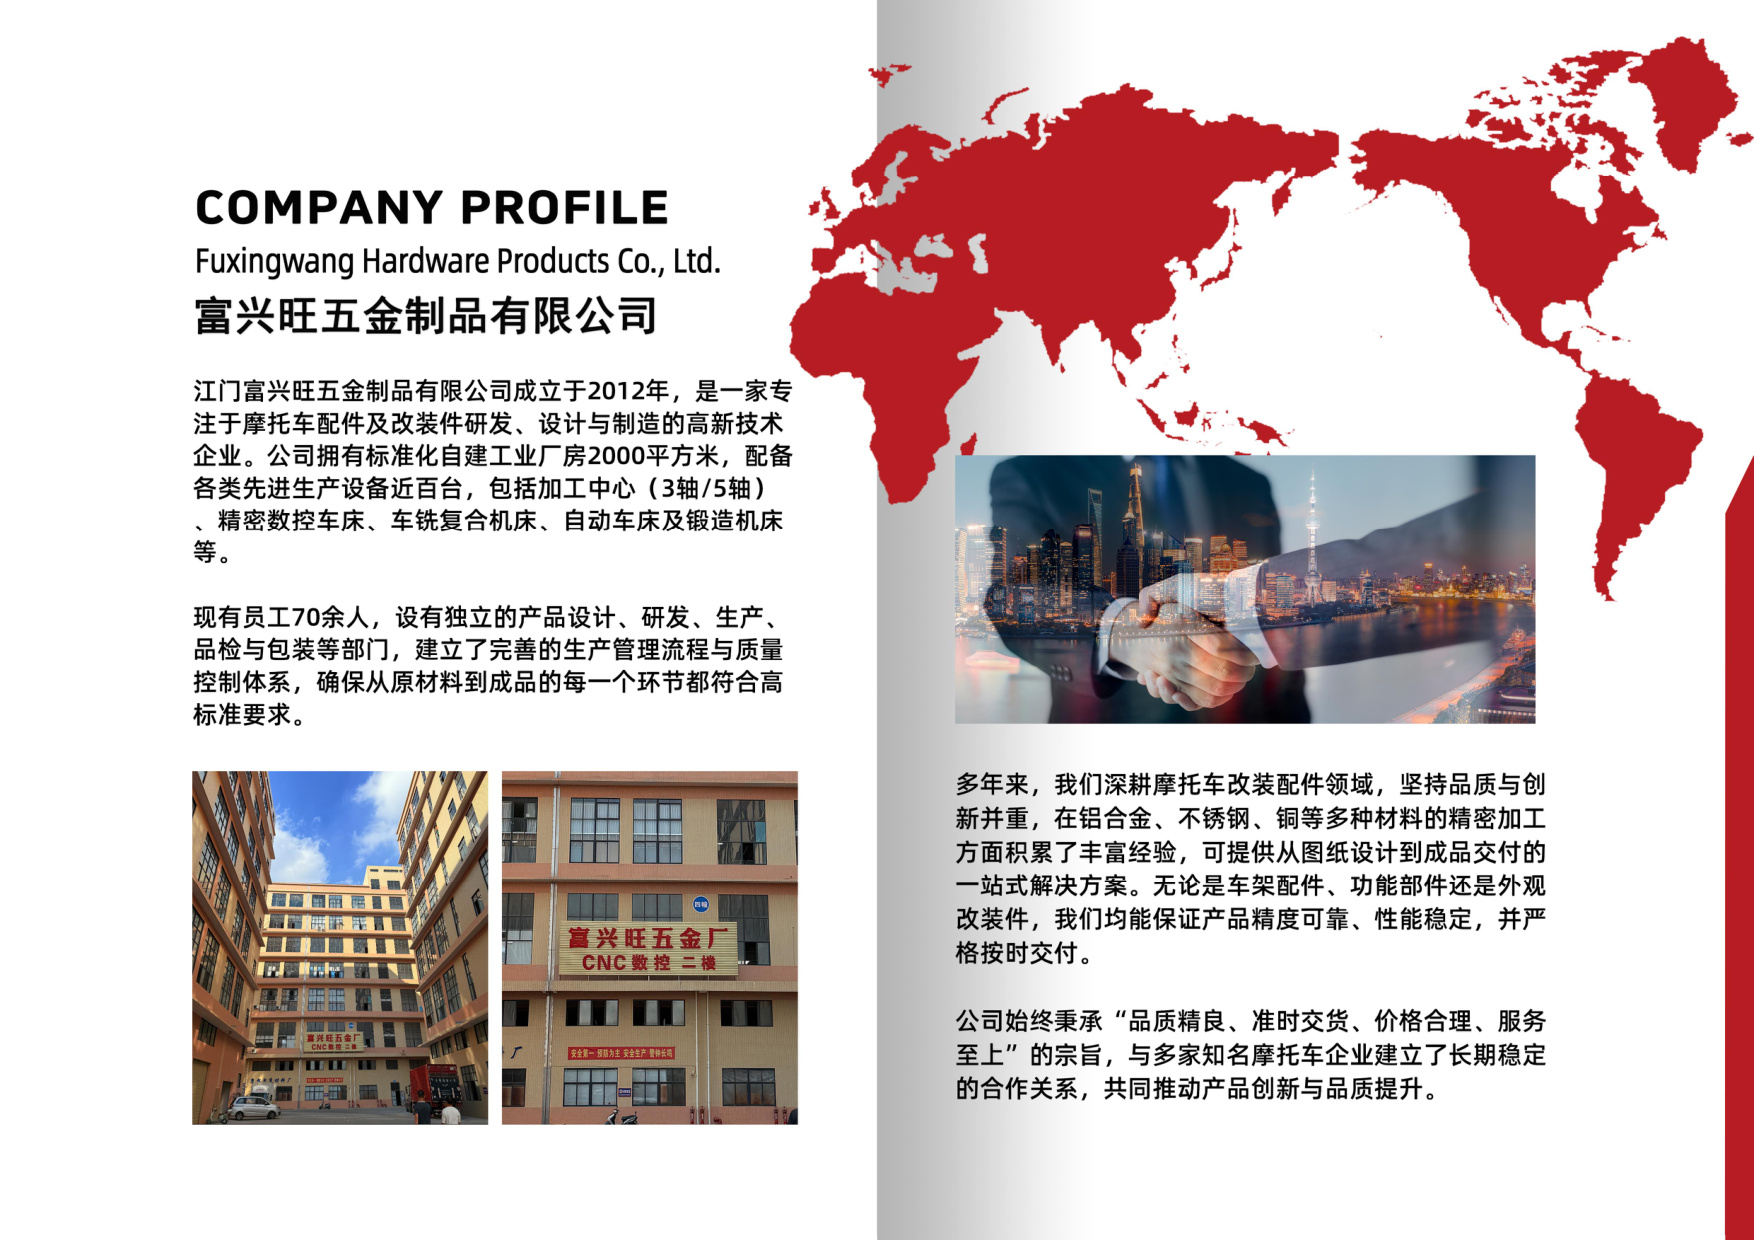
在精密CNC定制领域,零件的壁厚与结构设计直接决定了加工可行性、生产效率与最终成本。无论是摩托车配件还是工业精密零件,不合理的壁厚设计可能导致变形、振刀甚至报废。作为一家成立于2012年的江门CNC加工厂,江门市富兴旺五金有限公司拥有2000㎡厂房和100+台CNC设备,在数控车床加工与铝合金CNC加工方面积累了丰富经验。本文将从实际生产角度,为您提供零件壁厚与结构设计的专业建议。
一、最小壁厚:如何平衡强度与加工性
1.1 不同材料的推荐最小壁厚
在CNC加工中,壁厚过薄容易引起振动和变形,过厚则增加材料成本和加工时间。对于常用的铝合金CNC加工,建议最小壁厚为0.8mm-1.5mm;不锈钢和钢件建议1.0mm-2.0mm;工程塑料可适当减薄至0.5mm-1.0mm。具体数值需结合零件尺寸、加工深度和夹持方式综合确定。
1.2 薄壁零件的工艺对策
当零件壁厚低于推荐值时,可通过以下方式改善:增加临时支撑筋、采用对称加工去除应力、使用真空夹具或填充低熔点合金。富兴旺五金在加工摩托车配件中的薄壁壳体时,常采用分层铣削和高速切削策略,有效控制变形量。
二、结构设计优化:减少加工难度与成本
2.1 加强筋的合理布局
对于大面积薄壁零件,设置加强筋是提高刚性的有效手段。建议筋厚为壁厚的0.6-0.8倍,筋高不超过壁厚的3倍,筋间距控制在壁厚的10-15倍以内。合理的加强筋设计可显著减少CNC加工中的振刀风险,同时保证零件轻量化。
2.2 圆角与过渡设计
内直角是CNC加工中的大忌,会导致刀具磨损和应力集中。建议所有内角设置不小于刀具半径的圆角(通常R0.5-R3),外角可倒角或圆角过渡。对于精密CNC定制零件,均匀的圆角设计还能改善铝合金CNC加工的表面质量。
2.3 避免深孔与窄槽
深孔(深度/直径>5)和窄槽(宽度<1mm)会显著增加数控车床加工和铣削的难度。设计时应尽量将深孔改为通孔或阶梯孔,窄槽宽度不小于刀具直径的1.2倍。若必须保留,需与加工方提前沟通工艺方案。
三、材料与壁厚的匹配策略
不同材料对壁厚的敏感度不同。铝合金CNC加工因材料韧性好,可承受较薄壁厚;不锈钢和钛合金则需增加壁厚以避免变形。在摩托车配件设计中,常用铝合金压铸件改为CNC加工时,需重新校核壁厚,通常建议增加0.3-0.5mm余量。江门CNC加工厂富兴旺五金可根据您的材料选型提供壁厚优化建议,确保可制造性。
四、面向CNC加工的设计检查清单
在发送图纸前,建议自查以下要点:最小壁厚是否达标;内角是否留有圆角;深孔与窄槽是否必要;加强筋布局是否合理;夹持位置是否影响薄壁。遵循这些原则,可减少反复改图,缩短交期。富兴旺五金累计服务数百家客户,在精密CNC定制中擅长从设计端帮助客户降本增效。
结语:让专业加工厂为您的设计护航
优秀的零件设计是CNC加工成功的一半。江门市富兴旺五金有限公司专注摩托车配件与精密CNC定制,拥有100+台CNC设备,覆盖数控车床加工、铝合金CNC加工等多种工艺。无论您处于设计阶段还是已有成熟图纸,我们都欢迎您发送图纸获取免费报价,我们的工程师将为您提供壁厚与结构设计的专业反馈,助力您的项目快速落地。