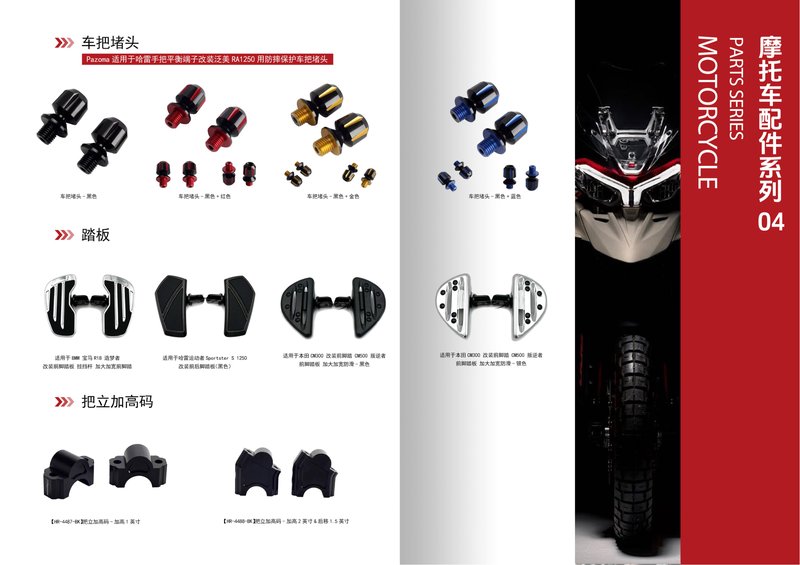
在精密CNC定制项目中,客户经常问一个问题:这个零件到底该用车削还是铣削?实际上,绝大多数复杂零件都不是单一工艺能完成的,真正决定成本、精度与交期的,是车削与铣削如何合理搭配。作为一家2012年成立、拥有2000㎡厂房和100余台CNC设备的江门CNC加工厂,富兴旺五金在摩托车配件与铝合金CNC加工领域积累了较丰富的工艺组合经验,本文从实战角度梳理搭配逻辑。
一、先理解车削与铣削的本质差异
数控车床加工的核心是“工件旋转、刀具进给”,适合加工回转体零件,如轴类、套类、法兰、活塞、轮毂轴心等。它的优势在于圆度、同轴度和表面粗糙度控制稳定,批量加工效率高。铣削则是“刀具旋转、工件移动”,擅长处理平面、沟槽、型腔、异形轮廓和孔系。
判断依据可以归纳为一句话:零件主体是否围绕一个旋转轴线成型。如果是,以车削为主;如果特征分布在多个方向、需要去除大量非回转材料,则以铣削为主。摩托车配件中,刹车油缸、传动轴套、化油器接头属于典型车削件;而发动机边盖、支架、安装座则更依赖铣削。
二、车铣搭配的三种典型组合方式
1. 车削打底、铣削补特征
这是最常见也最经济的组合。先用数控车床加工出回转主体,保证外圆、端面和内孔的尺寸与同轴度,再转至加工中心铣削键槽、扁位、安装孔和油路槽。以铝合金CNC加工的减震器连接件为例,车削可一次装夹完成外圆与内孔,同轴度可稳定控制在0.02mm以内,后续铣削只去除少量材料,减少变形风险。
2. 铣削成型、车削精修配合面
部分零件外形为异形结构,但存在关键的圆形配合面。此时先用铣削完成外形轮廓与轻量化结构,再以车削精修配合孔或轴颈。这种搭配对基准传递要求较高,需要在工艺文件中明确统一基准,避免二次装夹产生累积误差。
3. 车铣复合一次装夹
对于精度要求高、批量稳定的摩托车配件,车铣复合设备可在一台机床内完成车、铣、钻、攻丝,减少装夹次数。富兴旺五金在部分精密CNC定制订单中采用这一方式,尤其适合薄壁铝合金件,能有效抑制因反复装夹导致的变形。
三、搭配时的四个关键控制点
装夹顺序与基准统一
车削与铣削的基准必须一致。通常以车削端面和外圆作为后续铣削的定位基准,或在毛坯阶段预留工艺凸台。基准混乱是尺寸超差的主要原因之一。
余量分配
车削留余量过大,铣削时切削力增加,薄壁件易变形;余量过小,则无法修正前道工序的形位误差。铝合金CNC加工一般单边留0.3—0.5mm,钢件适当放大。
热处理与去应力
车铣交替加工前,对锻件或厚大毛坯安排去应力处理,可显著降低后续加工中的尺寸漂移。
检测节点前置
在车削完成后即进行关键尺寸抽检,避免缺陷流入铣削工序造成更大浪费。
四、从摩托车配件看工艺搭配的实际价值
摩托车配件往往同时具备回转特征与复杂安装结构,单一工艺难以兼顾效率与精度。合理的车铣搭配能缩短工序链、减少装夹次数,从而在保证精度的同时控制成本。这也是选择江门CNC加工厂时值得重点考察的工艺能力——设备数量只是基础,工艺编排水平才决定交付质量。
富兴旺五金拥有100余台CNC设备,覆盖数控车床加工与加工中心,能够根据图纸特征为客户制定车铣组合方案,并提供从打样到批量生产的一站式精密CNC定制服务。
五、结语与行动号召
车削与铣削不是二选一,而是相互配合的工艺组合。选对搭配方式,零件精度更稳、成本更可控、交期更有保障。如果您正在寻找可靠的江门CNC加工厂,欢迎将图纸与技术要求发送给我们,富兴旺五金将为您提供免费的工艺评估与报价,帮助您在CNC加工方案上少走弯路。