刀具选择与寿命:CNC加工效率与精度的关键
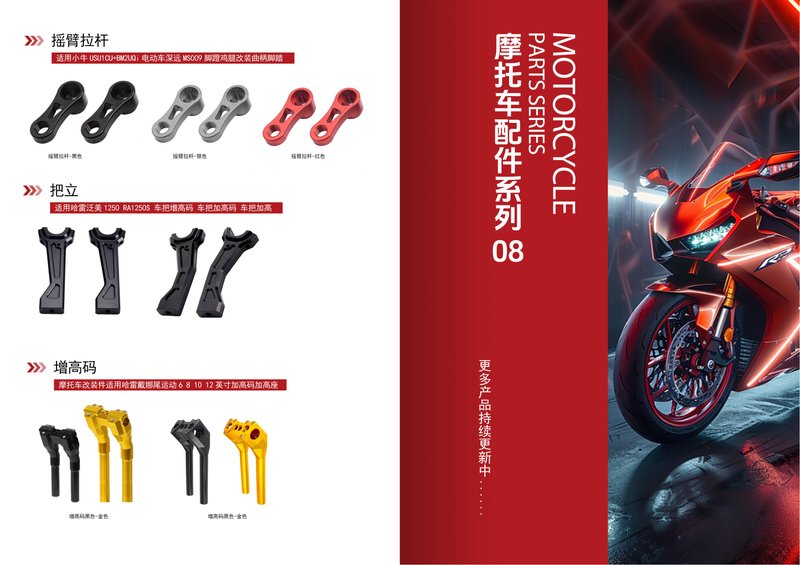
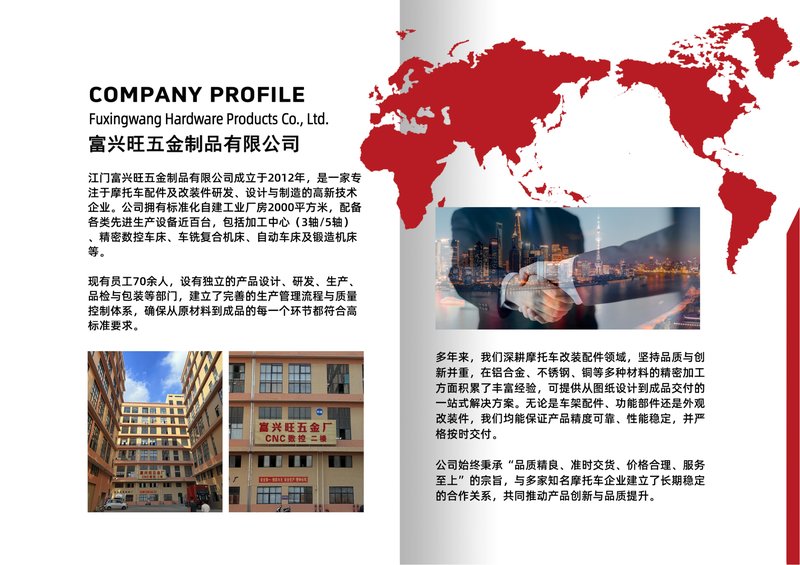
在CNC加工领域,刀具的选择与寿命管理直接关系到加工效率、零件精度和整体生产成本。作为一家成立于2012年、拥有2000㎡厂房和100多台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件和精密CNC定制加工方面积累了丰富经验。本文将围绕刀具材料、几何参数、涂层技术以及铝合金CNC加工的特殊要求展开,为您提供实用的技术参考。
一、刀具材料的选择:从高速钢到硬质合金
刀具材料是决定寿命的基础。常见的CNC加工刀具材料包括高速钢(HSS)、硬质合金、陶瓷和立方氮化硼(CBN)等。对于大多数精密CNC定制任务,硬质合金刀具因其高硬度和耐磨性成为首选。在数控车床加工中,硬质合金刀片可承受更高的切削速度,同时保持较长的使用寿命。对于摩托车配件中常见的钢件和铸铁件,涂层硬质合金刀具能显著降低磨损。而在铝合金CNC加工中,由于材料较软、导热性好,可选用未涂层或类金刚石涂层(DLC)的硬质合金刀具,以避免积屑瘤并提高表面质量。
1.1 硬质合金的牌号与晶粒度
硬质合金的牌号(如K类、P类、M类)对应不同的加工材料。K类适合加工铸铁和非铁金属,P类适用于钢件,M类则通用性较强。晶粒度越细,刀具的硬度和耐磨性越高,但韧性会略有下降。在精密CNC定制中,根据工件材料合理选择牌号和晶粒度,可平衡刀具寿命与加工稳定性。
二、刀具几何参数:前角、后角与刃口处理
几何参数直接影响切削力、排屑和刀具磨损。前角增大可降低切削力,但刃口强度下降;后角影响刀具与工件的摩擦。对于铝合金CNC加工,建议采用大前角(15°~20°)和锋利的刃口,以减少切削热和粘刀。而在数控车床加工钢件时,适当减小前角并增加刃口钝化处理,可提高刃口抗冲击能力。此外,螺旋角的选择对排屑至关重要:加工铝合金时,大螺旋角(40°~45°)有利于排屑;加工钢件时,30°~38°的螺旋角更为均衡。
2.1 刃口钝化与涂层附着力
刃口钝化可去除微观缺陷,提高刀具寿命。对于涂层刀具,钝化质量影响涂层附着力。在江门CNC加工厂的实践中,我们会对刀具进行严格的刃口检测,确保钝化值在合理范围内(如0.01~0.03mm),以兼顾锋利性和强度。
三、涂层技术:提升寿命的有效手段
涂层可显著降低摩擦系数、提高耐热性。常见的涂层包括TiN、TiAlN、AlCrN和DLC等。TiAlN涂层适合高速加工钢件,耐热性好;AlCrN涂层在高温下抗氧化性强,适用于干式切削;DLC涂层则专用于铝合金CNC加工,能有效防止积屑瘤。在摩托车配件的大批量生产中,选择合适的涂层可将刀具寿命提升2~5倍。需要注意的是,涂层前需确保刀具表面清洁,否则会影响附着力。
四、铝合金CNC加工中的刀具寿命管理
铝合金CNC加工中,刀具磨损主要表现为粘刀和积屑瘤。为延长寿命,可采取以下措施:使用大前角、锋利刃口和抛光槽型;采用高压冷却液或微量润滑(MQL)改善排屑;控制切削速度在300~1000m/min范围内;定期检查刀具磨损并及时更换。在精密CNC定制中,我们建议对铝合金加工刀具建立寿命台账,记录每把刀的加工时长和磨损状态,以便优化换刀周期。
五、刀具寿命监控与换刀策略
刀具寿命监控可通过定时换刀、基于切削参数的寿命模型或在线监测(如主轴功率、声发射)实现。对于数控车床加工,定时换刀简单可靠;对于复杂精密CNC定制,建议结合寿命模型和工件质量反馈。江门CNC加工厂通常根据刀具材质、涂层和加工材料设定初始寿命,再通过试切调整。换刀策略应平衡刀具成本与停机时间,避免过早换刀造成浪费或过晚换刀导致废品。
六、结语与行动号召
刀具选择与寿命管理是CNC加工中不可忽视的环节,直接影响精密CNC定制的质量与效率。江门市富兴旺五金有限公司凭借100多台CNC设备和多年摩托车配件加工经验,能够为您提供从刀具选型到工艺优化的全方位支持。无论您需要铝合金CNC加工还是数控车床加工,我们都欢迎您发送图纸获取免费报价。让我们用专业的CNC加工服务,助力您的产品更快上市。