冲压件与CNC加工:如何判断切换时机?
在五金制造领域,冲压件凭借高效率、低成本的优势长期占据大批量生产的主流。然而,随着产品迭代加速和精度要求提升,许多企业开始重新评估工艺路线。作为一家2012年成立、拥有2000㎡厂房和100+台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件和精密CNC定制领域积累了丰富经验。本文将从实际生产角度,分析冲压件改用CNC加工的典型时机,帮助您做出更经济的决策。
一、精度要求超出冲压能力时
冲压工艺受模具间隙、材料回弹和磨损影响,尺寸公差通常控制在±0.05~±0.1mm,对于高精度配合面往往力不从心。当您的零件出现以下情况时,应考虑转向CNC加工:
1. 公差要求严于±0.02mm
例如摩托车发动机周边的精密垫片、传感器安装座等,需要±0.01mm级的平面度或孔位精度。数控车床加工和精密CNC定制可通过程序补偿和在线测量稳定达成,避免冲压模具频繁修模带来的停机损失。
2. 多面孔位的位置度要求高
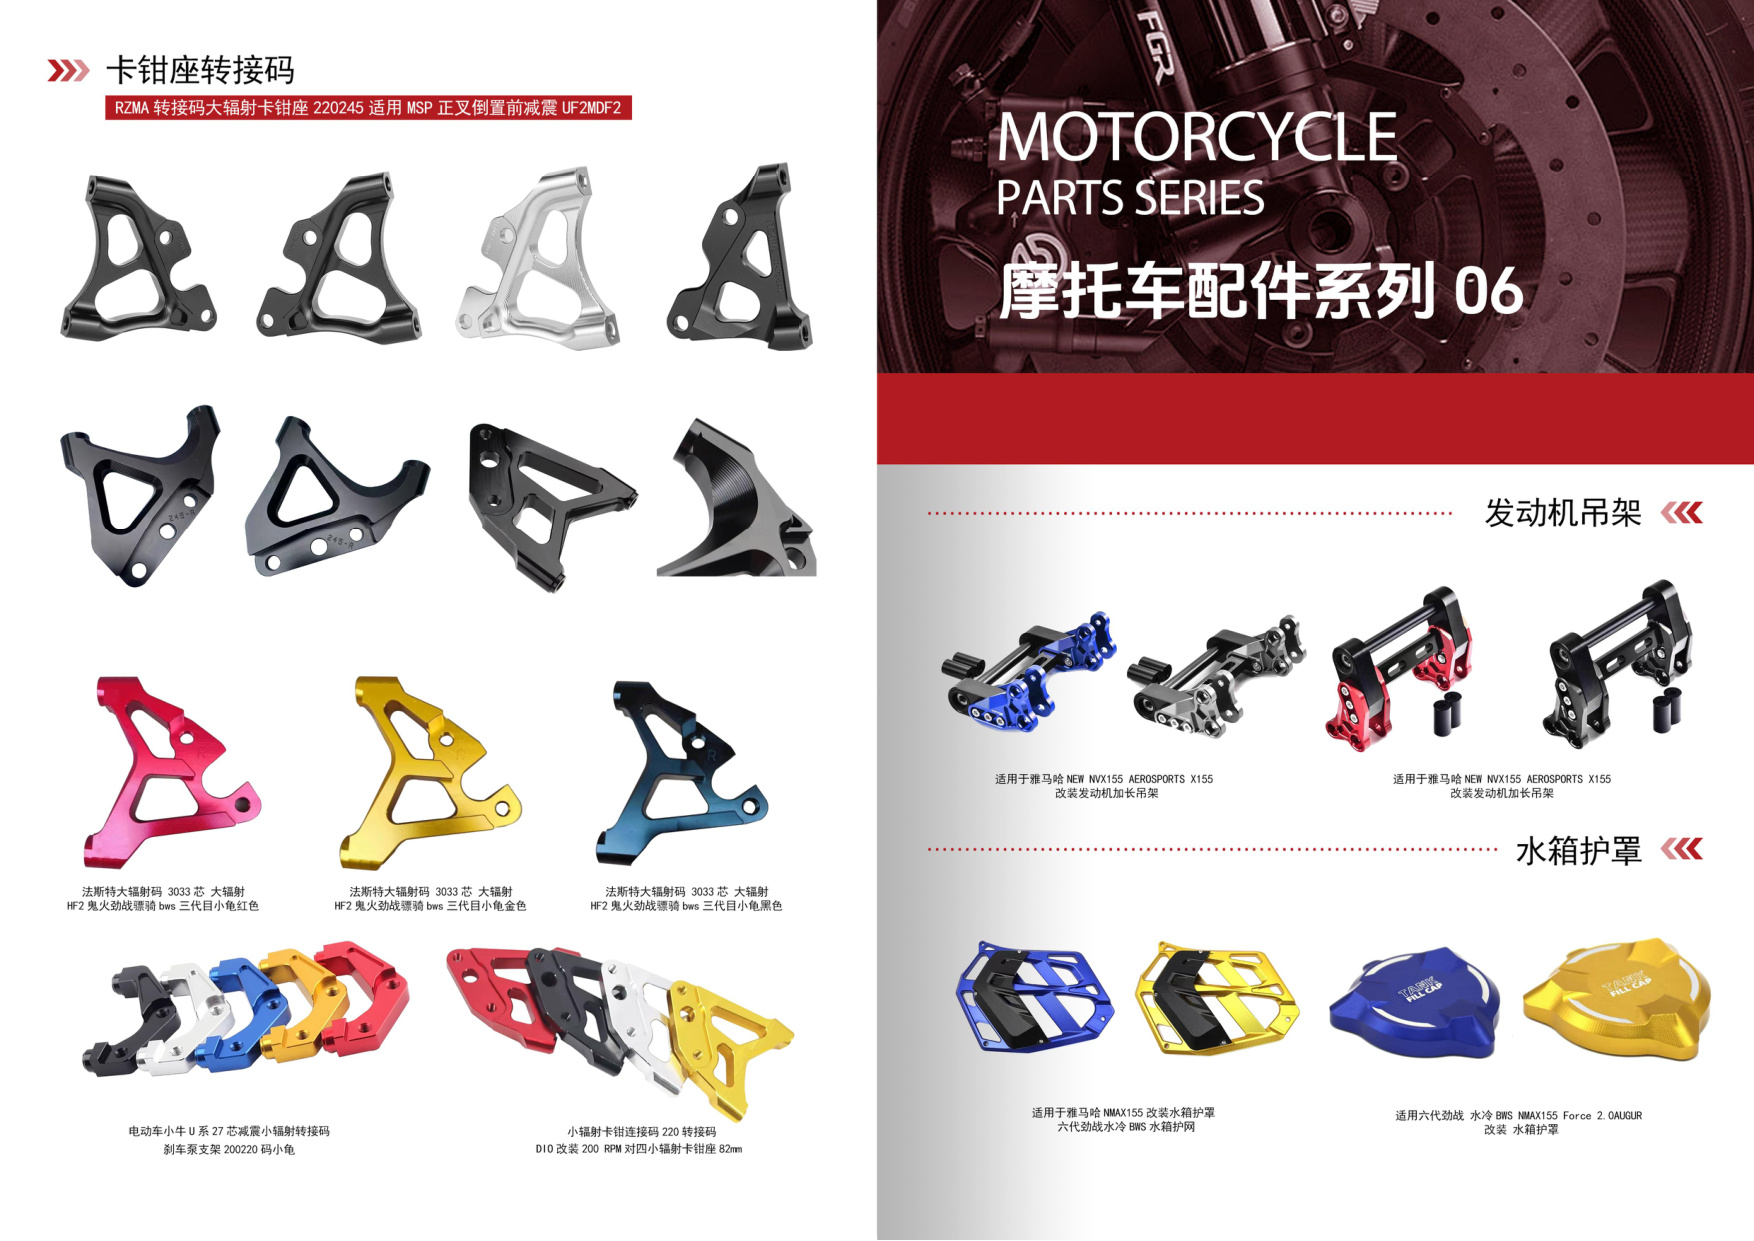
冲压件多面孔位依赖多工位级进模,累积误差较大。CNC加工一次装夹可完成铣面、钻孔、攻丝等多道工序,位置度更容易保证。富兴旺五金为摩托车配件客户提供的铝合金CNC加工方案,正是基于这一需求。
二、小批量与定制化需求显著时
冲压的经济性建立在模具摊销之上,通常批量低于5000件时,模具成本占比过高。而CNC加工无需模具,编程后即可生产,特别适合以下场景:
1. 新品试制与市场验证阶段
摩托车配件更新换代快,试制阶段往往只需几十到几百件。选择江门CNC加工厂进行精密CNC定制,可在3~5天内交付样件,大幅缩短开发周期,且设计变更时只需修改程序,无需重开模具。
2. 多品种小批量订单
当订单呈现“品种多、批量小”特征时,CNC加工的柔性优势凸显。富兴旺五金100+台CNC设备可快速切换生产,兼顾效率与成本。
三、结构复杂或材料特殊时
冲压适合薄板成形,对于厚壁、三维曲面、内部流道等复杂结构无能为力。以下情况建议直接采用CNC加工:
1. 厚壁或实体零件
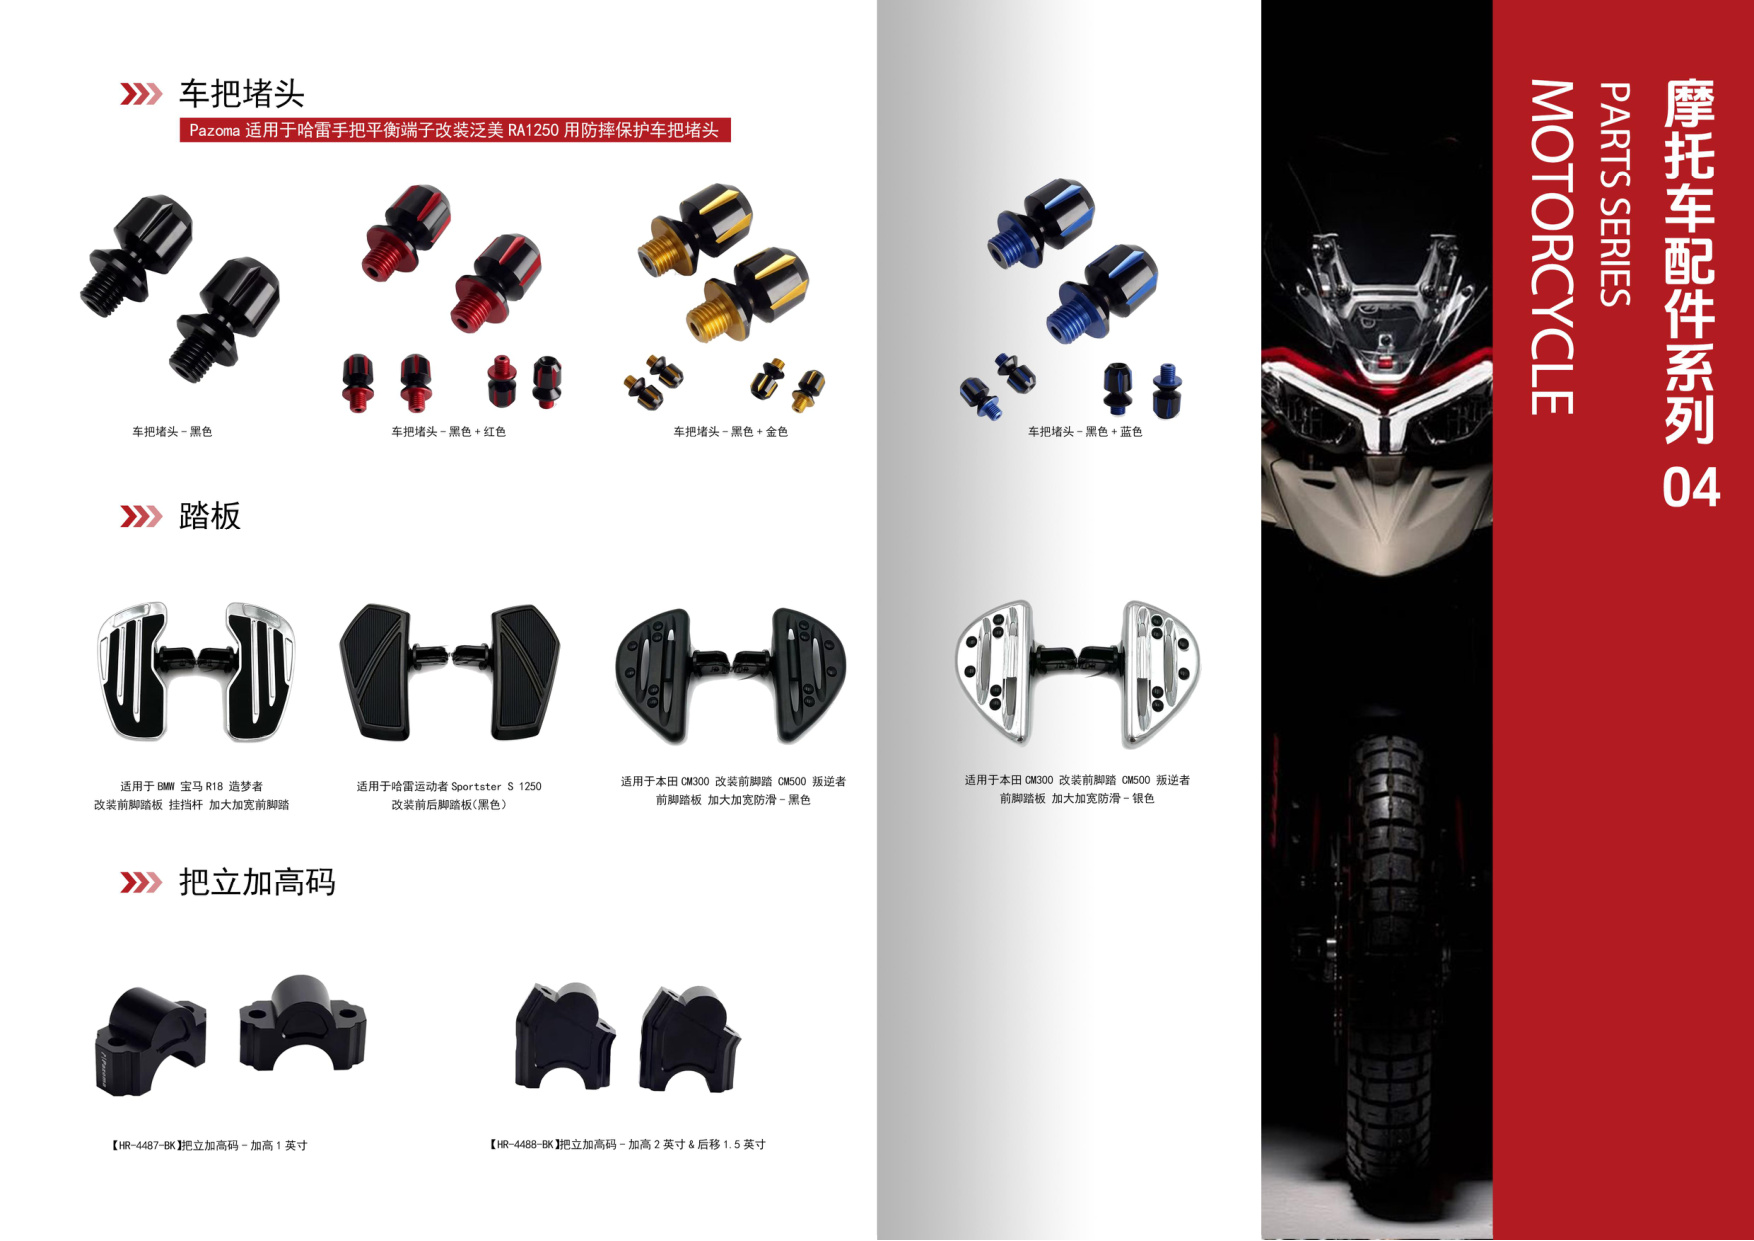
如摩托车改装件中的铝合金连接块、刹车手柄等,由实心铝块直接铣削成形,强度与一致性优于冲压焊接件。
2. 特殊材料加工
铝合金CNC加工可处理6061、7075等多种牌号,表面质量好;而不锈钢、钛合金等材料冲压难度大,数控车床加工更具适应性。
3. 需要减重与集成功能
CNC加工可灵活设计加强筋、凹槽和安装孔,实现零件轻量化与功能集成,这在高端摩托车配件中尤为重要。
四、成本与交期的综合权衡
切换工艺不能只看单价。冲压件单价低但模具投入高、交期长(通常30~45天);CNC加工单价较高但无模具费、交期短(3~10天)。建议用“总拥有成本”评估:当模具费分摊到单件后超过CNC加工差价,或产品生命周期短于模具回收周期时,CNC加工更划算。富兴旺五金作为江门CNC加工厂,可为客户提供工艺对比分析,帮助选择最优路线。
五、结语:选对工艺,赢得市场
冲压与CNC加工并非替代关系,而是互补。当精度、批量、结构或交期任一维度触及冲压瓶颈时,便是引入CNC加工的合适时机。江门市富兴旺五金有限公司专注摩托车配件与精密CNC定制,拥有100+台CNC设备和完善的检测体系,可为您提供从图纸到成品的全流程服务。欢迎发送图纸至我们的邮箱或在线咨询,获取免费报价与工艺建议。