为什么CNC车削与铣削需要搭配使用
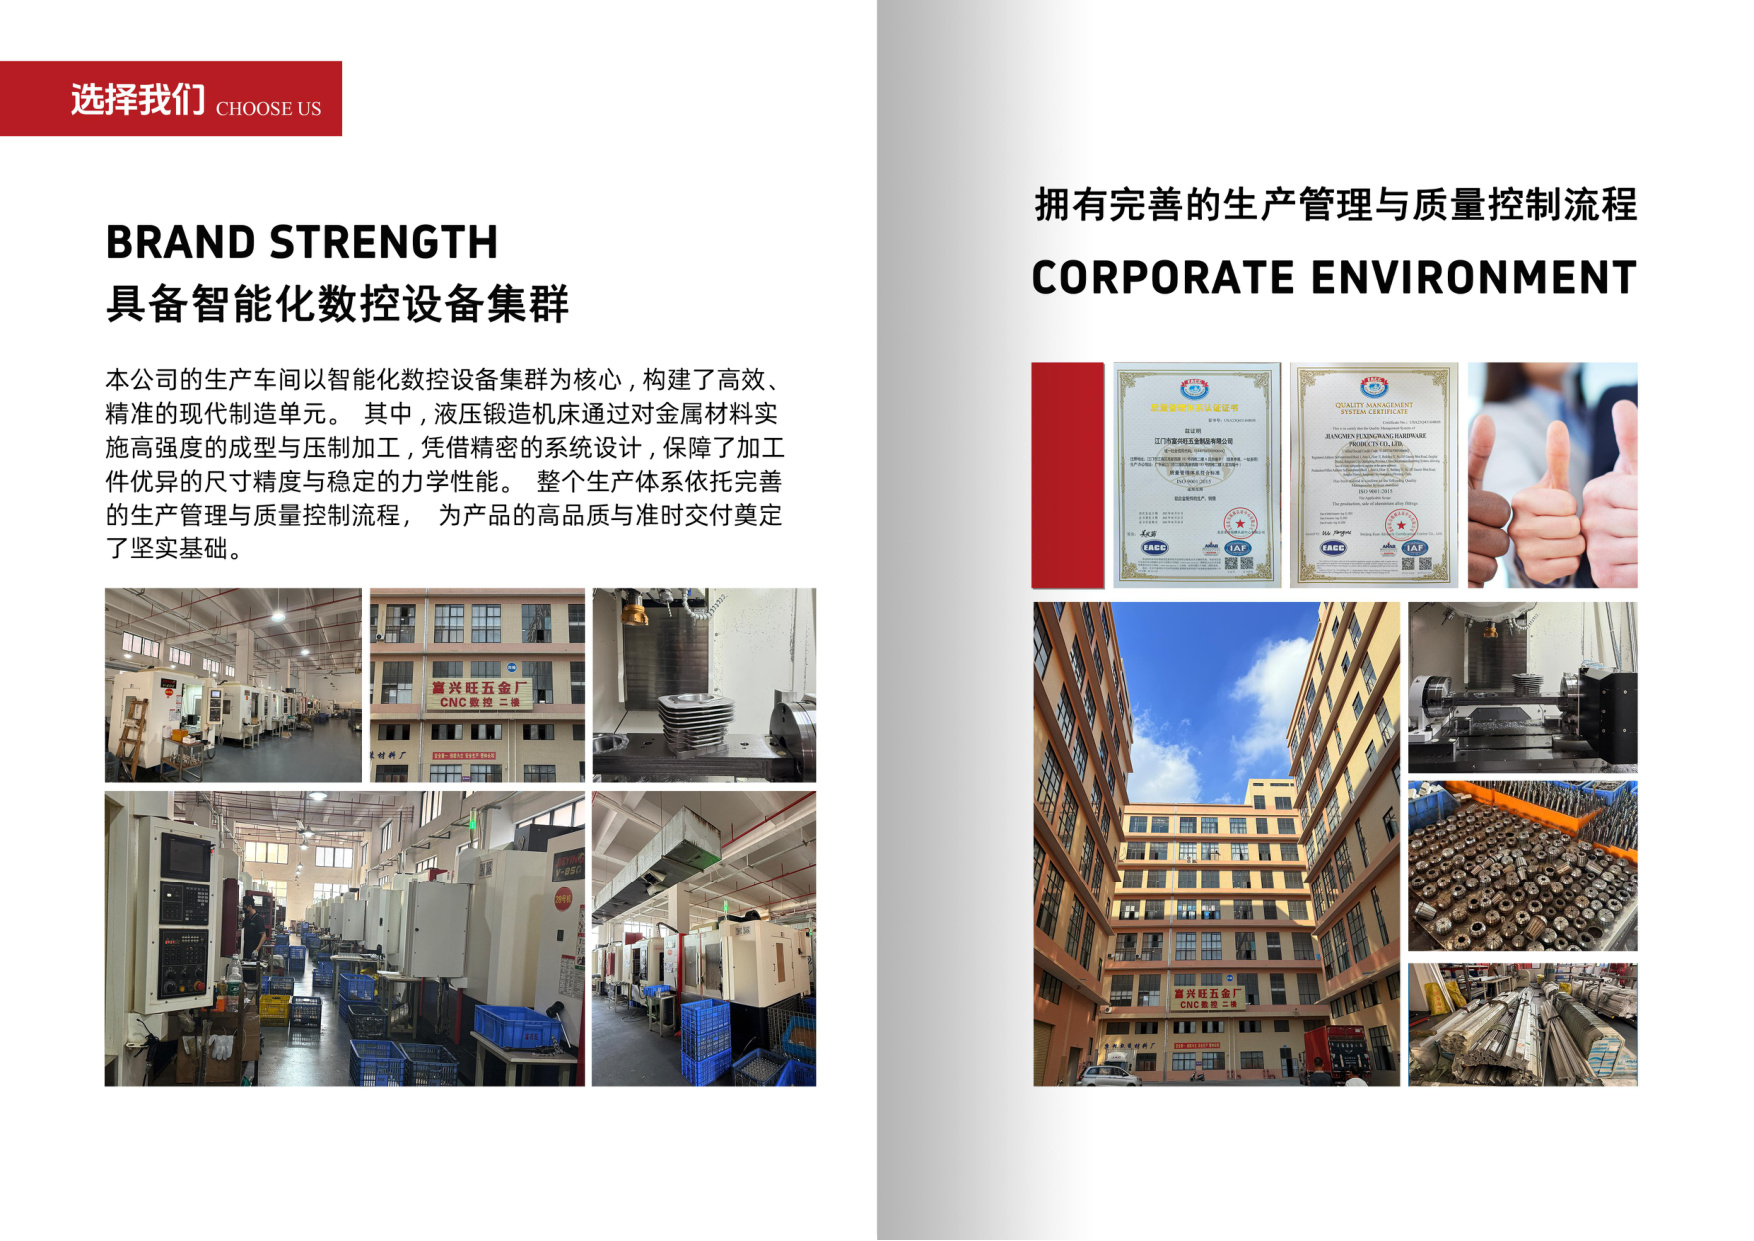
在精密CNC定制项目中,很少有零件只靠一种工艺就能完成。回转体特征(外圆、内孔、端面、螺纹、锥面)适合用数控车床加工,而平面、槽、孔系、异形轮廓则更适合铣削。把CNC车削与铣削合理搭配,既能保证形位公差,又能减少装夹次数与周转时间,是江门CNC加工厂在日常生产中反复验证的工艺思路。江门市富兴旺五金有限公司自2012年成立以来,围绕摩托车配件与铝合金CNC加工积累了较完整的车铣组合经验,本文结合实际生产场景展开说明。
先判断零件特征,再决定车铣顺序
以回转体为主体的零件:先车后铣
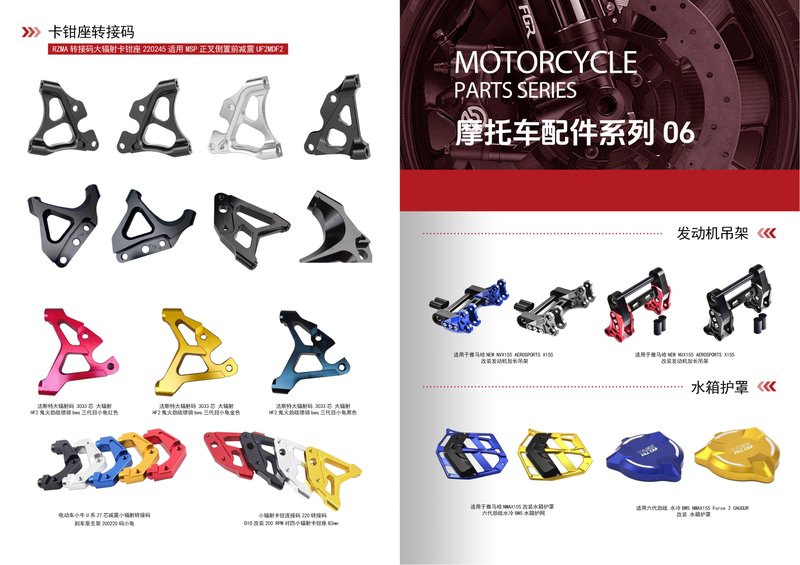
摩托车配件中的轮毂轴套、制动活塞、转向柱接头等,主体是回转体,通常先在数控车床加工上完成外圆、内孔与端面,保证同轴度,再用加工中心铣削扁位、键槽、安装孔和油路孔。先车后铣的好处是基准统一:以车削后的外圆或内孔作为定位基准,铣削特征的相对位置更容易控制。
以箱体、板类为主的零件:先铣后车或车铣并行
摩托车发动机边盖、支架类零件多由板材或铸件加工而成,平面与孔系是主要特征,应先铣面、铣轮廓、钻铰孔,再对局部回转特征(如轴承座孔、螺纹接口)安排车削或镗削。若批量较大,可将车削工序独立成线,与铣削并行,缩短单件节拍。
装夹与基准:车铣搭配的核心控制点
车削与铣削切换时,最容易出问题的是二次装夹带来的定位误差。实践中可采取三类做法:一是设计专用工装,用一面两销或弹性夹套实现快速定位;二是在车削阶段预留工艺凸台或定位孔,供铣削工序夹持;三是对精度要求高的铝合金CNC加工零件,采用车铣复合设备一次装夹完成,减少累计误差。富兴旺五金在2000㎡厂房内配置100+台CNC设备,可根据零件批量与精度要求,在数控车床、加工中心与车铣复合之间灵活分配工序。
刀具与切削参数的配合要点
车削侧:注重圆度与表面粗糙度
铝合金CNC加工时车削易产生积屑瘤,宜选用锋利、大前角刀具,配合较高转速与充分冷却,保证外圆圆度与端面平面度。钢件则需控制切削深度与进给,避免让刀影响后续铣削基准。
铣削侧:注重孔位精度与毛刺控制
铣削阶段应优先加工定位孔与关键孔系,再加工外形轮廓,减少应力释放引起的变形。对摩托车配件中薄壁类零件,可采用分层铣削与对称去料策略,配合压缩空气或微量润滑,降低装夹变形。
车铣搭配带来的实际收益
合理的工艺组合能带来三方面收益:一是减少装夹次数,降低基准转换误差,提升精密CNC定制的尺寸一致性;二是缩短工序周转,减少在制品库存;三是把高精度特征集中在一次定位中完成,降低后续返修率。对采购方而言,选择具备车铣协同能力的江门CNC加工厂,比分别找车削厂与铣削厂更易控制交期与质量责任。
常见问题与规避建议
第一,避免在车削后直接以毛坯面作为铣削基准,应使用已加工面或专用工装。第二,薄壁回转件在铣削扁位时易夹伤,建议使用软爪或增力夹套。第三,车铣工序间应明确去毛刺与清洗节点,防止切屑影响定位。第四,批量生产前建议做首件全尺寸检测,确认车铣基准链稳定后再放量。
结语:把图纸交给懂车铣搭配的工厂
CNC车削与铣削的搭配,本质上是围绕零件特征、基准与批量做工艺排序。江门市富兴旺五金有限公司专注摩托车配件与精密CNC定制,具备数控车床加工、铝合金CNC加工与多轴铣削的协同能力,可为客户提供从工艺评估到批量交付的一站式支持。欢迎发送图纸与技术要求,我们将免费提供报价与工艺建议。