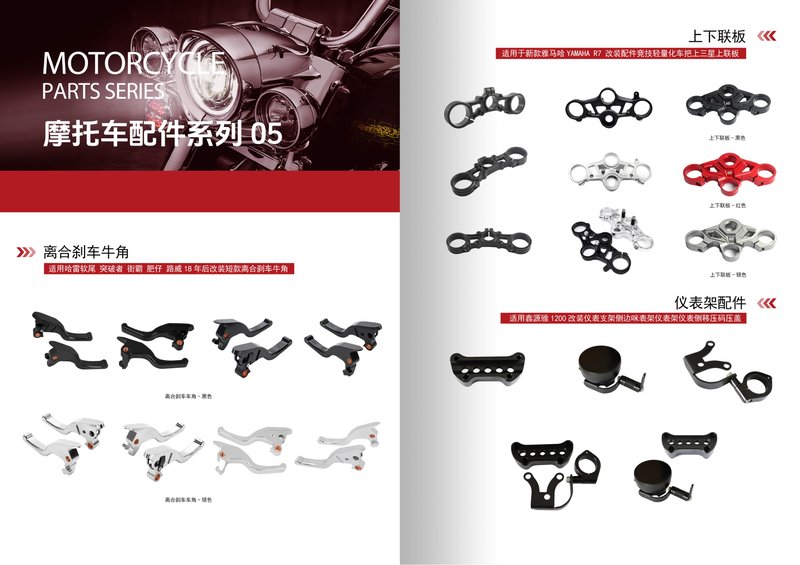
摩托车刹车配件精度为何如此关键?
摩托车刹车系统是骑行安全的第一道防线,其配件加工精度直接关系到制动响应速度、制动力矩稳定性以及抗热衰退能力。一个尺寸超差的刹车卡钳活塞,可能导致制动液渗漏或活塞卡滞;一个平面度不达标的刹车盘,会引发制动抖动甚至断裂风险。因此,从CNC加工环节开始,就必须对每一道工序的精度进行严苛控制。作为江门CNC加工厂,富兴旺五金自2012年成立以来,深耕摩托车配件与精密CNC定制领域,深知精度对于制动安全的意义。
刹车配件核心精度指标与加工难点
1. 尺寸公差与形位公差
摩托车刹车配件中,刹车卡钳本体、活塞、刹车盘安装座等关键零件通常要求尺寸公差控制在±0.01mm以内,形位公差(如平面度、同轴度、垂直度)需达到0.005mm~0.02mm级别。例如,刹车盘安装面的平面度若超过0.02mm,制动时会产生周期性振动,影响手感与安全性。在数控车床加工中,需通过高刚性夹具、精确对刀与在线测量来保证一致性。
2. 表面粗糙度与微观纹理
刹车活塞外圆表面粗糙度一般要求Ra0.4~Ra0.8,以保证密封圈寿命与滑动顺畅;刹车盘摩擦面则需达到Ra1.6~Ra3.2,既要有足够摩擦力,又要避免过度磨损刹车片。铝合金CNC加工时,切削参数与刀具几何角度直接影响表面质量,需针对材料特性进行优化。
3. 材料特性与热处理变形控制
摩托车刹车配件常用铝合金(如6061-T6、7075)与不锈钢。铝合金CNC加工时易产生积屑瘤,影响尺寸精度;不锈钢则加工硬化明显,刀具磨损快。此外,热处理后的残余应力可能导致薄壁件变形,需在CNC加工工序中安排去应力处理或采用对称加工策略。
4. 批量一致性与过程能力
刹车配件属于安全件,批量生产时要求CPK≥1.33。这依赖于稳定的CNC加工设备、标准化的刀具管理与实时的SPC数据监控。富兴旺五金拥有100+台CNC设备,涵盖数控车床加工与加工中心,能够实现从打样到批量的精度一致性。
如何通过精密CNC定制满足刹车配件精度要求?
工艺路线设计
针对刹车卡钳等复杂零件,通常采用“粗加工→半精加工→去应力→精加工”的工艺路线。精密CNC定制阶段需合理分配余量,避免精加工时切削力过大引起变形。对于刹车活塞等回转体零件,数控车床加工配合高精度液压卡盘,可实现一次装夹完成多面加工,减少累积误差。
刀具与切削参数优化
铝合金CNC加工选用金刚石涂层刀具或大前角刀具,配合高速切削(主轴转速8000~12000rpm),可获得Ra0.4以内的表面粗糙度。不锈钢刹车配件则采用韧性好的硬质合金刀具,降低切削速度并充分冷却,抑制加工硬化。
检测与质量闭环
刹车配件加工过程中需配备三坐标测量机、圆度仪、粗糙度仪等检测设备,对关键尺寸进行首检、巡检与终检。江门CNC加工厂富兴旺五金建立了从原材料入库到成品出货的全流程质量追溯体系,确保每一件摩托车配件符合图纸与标准要求。
选择专业江门CNC加工厂的三大理由
第一,产业集聚优势:江门地处珠三角,毗邻摩托车产业集群,供应链响应快。第二,设备与经验:富兴旺五金2000㎡厂房内配置100+台CNC设备,13年专注摩托车配件与精密CNC定制,积累了大量刹车系统零件的加工数据。第三,一站式服务:从图纸评审、工艺设计到批量生产与表面处理,均可内部完成,缩短交期并降低沟通成本。
结语:精度即安全,从一张图纸开始
摩托车刹车配件的精度要求贯穿材料、工艺、检测每一个环节,选择具备精密CNC定制能力的合作伙伴至关重要。江门市富兴旺五金有限公司专注铝合金CNC加工与数控车床加工,为摩托车配件提供高精度、高一致性的制造方案。欢迎发送您的图纸与技术要求,我们将为您提供免费的工艺评估与报价,助力您的制动产品安全升级。