为什么刀具选择与寿命直接影响CNC加工效益
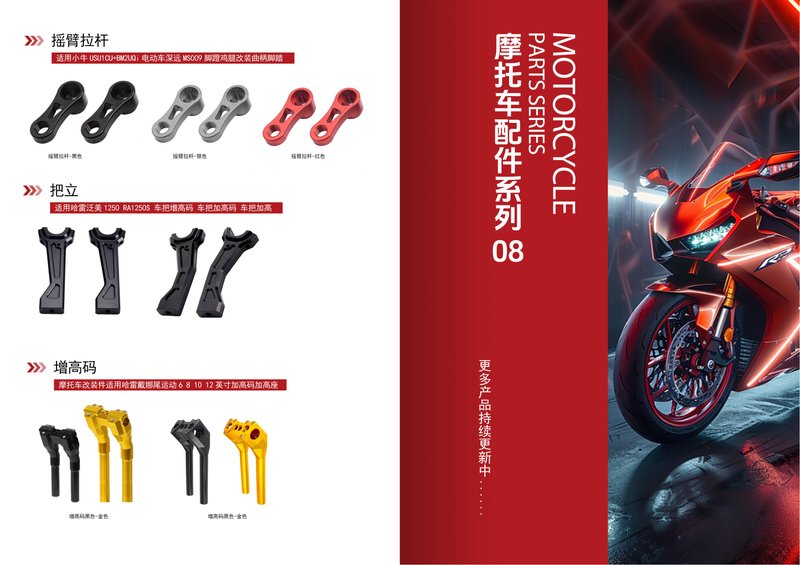
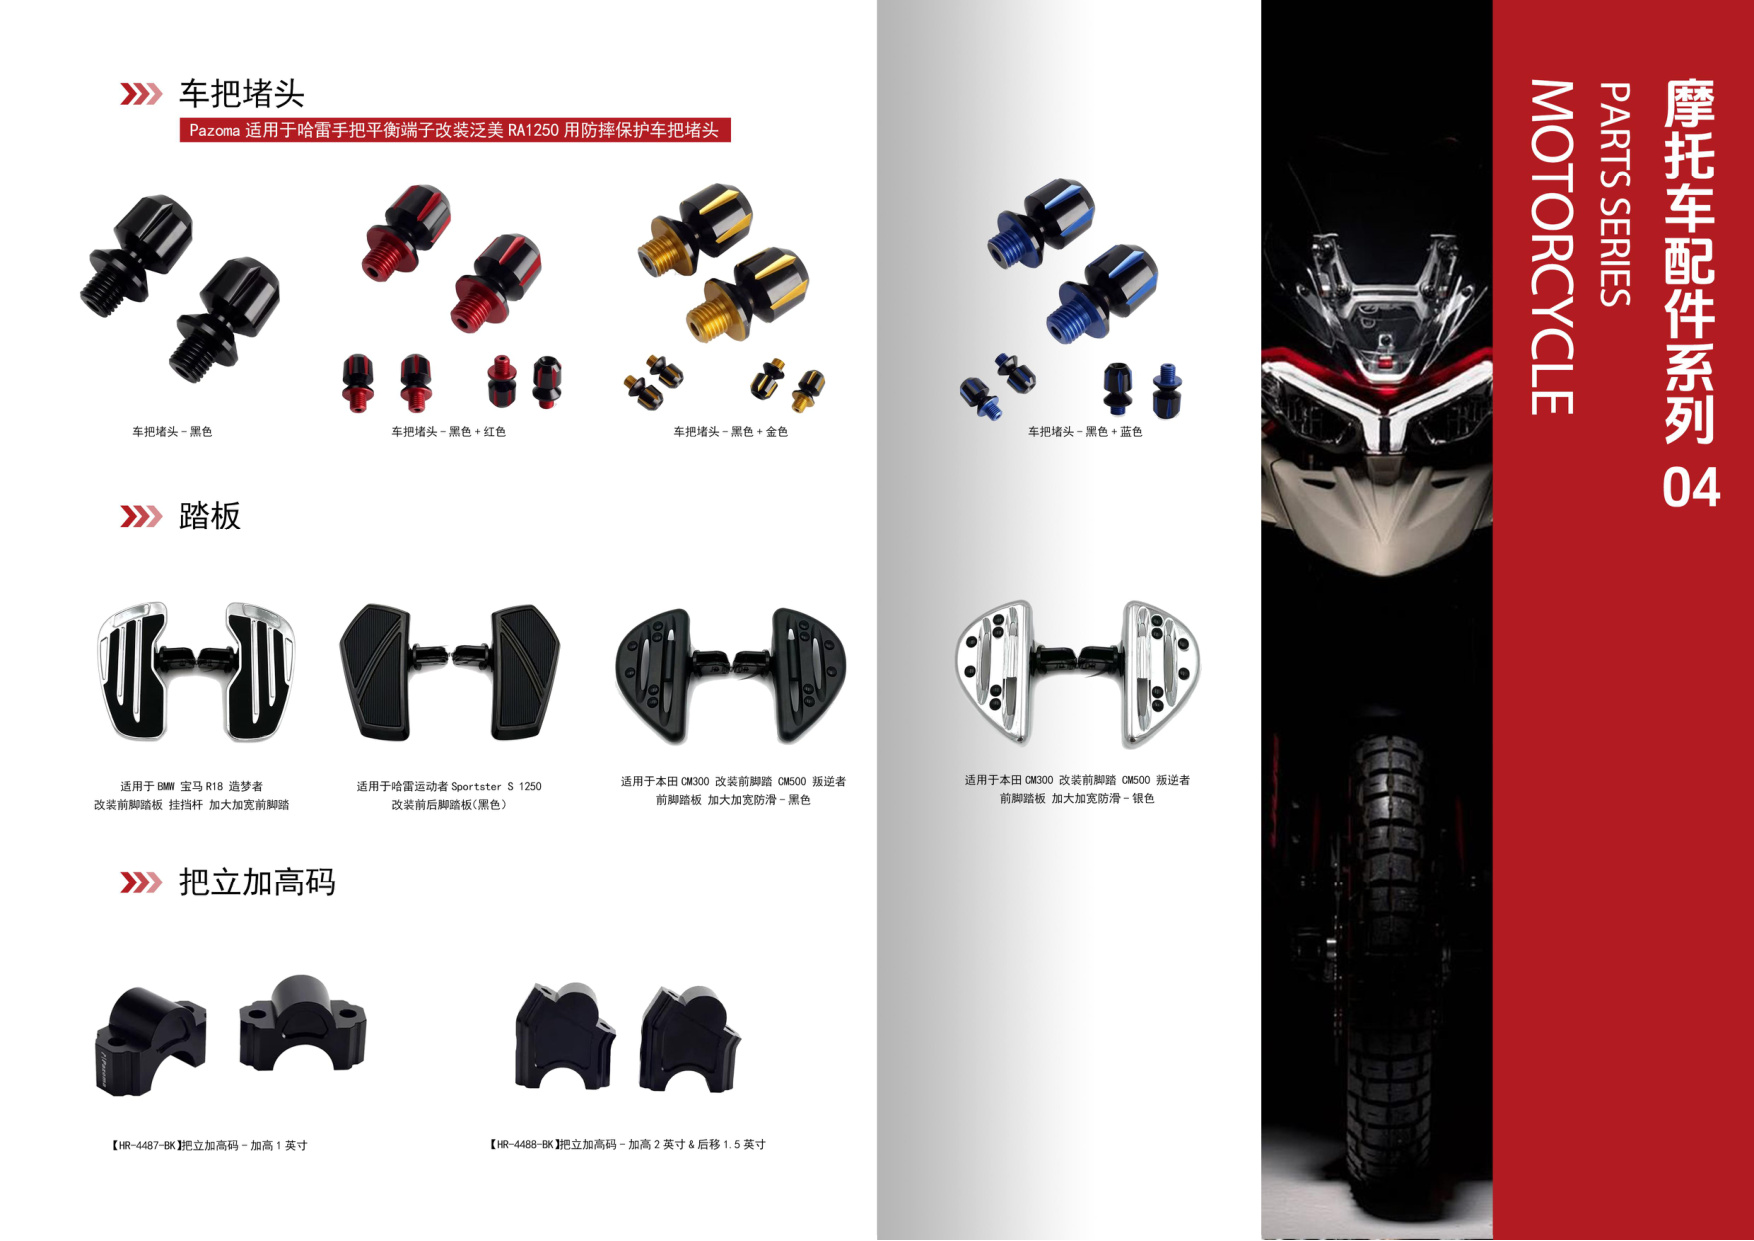
在CNC加工中,刀具是切削过程的“牙齿”,其选择合理性与寿命管理水平直接决定加工效率、表面质量与单件成本。对于江门CNC加工厂而言,面对摩托车配件多品种、中小批量的特点,以及铝合金CNC加工对表面光洁度的严苛要求,刀具管理已成为精密CNC定制服务能力的核心一环。江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房与100余台CNC设备,在摩托车配件与精密CNC定制领域积累了丰富的刀具应用经验。本文将从刀具材料、几何参数、磨损监控等维度展开,为行业同仁提供可落地的参考。
一、刀具材料与涂层:匹配加工对象是前提
1. 铝合金CNC加工首选金刚石涂层或未涂层硬质合金
铝合金塑性大、导热性好,但易粘刀。在铝合金CNC加工中,优先选用金刚石涂层刀具或抛光未涂层硬质合金刀具,可显著减少积屑瘤,提升表面光洁度。若加工高硅铝合金,建议采用PCD刀具,寿命可提升数倍。
2. 钢件与不锈钢加工依赖PVD涂层
摩托车配件中常见45钢、40Cr及不锈钢件。数控车床加工钢件时,TiAlN或AlCrN涂层硬质合金刀具表现优异,耐高温氧化性好,适合连续切削与高速加工。不锈钢加工则推荐使用M35含钴高速钢或细晶粒硬质合金,配合润滑充分的切削液,避免加工硬化。
二、几何参数优化:让每把刀发挥最大潜能
1. 前角与后角的选择逻辑
铝合金CNC加工宜采用大前角(15°~25°)刀具,降低切削力;钢件加工则取较小前角(8°~12°)以保证刃口强度。后角一般取6°~10°,精加工时可适当增大以减小摩擦。
2. 刃口处理与排屑槽设计
精密CNC定制中,刃口钝化处理可提高刀具寿命20%以上。排屑槽需根据加工类型选择:数控车床加工外圆时选用大容屑槽,深孔加工则需内冷刀具配合高压冷却。富兴旺在摩托车配件批量生产中,通过定制刃口参数,使单刃寿命提升约30%。
三、寿命监控与换刀策略:从经验到数据
1. 磨损形态识别
常见磨损包括后刀面磨损、月牙洼磨损与崩刃。在江门CNC加工厂的日常生产中,操作员需每2小时检查一次后刀面磨损量(VB值),当VB超过0.3mm时即需换刀。对于铝合金CNC加工,重点观察积屑瘤与刃口粘铝情况。
2. 基于切削参数的寿命预测
利用刀具寿命公式(泰勒公式)结合设备功率与主轴转速,可初步估算换刀周期。富兴旺为100余台CNC设备建立刀具寿命台账,按加工材料与工序分类记录,实现从“定时换刀”到“按状态换刀”的过渡,刀具成本降低约15%。
3. 声发射与主轴电流监控
对于高价值精密CNC定制订单,可加装主轴电流传感器,实时监测切削力变化。当电流异常升高时自动报警,避免崩刃导致工件报废。该方案在摩托车配件曲轴箱加工中效果显著。
四、冷却与装夹:延长寿命的隐形推手
冷却液浓度与喷射方向直接影响刀具寿命。铝合金CNC加工推荐使用乳化液浓度8%~10%,并采用大流量冲刷;钢件加工则需高压内冷(压力≥7MPa)。装夹方面,液压夹具与热缩刀柄可提高刚性,减少振动,使刀具寿命提升10%~20%。富兴旺在数控车床加工中采用热缩刀柄配合动平衡校正,有效抑制了高速旋转时的刀具颤振。
五、结语与行动号召
刀具选择与寿命管理是一项系统工程,需要从材料、几何、监控、冷却多维度协同优化。江门市富兴旺五金有限公司深耕摩托车配件与精密CNC定制十余年,拥有100余台CNC设备与成熟的刀具数据库,可为客户提供从图纸到成品的全流程解决方案。无论您需要铝合金CNC加工、数控车床加工还是复杂精密件定制,欢迎发送图纸至我们的业务邮箱,我们将于24小时内提供免费报价与工艺建议。选择江门CNC加工厂,选择富兴旺,让每一把刀具都创造最大价值。