为什么壁厚与结构设计决定CNC加工成败
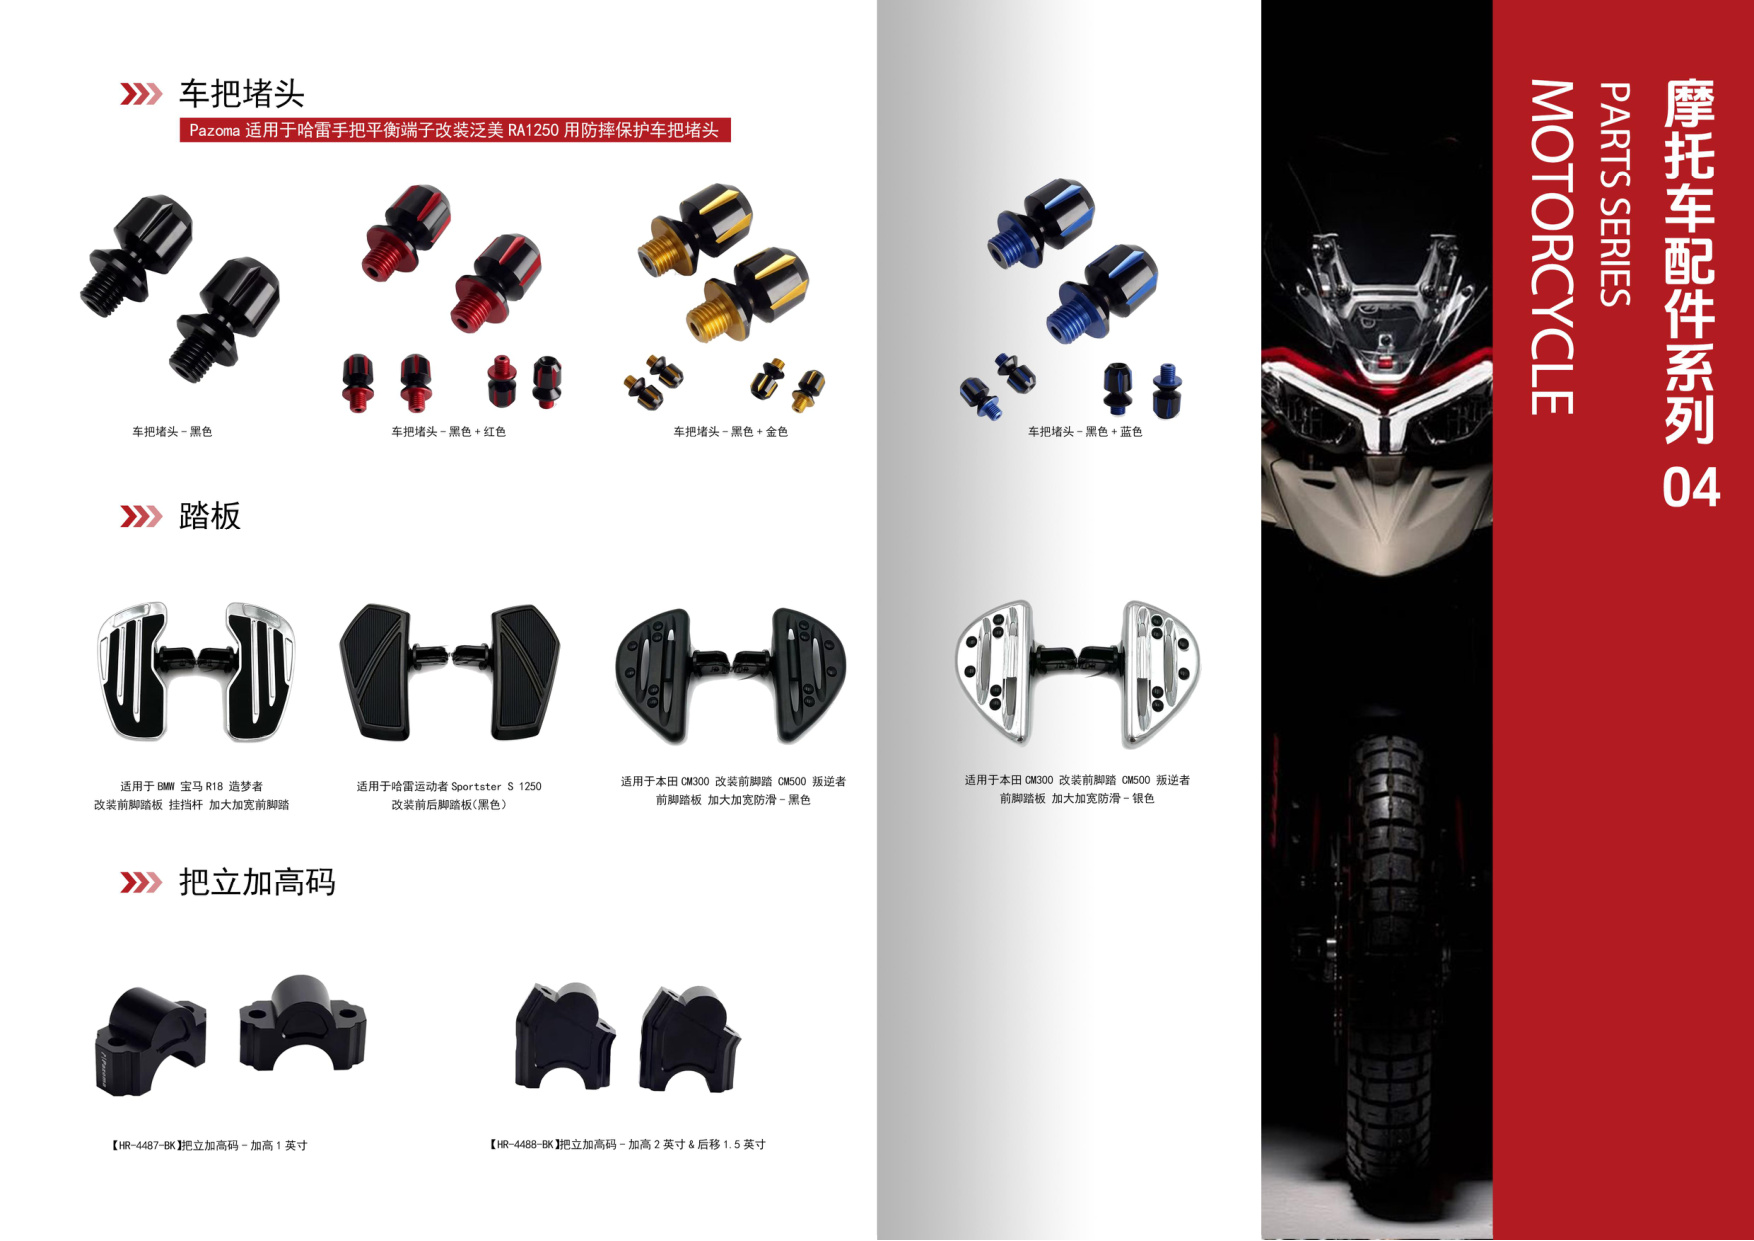
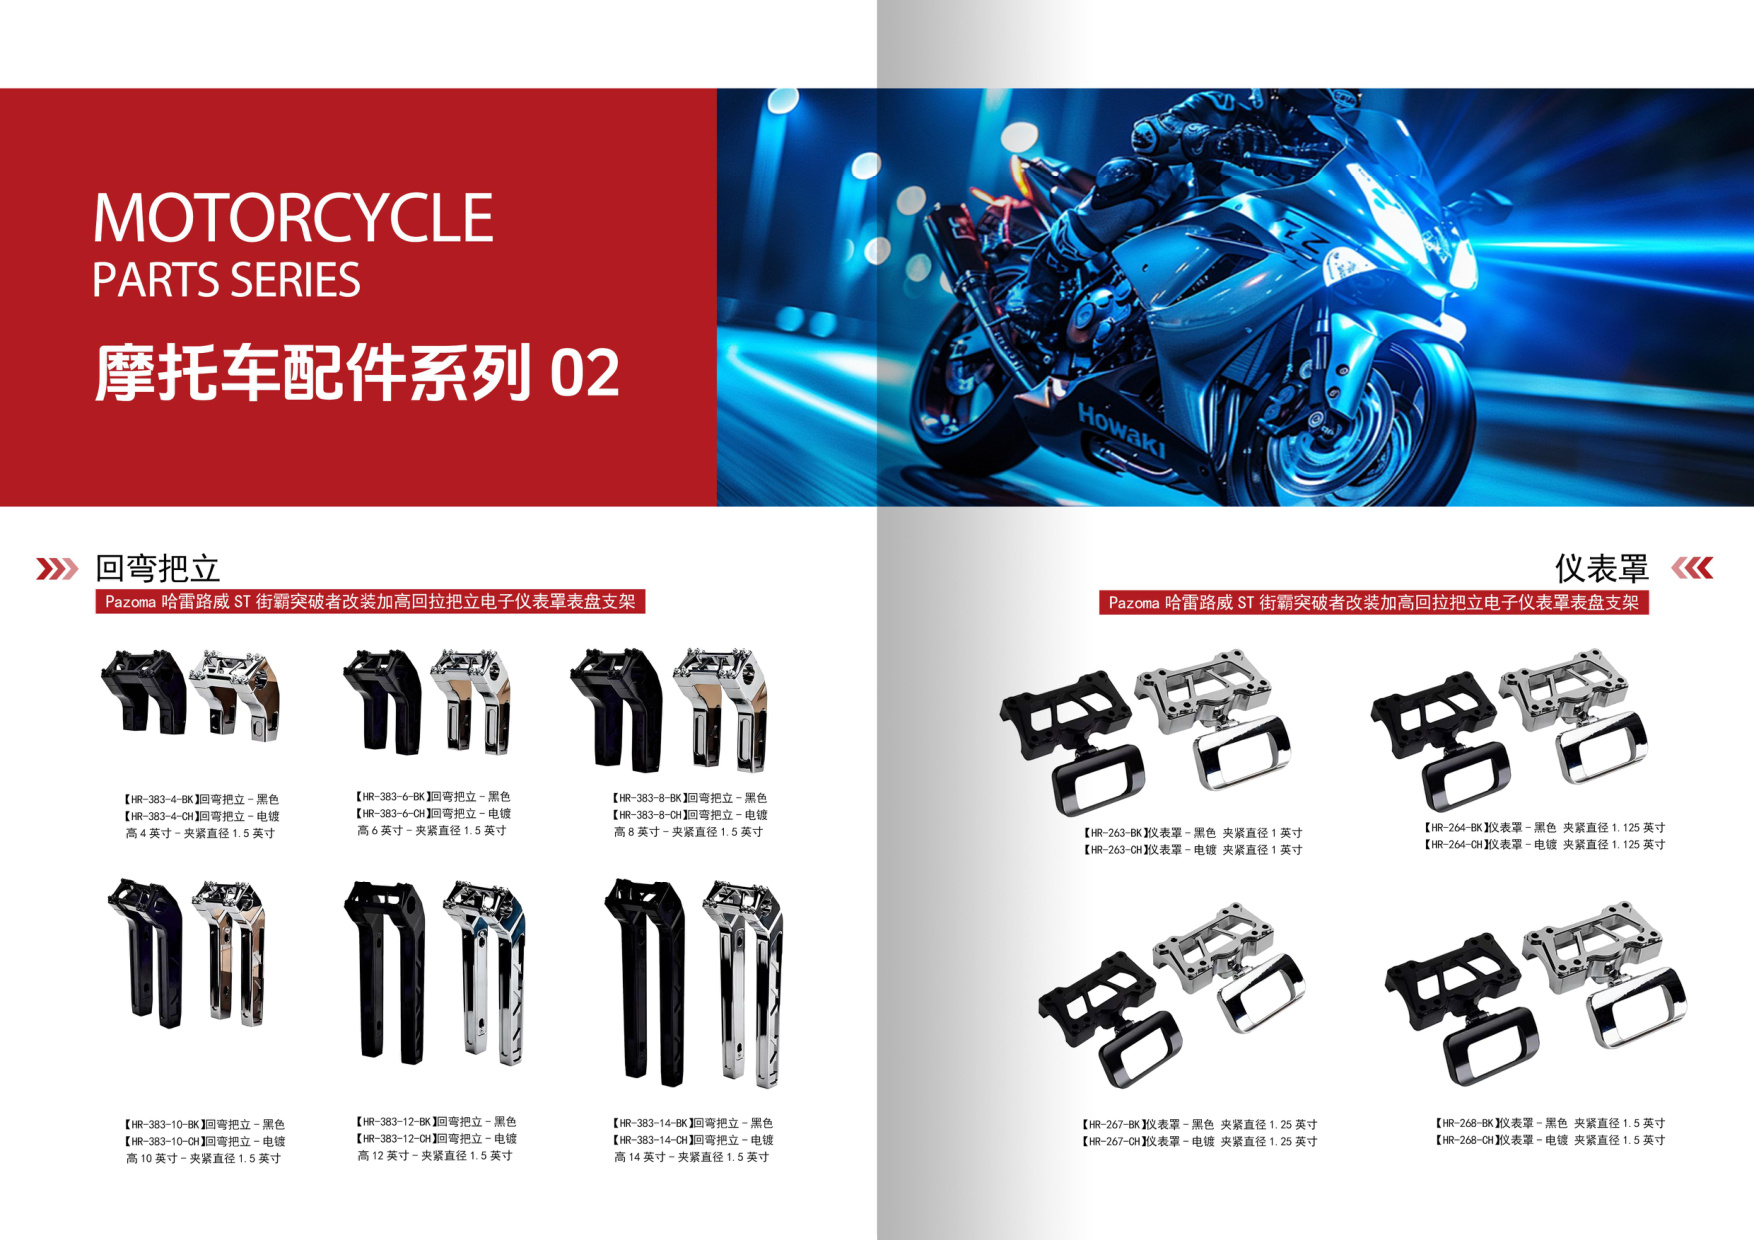
在精密CNC定制领域,许多质量问题并非源于机床精度或操作水平,而是设计阶段埋下的隐患。壁厚过薄导致装夹变形、切削振动引发振纹、尖角造成应力集中——这些问题一旦进入量产,轻则增加CNC加工工序与成本,重则整批零件报废。作为一家成立于2012年、拥有2000㎡厂房和100多台CNC设备的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件和铝合金CNC加工中反复验证了一个结论:优秀的设计能在同等设备条件下获得更高的尺寸稳定性与更低的单件成本。
壁厚设计的核心原则
1. 避免过薄壁厚,兼顾材料与工艺
薄壁零件在铣削和数控车床加工中极易因切削力产生让刀和振动,导致壁厚不均、表面粗糙度恶化。对于铝合金CNC加工,建议常规结构壁厚不低于0.8mm;若零件尺寸较大或需多次装夹,1.2~2.0mm更为稳妥。摩托车配件中常见的壳体、支架类零件,壁厚通常设计在1.5~3.0mm之间,既保证强度又控制重量。需要特别提醒:壁厚并非越厚越好,过厚会延长切削时间、增加材料去除量,反而推高CNC加工成本。
2. 保持壁厚均匀,减少突变
壁厚突变处是缩孔、变形和裂纹的高发区。设计时应尽量使相邻区域壁厚过渡平缓,厚度比控制在1:1.5以内。若功能要求必须存在厚薄差异,可在厚壁区域设置减重槽或凹坑,将材料“掏”成均匀结构。富兴旺在承接精密CNC定制订单时,常建议客户将厚壁部位的余量转化为加强筋,而非单纯增加壁厚。
3. 经济壁厚与加工方式匹配
不同工艺对壁厚的敏感度不同。数控车床加工回转体零件时,薄壁套筒类零件需考虑卡盘夹紧变形,建议壁厚不小于1.5mm并配合软爪或芯轴;而铝合金CNC加工中心上的板类零件,可通过真空吸盘或辅助支撑实现更薄壁厚。与江门CNC加工厂的技术人员提前沟通装夹方案,往往能突破“经验壁厚”的限制。
结构设计的五个实用建议
1. 合理布置加强筋
用加强筋替代增厚是轻量化设计的常用手段。筋厚一般取主壁厚的0.5~0.7倍,筋高不超过筋厚的3倍,筋间距控制在壁厚的8~10倍以内。摩托车配件中的安装支架采用十字或井字筋,可在不增加CNC加工余量的前提下显著提升刚性。
2. 圆角与倒角不可省略
内直角会在CNC加工中迫使刀具以极小半径切削,既降低效率又加速刀具磨损。设计时内圆角半径应不小于刀具半径(通常R1~R3),外圆角可适当放大。倒角则能去除毛刺、引导装配,建议统一标注C0.5或C1。富兴旺的编程团队发现,将大量尖角改为圆角后,精密CNC定制的单件加工时间平均可缩短8%~15%。
3. 减少深腔与窄槽
深腔和窄槽需要长径比大的刀具,刚性差、易让刀。若必须设计深腔,深度不宜超过刀具直径的4倍,并在腔底设置足够大的圆角。对于铝合金CNC加工,可考虑将深腔改为通槽加封盖结构,把难加工部位转移到易装夹的工序中。
4. 预留装夹与基准面
零件设计应提供平整的装夹面或工艺凸台,便于CNC加工时定位夹紧。批量摩托车配件建议设置统一的工艺基准,减少多次装夹带来的累积误差。富兴旺在报价阶段会评估装夹方案,必要时建议客户增加工艺凸台,量产后再切除,以平衡精度与效率。
5. 考虑材料与热处理影响
铝合金CNC加工变形较小,但薄壁件仍需注意切削热;钢件则需在粗加工后安排去应力退火。设计时应标注关键尺寸的公差与表面要求,避免全尺寸高精度导致不必要的数控车床加工工序。
从设计到量产:选择经验丰富的江门CNC加工厂
壁厚与结构设计没有放之四海而皆准的公式,需要结合材料、批量、装夹方式和设备能力综合判断。江门市富兴旺五金有限公司深耕CNC加工十余年,配备100多台CNC设备,在摩托车配件和精密CNC定制领域积累了丰富的工艺数据库,能够从图纸阶段为客户提供可制造性建议,帮助优化壁厚、筋位和圆角,从源头控制成本与质量。
欢迎发送图纸至富兴旺,获取免费报价与设计优化建议。我们的工程团队将在收到图纸后快速响应,为您提供专业的铝合金CNC加工与数控车床加工方案。