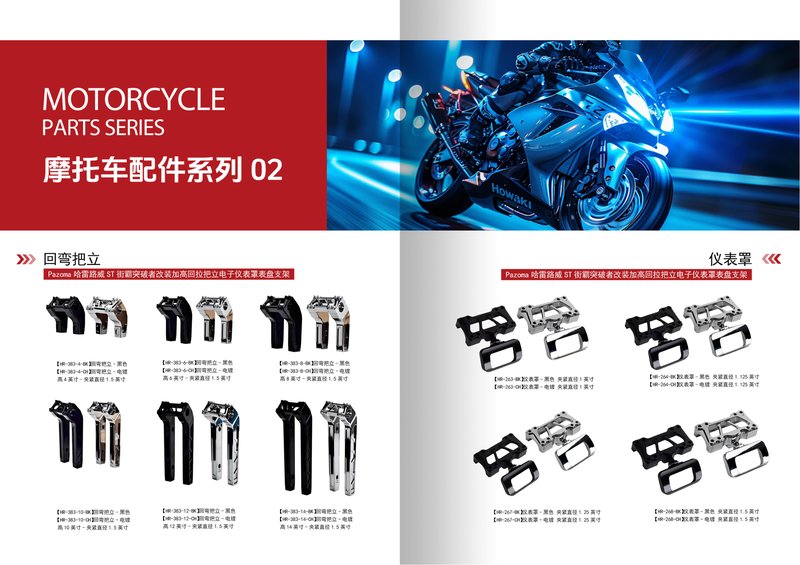
在CNC加工行业里,机床精度决定下限,夹具设计决定上限。江门市富兴旺五金有限公司自2012年成立以来,长期为摩托车配件与精密CNC定制客户提供加工服务,厂房面积2000㎡,拥有100余台CNC设备。在实际生产中我们发现,很多尺寸超差、表面振纹、批量一致性差的问题,根源并不在机床,而在夹具。本文结合一线经验,梳理加工中心夹具设计的关键要点,供采购与工艺人员参考。
一、夹具设计前必须确认的三件事
1. 定位基准与工序基准统一
夹具设计的起点是定位基准。对于精密CNC定制零件,应优先选择设计基准作为定位基准,减少基准不重合误差。摩托车配件中常见的箱体、支架类零件,若以毛坯面定位,需预留足够的余量并控制毛坯一致性,否则批量加工时尺寸波动明显。我们在江门CNC加工厂的日常工艺评审中,会先核对图纸公差链,再确定第一序与第二序的定位面,避免后续工序反复修基准。
2. 夹紧力方向与切削力方向的关系
夹紧力应尽量落在主要支承面内,并指向刚度较大的部位。铣削铝合金CNC加工薄壁件时,夹紧力方向若垂直于薄壁,极易产生弹性变形,松夹后回弹造成尺寸超差。经验做法是将夹紧点布置在加强筋或实体区域,必要时采用多点小力夹紧,配合辅助支撑。
3. 机床工作台与夹具接口的标准化
多品种小批量是CNC加工车间的常态。我们采用标准化底板加快速换装结构,使夹具在100余台设备之间具备一定的通用性,缩短换产时间。对于数控车床加工与加工中心衔接的零件,夹具接口统一按定位孔与销钉定位,重复装夹精度可控制在0.01mm以内。
二、常见夹具结构与适用场景
虎钳与软爪的合理使用
虎钳适合规则外形零件,但直接夹持毛坯面容易压伤已加工面。采用铝合金软爪现场镗削成型,可贴合零件轮廓,提升夹持稳定性。铝合金CNC加工中,软爪还能避免硬爪对阳极氧化面的划伤。
专用夹具与组合夹具的取舍
摩托车配件批量较大时,专用夹具一次装夹可完成多面加工,效率与一致性最好;打样或小批量阶段,组合夹具更经济。江门CNC加工厂在接单初期会根据批量与交期给出夹具方案建议,避免客户为小批量承担过高的工装成本。
真空吸盘与磁力夹具的边界
薄板类铝合金CNC加工零件适合真空吸盘,受力均匀、无夹痕,但对切削参数敏感,需控制切削深度与进给,防止工件位移。磁力夹具仅适用于导磁材料,在精密CNC定制中应用有限,需注意残磁对后续工序的影响。
三、铝合金CNC加工中的变形控制经验
铝合金刚性低、导热快,夹具设计要兼顾散热与变形。我们的做法包括:粗精加工分开,粗加工后松夹释放应力再精加工;夹具上设置让刀槽,避免刀具切削到夹具本体;对长条形零件增加中间辅助支撑,减少让刀与振纹。数控车床加工细长轴类摩托车配件时,采用跟刀架与中心架配合,控制径向跳动。
四、从夹具到工艺:批量一致性的保障
夹具只是系统的一环。我们会在首件确认时同步记录定位面磨损情况,建立夹具点检表;对批量精密CNC定制项目,定期复检定位销与支承面,防止因磨损导致尺寸漂移。配合在线测量与首末件对比,批量一致性可稳定控制在图纸要求范围内。
五、选择江门CNC加工厂的实用建议
采购方评估供应商时,不妨关注三点:是否具备夹具自主设计与制作能力、是否有同类摩托车配件的加工案例、是否能在报价阶段给出装夹方案。江门市富兴旺五金有限公司依托2000㎡厂房与100余台CNC设备,覆盖CNC加工、数控车床加工与铝合金CNC加工,可为客户提供从夹具设计到批量交付的一站式精密CNC定制服务。
行动号召:如果您正在寻找稳定的江门CNC加工厂,欢迎发送图纸与技术要求至我们,工程团队将评估夹具方案并提供免费报价,助力您的摩托车配件项目快速落地。