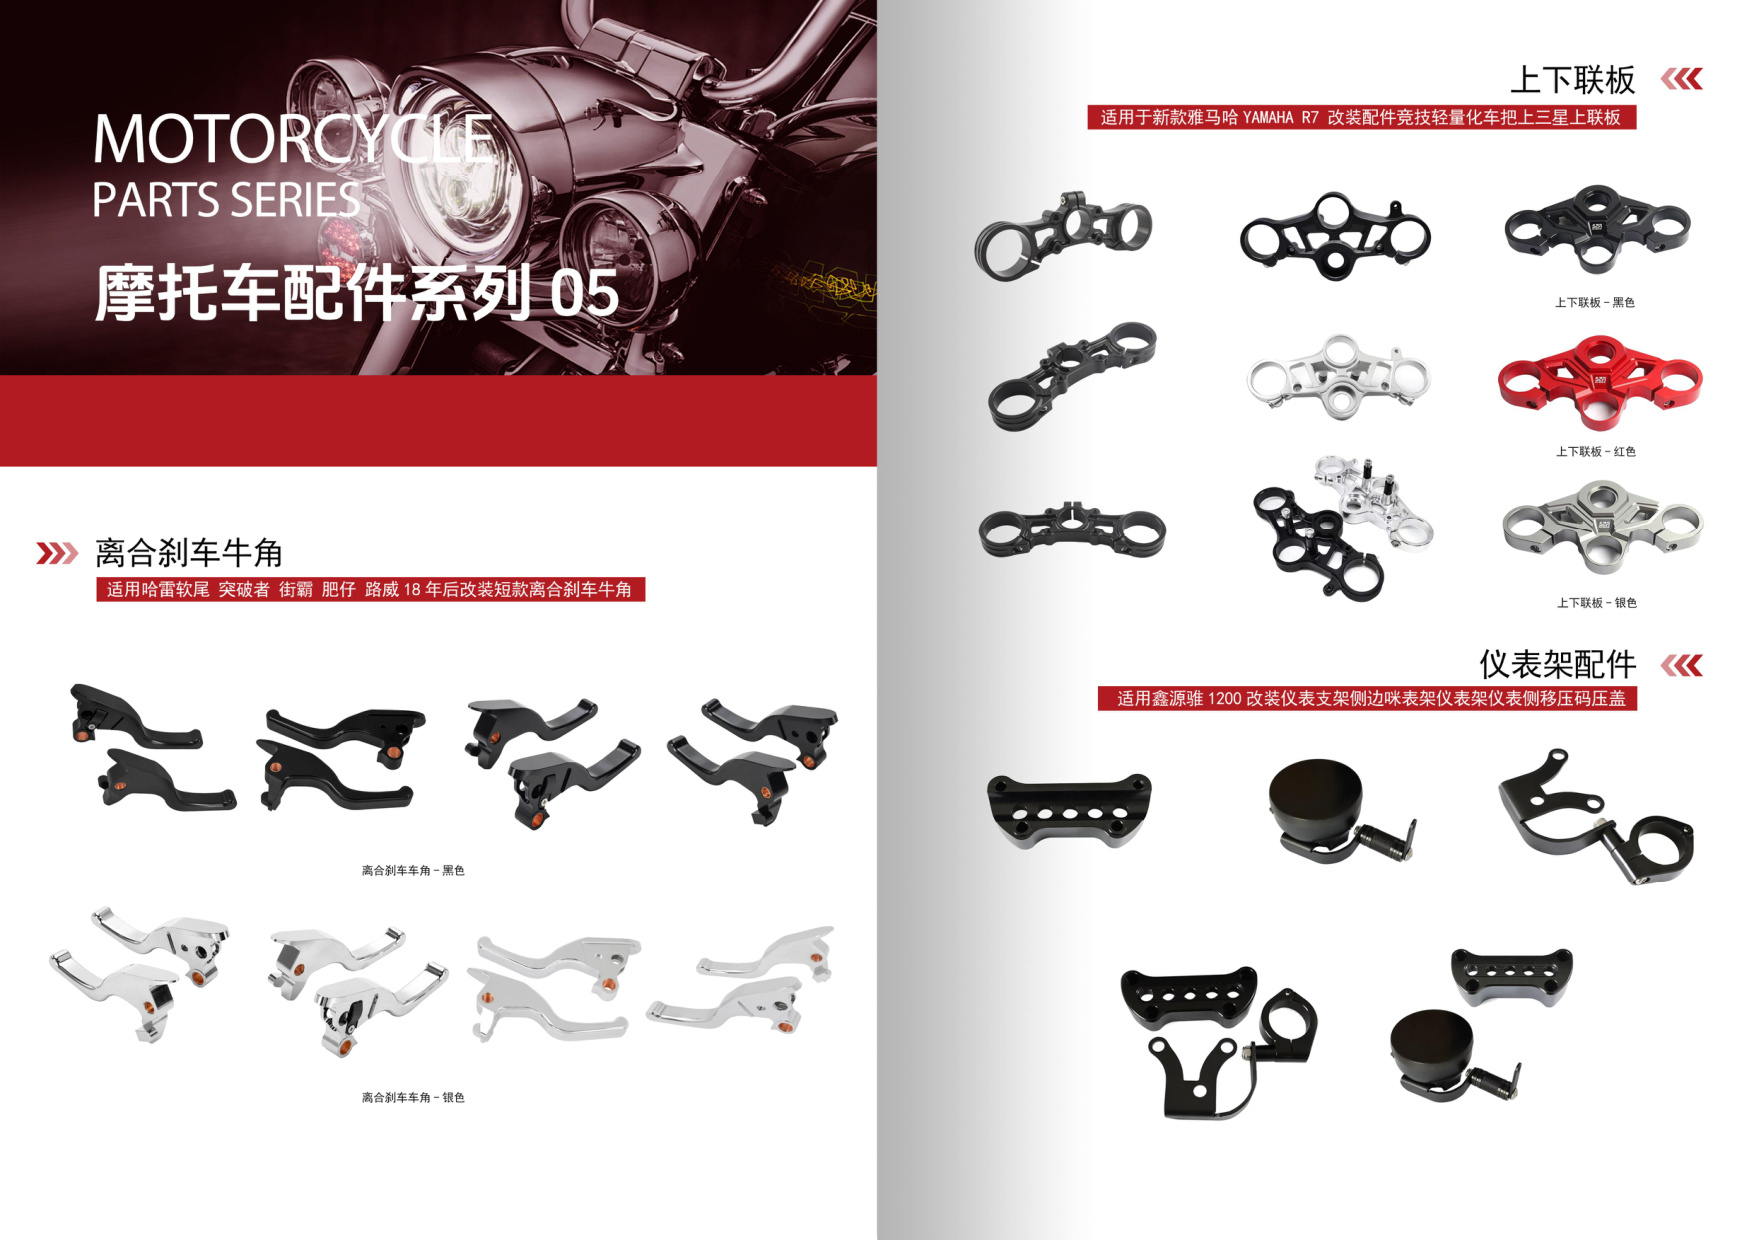
摩托车制动系统是行车安全的第一道防线,而刹车配件的加工精度直接决定了制动响应速度、耐久性与可靠性。从刹车卡钳到ABS齿圈,每一个微米级的偏差都可能引发制动跑偏、异响甚至失效。作为一家成立于2012年的江门CNC加工厂,江门市富兴旺五金有限公司深耕摩托车配件与精密CNC定制领域,拥有2000㎡厂房和100+台CNC设备,本文将从工程实践角度,系统解读摩托车刹车配件的加工精度要求。
一、摩托车刹车配件的核心精度指标
刹车配件种类繁多,但关键精度指标集中在尺寸公差、形位公差和表面粗糙度三个维度。
1. 尺寸公差:微米级控制
刹车卡钳活塞孔的直径公差通常要求控制在±0.01mm以内,否则会导致活塞卡滞或漏油。刹车盘安装面的厚度公差需≤0.05mm,否则引发制动抖动。ABS齿圈的齿槽宽度公差一般要求±0.02mm,以确保轮速信号稳定。这些要求远高于普通摩托车配件,必须依赖高精度CNC加工与数控车床加工来实现。
2. 形位公差:同轴度与垂直度是关键
刹车盘安装孔与盘面的垂直度需≤0.03mm,同轴度≤0.02mm;卡钳安装孔的位置度公差通常为±0.05mm。形位公差超标会导致刹车片偏磨、制动力不均,甚至刹车盘开裂。
3. 表面粗糙度:Ra0.8以下
活塞孔内壁粗糙度需达到Ra0.4~Ra0.8,以保障密封圈寿命;刹车盘摩擦面粗糙度需控制在Ra1.6以内,兼顾摩擦系数与排屑性能。铝合金CNC加工时,刀具路径与切削参数直接决定表面质量。
二、不同刹车配件的具体精度要求
1. 刹车卡钳
卡钳本体通常采用铝合金CNC加工,要求:活塞孔圆柱度≤0.015mm;油道孔无毛刺,交叉孔处需倒角;安装螺纹孔符合6H精度。精密CNC定制时还需考虑热变形补偿。
2. 刹车盘
刹车盘多为不锈钢或铸铁,数控车床加工后需保证:盘面跳动≤0.05mm;厚度差≤0.01mm;动平衡量≤20g·cm。高精度刹车盘还需进行去应力处理。
3. ABS齿圈
齿圈齿数通常为32~48齿,齿槽宽度公差±0.02mm,齿顶圆径向跳动≤0.05mm。任何毛刺或铁屑都会干扰传感器信号,因此CNC加工后需增加去毛刺工序。
4. 刹车摇臂与拉杆
销孔公差H7,同轴度≤0.03mm;表面热处理后硬度需达HRC40以上,同时保持尺寸稳定。
三、CNC加工如何保障刹车配件精度
要稳定达到上述精度,普通加工设备难以胜任。江门市富兴旺五金采用以下措施:
设备保障:100+台高精度CNC加工中心与数控车床,重复定位精度≤0.005mm,可批量加工公差±0.01mm的摩托车配件。
工艺优化:针对铝合金CNC加工,采用金刚石涂层刀具与高速切削,减少积屑瘤;针对刹车盘,采用一次装夹完成多面加工,避免二次装夹误差。
检测控制:配备三坐标测量机、气动量仪和粗糙度仪,实现首件全检、巡检与终检。每批次保留检测报告,确保可追溯。
环境管理:恒温车间(20±2℃)减少热变形对精密CNC定制的影响。
四、选择江门CNC加工厂的优势
江门地处珠三角,摩托车配件产业链成熟。富兴旺五金自2012年成立以来,专注摩托车配件与精密CNC定制,服务多家整车厂与改装品牌。2000㎡厂房可快速响应中小批量订单,100+台CNC设备保障交期。无论是铝合金CNC加工刹车卡钳,还是数控车床加工刹车盘,我们均能提供符合图纸精度的产品。
常见材料覆盖6061、7075铝合金、304不锈钢、45#钢等,表面处理可配套阳极氧化、电泳、镀锌等。
结论
摩托车刹车配件的加工精度是制动安全的基石。从±0.01mm的尺寸公差到Ra0.4的表面粗糙度,每一处细节都考验着CNC加工厂的技术实力。江门市富兴旺五金有限公司以100+台CNC设备、13年行业经验,为您提供可靠的摩托车配件与精密CNC定制服务。
欢迎发送图纸至我们的邮箱或在线咨询,获取免费报价与技术评估。让我们用精度守护每一次骑行安全。