在CNC加工领域,公差是图纸上最核心的语言之一。它决定了零件能否装配、能否正常工作,也直接影响加工成本与周期。然而,很多客户在发图纸时,要么把公差标得过松导致零件无法使用,要么盲目追求高精度让成本翻倍。那么,CNC加工公差到底怎么定义才合理?江门市富兴旺五金有限公司自2012年成立以来,服务过大量摩托车配件和精密CNC定制项目,积累了一些实战经验,今天就来聊聊这个话题。
一、公差不是越紧越好,先问功能需求
公差的本质是允许的尺寸变动范围。定义公差的第一步,不是看机床能做到多少,而是问这个尺寸在装配中起什么作用。比如摩托车配件中的发动机安装孔,如果孔距公差过大,会导致装配困难甚至应力集中;但如果是外观件上的装饰孔,公差稍微松一点完全不影响使用。我们常遇到客户拿着一个非配合尺寸要求±0.01mm,这其实是用高成本换来了无意义的精度。
关键配合尺寸要严控,非配合尺寸可放宽
合理的做法是:区分关键尺寸和一般尺寸。关键尺寸(如轴承位、密封槽、齿轮啮合面)必须严格定义公差,通常根据配合性质选择H7/g6、H7/h6等;一般尺寸(如倒角、非安装孔、外形轮廓)可以放宽到±0.1mm甚至±0.2mm。在精密CNC定制中,我们会建议客户先明确哪些是功能尺寸,再逐一设定。
二、考虑加工能力:数控车床加工与CNC铣削的经济精度
不同的加工方式,经济精度不同。以江门CNC加工厂常见的设备为例,数控车床加工外圆尺寸的经济公差通常在±0.02mm以内,精车可达±0.01mm;CNC铣削的平面度和孔位精度一般在±0.02~±0.05mm。如果要求±0.005mm,就需要上磨床或慢走丝,成本会成倍增加。铝合金CNC加工因为材料较软、热膨胀系数大,公差控制比钢件更难,通常经济公差在±0.03mm左右。
别忽视装夹与刀具磨损的影响
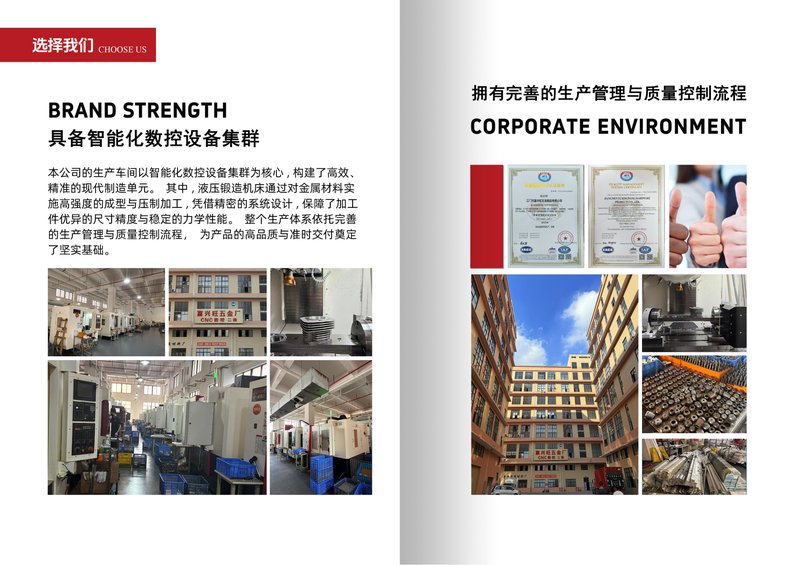
即使机床本身精度足够,装夹变形、刀具磨损、切削热也会吃掉公差。比如薄壁铝合金零件,夹紧力稍大就会变形,松开工件后尺寸超差。有经验的工厂会通过优化夹具、分粗精加工、使用测头在线检测来保证一致性。富兴旺五金拥有100+台CNC设备,在批量加工摩托车配件时,我们会根据零件特征推荐合理的公差带,而不是一味答应客户的所有要求。
三、成本平衡:公差每收紧一级,成本可能翻倍
公差与成本呈指数关系。从±0.1mm收紧到±0.05mm,可能只需调整切削参数;但从±0.02mm收紧到±0.01mm,就需要增加检测频次、更换高精度刀具、甚至增加研磨工序。对于铝合金CNC加工,如果公差严于±0.01mm,废品率会明显上升。因此,我们建议客户在定义公差时做一个简单评估:这个尺寸超差后,是报废、返修还是可接受?如果可接受,就适当放宽。
用统计公差代替极端公差
对于批量零件,可以采用统计公差分析。比如一个装配体有多个零件累积误差,不需要每个零件都做到极限精度,而是根据装配要求分配公差。这样既能保证功能,又能降低整体成本。我们曾为一家摩托车配件客户优化公差链,将三个零件的公差从±0.02mm放宽到±0.05mm,装配合格率反而从92%提升到98%,单件成本下降30%。
四、材料与表面处理对公差的影响
不同材料在加工后的尺寸稳定性不同。铝合金CNC加工后容易因内应力释放而变形,建议在精加工前安排去应力工序。不锈钢加工硬化倾向大,刀具磨损快,公差容易漂移。表面处理如阳极氧化、电镀会改变尺寸,通常氧化层厚度5-15μm,如果公差要求±0.01mm,就必须提前预留余量。这些细节在定义公差时都要考虑进去,否则图纸再完美,成品也难合格。
五、给图纸标注公差的实用建议
1. 只标注关键尺寸的公差,一般尺寸用未注公差标准(如GB/T 1804-m)。
2. 避免封闭尺寸链,防止公差累积。
3. 对于孔轴配合,优先选用基孔制或基轴制,方便刀具和量具标准化。
4. 在图纸上注明基准,特别是位置公差,没有基准的形位公差无法测量。
5. 与加工厂沟通,了解其设备能力和常规公差范围。江门CNC加工厂富兴旺五金在收到图纸后,会免费做DFM分析,指出公差过严或标注不清的地方,帮助客户优化。
总之,合理的CNC加工公差是功能、成本、加工能力三者的平衡。定义得太松影响使用,太紧则浪费金钱。如果您手头有摩托车配件或精密CNC定制项目,不确定公差怎么标,欢迎把图纸发送给我们。江门市富兴旺五金有限公司拥有2000㎡厂房、100+台CNC设备,专注铝合金CNC加工、数控车床加工十余年,可为您提供免费的工艺分析和报价。立即联系我们,获取专业建议和 competitive 报价!