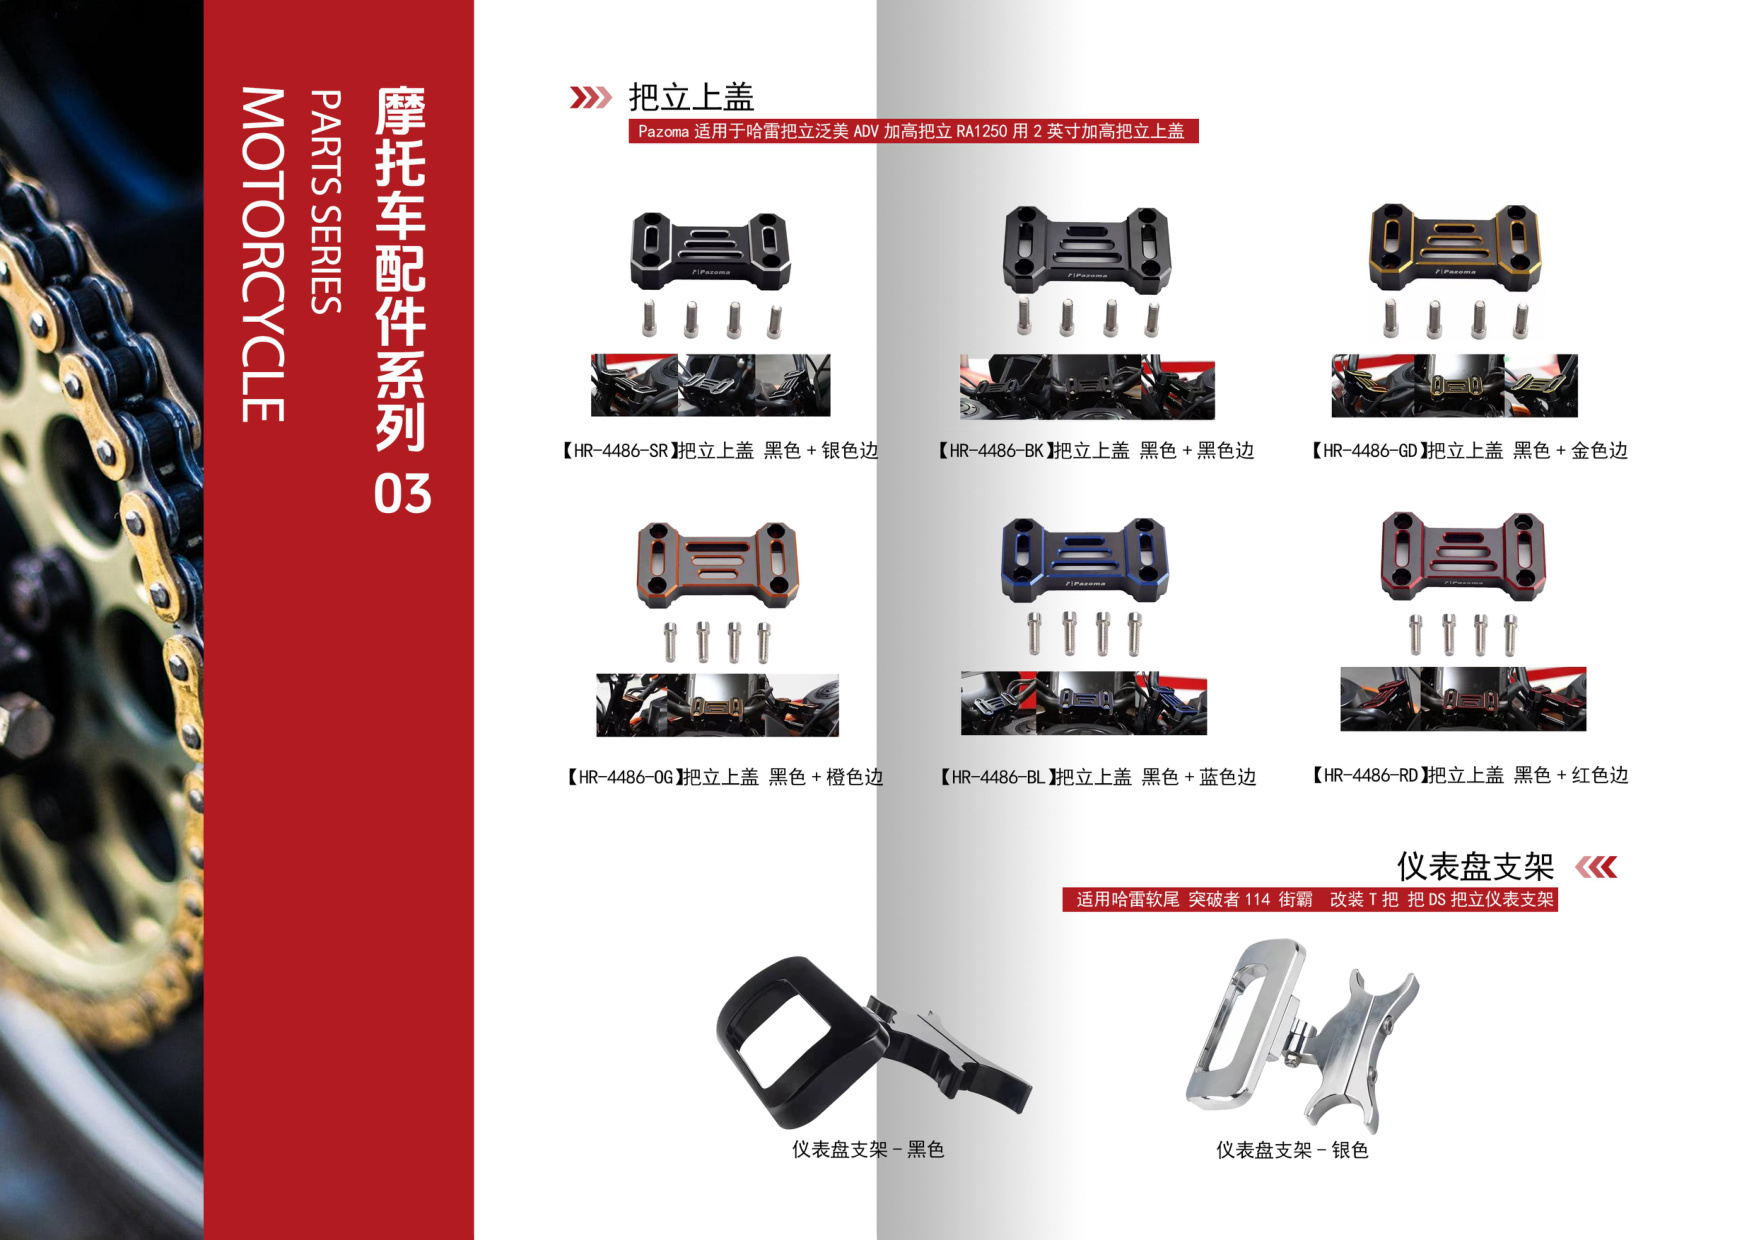
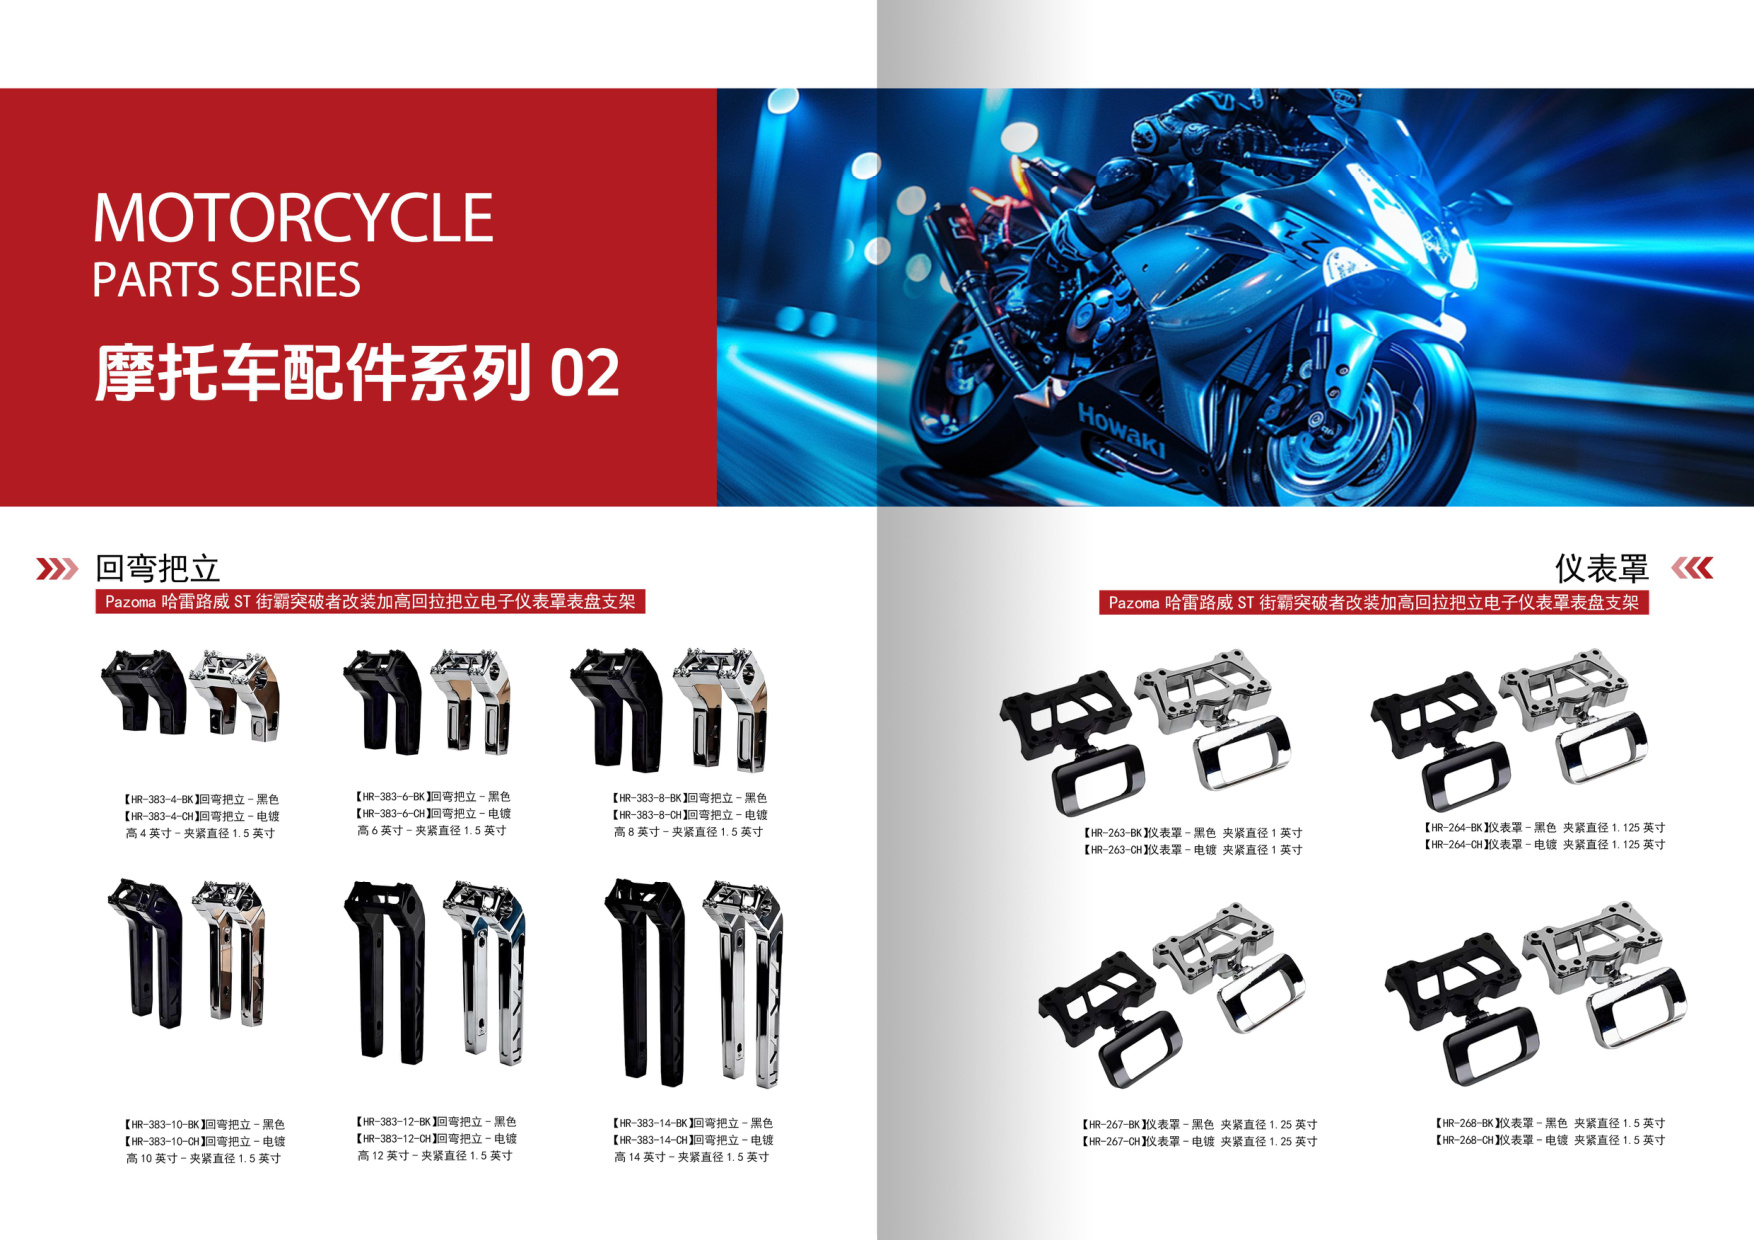
在精密制造领域,CNC加工后的零件表面往往残留细微毛刺与刀纹,这些瑕疵不仅影响外观,更可能导致装配干涉、降低疲劳强度,甚至引发安全隐患。对于摩托车配件、铝合金CNC加工等高要求场景,去毛刺与抛光已成为不可或缺的后处理工序。作为一家成立于2012年的江门CNC加工厂,江门市富兴旺五金有限公司凭借2000㎡厂房与100+台CNC设备,在精密CNC定制领域积累了丰富的去毛刺与抛光经验。本文将系统解析这两大工艺,帮助您提升零件品质与生产效率。
一、毛刺从何而来?为何必须去除?
在数控车床加工、铣削、钻削等过程中,刀具与材料的塑性变形会导致边缘材料撕裂或挤压,形成毛刺。毛刺的危害不容小觑:
- 装配失效:毛刺脱落可能卡入运动副,导致摩托车配件卡滞或磨损。
- 应力集中:毛刺根部易成为裂纹源,降低零件疲劳寿命。
- 腐蚀风险:毛刺区域易积聚水分与污染物,加速铝合金CNC加工件的氧化。
- 外观不良:影响产品档次,尤其对消费级精密CNC定制零件而言。
因此,去毛刺并非简单的“清理”,而是关乎功能与可靠性的关键工序。
二、主流去毛刺工艺对比与选择
根据零件结构、批量与精度要求,去毛刺方法可分为以下几类:
1. 手工去毛刺
使用锉刀、砂纸、油石或刮刀人工修整。优点是灵活、成本低,适合复杂内腔或小批量生产;缺点是效率低、一致性差,依赖工人经验。对于高精度摩托车配件,手工去毛刺常作为辅助手段。
2. 机械去毛刺
包括振动研磨、离心滚抛、刷削等。振动研磨适用于大批量小零件,可同时完成倒角与抛光;离心滚抛效率更高,但可能损伤薄壁件。在江门CNC加工厂中,振动研磨是铝合金CNC加工件的常用选择。
3. 电解去毛刺(ECD)
利用电化学溶解原理,将工件接阳极,工具接阴极,电解液流经毛刺部位实现选择性去除。优点是不产生二次毛刺、适合内交叉孔,但需专用工装,对电解液环保处理要求高。
4. 热力去毛刺(TEM)
在密闭腔内充入氢氧混合气体并点燃,瞬间高温(约3000℃)使毛刺燃烧气化。适用于复杂结构、多孔零件,但设备投资大,且可能影响零件表面硬度。
5. 高压水去毛刺
利用高压水射流(可达3000bar)冲击毛刺,环保且无热影响,适合铝合金CNC加工件。但对深孔或盲孔效果有限。
选择何种工艺,需综合考量零件材质、结构、批量、精度及成本。富兴旺五金在精密CNC定制中,常采用“机械去毛刺+手工精修”组合方案,兼顾效率与品质。
三、抛光工艺:从去毛刺到镜面效果
抛光旨在降低表面粗糙度,获得光亮或镜面效果。常见方法有:
1. 机械抛光
使用砂带、抛光轮、研磨膏逐级打磨。对于铝合金CNC加工件,通常从400#砂纸开始,逐级至2000#,再配合钻石膏抛光。注意控制压力与转速,避免过热导致材料软化或变形。
2. 化学抛光
将工件浸入化学溶液,通过选择性溶解微观凸起实现整平。适合复杂形状,但溶液寿命短、污染大,需严格管控。
3. 电解抛光
在电解液中以工件为阳极,通过电化学溶解去除微观尖峰。可显著提高耐腐蚀性,常用于医疗与食品机械零件。对摩托车配件中的铝合金件,电解抛光能获得均匀亮泽表面。
4. 振动抛光
将工件与抛光磨块、抛光液一同放入振动光饰机,通过高频振动实现去毛刺与抛光一体化。适合中小型零件批量处理,是江门CNC加工厂提升效率的常用手段。
四、铝合金CNC加工去毛刺抛光的特殊要点
铝合金材质软、导热快、易粘刀,去毛刺与抛光时需注意:
- 避免过切:铝合金毛刺较软,手工去毛刺时用力过猛易造成圆角过大或尺寸超差。
- 防止嵌入:抛光磨料可能嵌入铝基体,后续阳极氧化时形成黑点。建议使用专用铝抛光液。
- 控制温度:机械抛光产热易使铝件变形,需间歇操作并冷却。
- 清洗彻底:抛光后必须超声波清洗,去除残留研磨膏与铝屑。
富兴旺五金在铝合金CNC加工中,严格执行“去毛刺→清洗→抛光→再清洗→检验”流程,确保每一件精密CNC定制零件满足图纸要求。
五、如何评估去毛刺与抛光质量?
常用检测手段包括:
- 目视与放大镜:检查边缘是否光滑、有无残留毛刺。
- 粗糙度仪:量化表面Ra值,镜面抛光通常要求Ra≤0.05μm。
- 金相显微镜:观察毛刺根部是否完全去除。
- 盐雾试验:评估抛光后耐腐蚀性是否达标。
对于摩托车配件等安全件,还需进行疲劳测试与装配验证。
六、结语与行动号召
去毛刺与抛光虽属后处理工序,却直接决定CNC加工零件的最终品质。选择经验丰富的江门CNC加工厂,能帮助您从源头优化工艺,减少返工与废品。江门市富兴旺五金有限公司专注精密CNC定制与摩托车配件生产,拥有100+台CNC设备与成熟的后处理产线,可为您提供从数控车床加工到铝合金CNC加工的一站式解决方案。
欢迎发送您的图纸或样品,我们将免费为您评估并报价。让我们用专业工艺,为您的产品增值。