在制造业一线,图纸是工程师与CNC加工车间之间的“共同语言”。一张标注清晰的2D图纸或3D模型,直接决定零件能否被准确制造。然而,不少刚入行的工程师面对密密麻麻的线条、符号和公差框时,常感到无从下手。本文从实战角度出发,系统讲解CNC加工图纸的阅读方法,帮助您快速抓住关键信息,减少沟通成本,提升精密CNC定制项目的成功率。
一、先看标题栏与技术要求:图纸的“身份证”
打开图纸,不要急着看图形,先读标题栏和技术要求。标题栏通常包含零件名称、图号、材料、比例、版本号等信息。例如摩托车配件中的“刹车支架”,材料标注为6061-T6,这意味着后续需要采用铝合金CNC加工工艺,并注意切削参数与变形控制。技术要求则写明未注公差、去毛刺、表面处理等通用规则。很多工程师忽略这一块,导致加工出来的零件与预期不符。在江门CNC加工厂的日常接单中,我们经常遇到图纸未注明未注公差等级的情况,这时需要主动与设计方确认,避免批量报废。
二、看懂视图与投影:建立三维空间感
1. 主视图、俯视图、左视图的对应关系
第一角投影和第三角投影是两种常见标准,国内多用第一角法。主视图反映零件主要形状特征,俯视图和左视图遵循“长对正、高平齐、宽相等”的规律。建议用铅笔在草稿纸上画出简易轴测图,帮助建立空间想象。对于复杂零件,可结合3D模型辅助理解。
2. 剖视图与局部放大图
剖视图用于表达内部结构,如油道、螺纹孔深度。局部放大图则标明细小特征,比如摩托车配件中的卡簧槽尺寸。阅读时注意剖面线的方向和间距,不同零件剖面线不同。若图纸同时提供3D模型,务必对比2D与3D的一致性,防止版本错位。
三、尺寸与公差:CNC加工精度的核心
1. 基本尺寸与极限偏差
尺寸标注分为线性尺寸、直径、半径、角度等。关键配合尺寸会标注上下偏差,例如Φ20+0.021/0。工程师需判断哪些尺寸需要数控车床加工保证,哪些可由铣削完成。对于铝合金CNC加工,热膨胀系数较大,测量时需注意温度补偿。
2. 形位公差:位置、方向、形状
形位公差框格包含公差符号、数值和基准。常见符号如平面度、垂直度、同轴度、位置度。以摩托车配件中的轮毂为例,同轴度要求通常较严,若超差会导致装配异响。阅读时先找基准,再看被测要素,最后理解公差带形状。与CNC加工厂沟通时,明确哪些形位公差需要三次元检测,以便安排工艺路线。
3. 表面粗糙度与热处理
表面粗糙度符号标注在轮廓线或延长线上,Ra值越小,加工成本越高。铝合金CNC加工中,Ra1.6较为常见,Ra0.8则需要精铣或抛光。热处理要求如淬火、调质,会影响加工顺序,通常安排在粗加工之后、精加工之前。
四、从图纸到成品:工程师的沟通清单
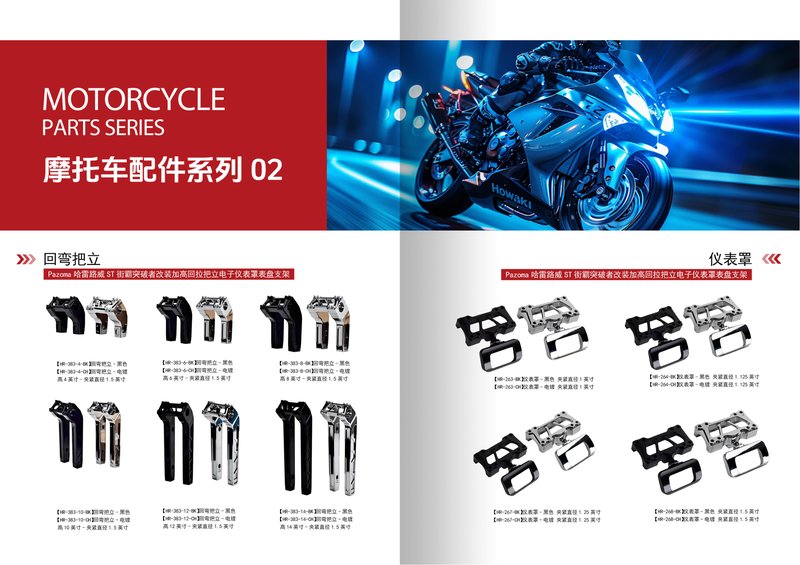
读完图纸后,建议整理一份沟通清单发给CNC加工厂,包括:材料牌号与状态、关键尺寸与公差、形位公差要求、表面处理与粗糙度、批量与交期、是否需要首件检测报告。以江门市富兴旺五金有限公司为例,我们拥有2000㎡厂房和100+台CNC设备,覆盖数控车床加工、铝合金CNC加工及精密CNC定制,服务过大量摩托车配件项目。工程师在发送图纸时,若能附带3D模型和明确的公差要求,可大幅缩短报价与打样周期。另外,对于未注公差,建议采用GB/T 1804-m级,这是多数江门CNC加工厂的默认标准。
五、常见读图误区与避坑建议
误区一:只看尺寸不看基准。基准不统一会导致累积误差。误区二:忽略螺纹标注。M6-6H与M6-6g代表不同公差带,选错会影响装配。误区三:把英制尺寸当公制。图纸若标注英寸,需换算并确认。误区四:忽视去毛刺与倒角要求。摩托车配件中,锐边可能造成安全隐患。建议工程师在图纸上直接标注倒角尺寸和去毛刺等级,减少口头沟通。
六、结语:让图纸成为合作的加速器
看懂CNC加工图纸,不仅是技术能力,更是协作效率的体现。从标题栏到形位公差,每一步都影响最终零件的质量与成本。如果您正在寻找可靠的精密CNC定制伙伴,欢迎联系江门市富兴旺五金有限公司。我们专注摩托车配件与铝合金CNC加工,拥有100+台CNC设备,支持数控车床加工与多轴铣削。请将您的图纸发送给我们,即可获得免费的工艺评估与报价。让我们用专业读懂您的设计,用精度成就您的产品。