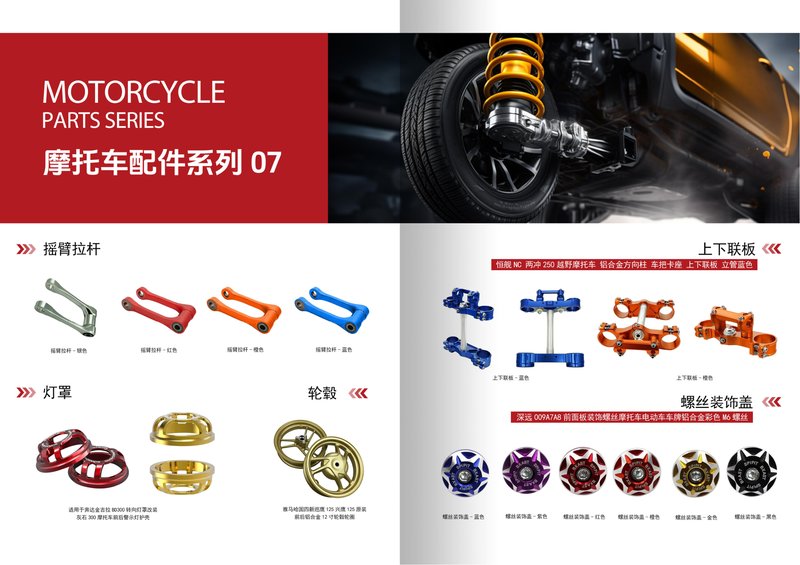
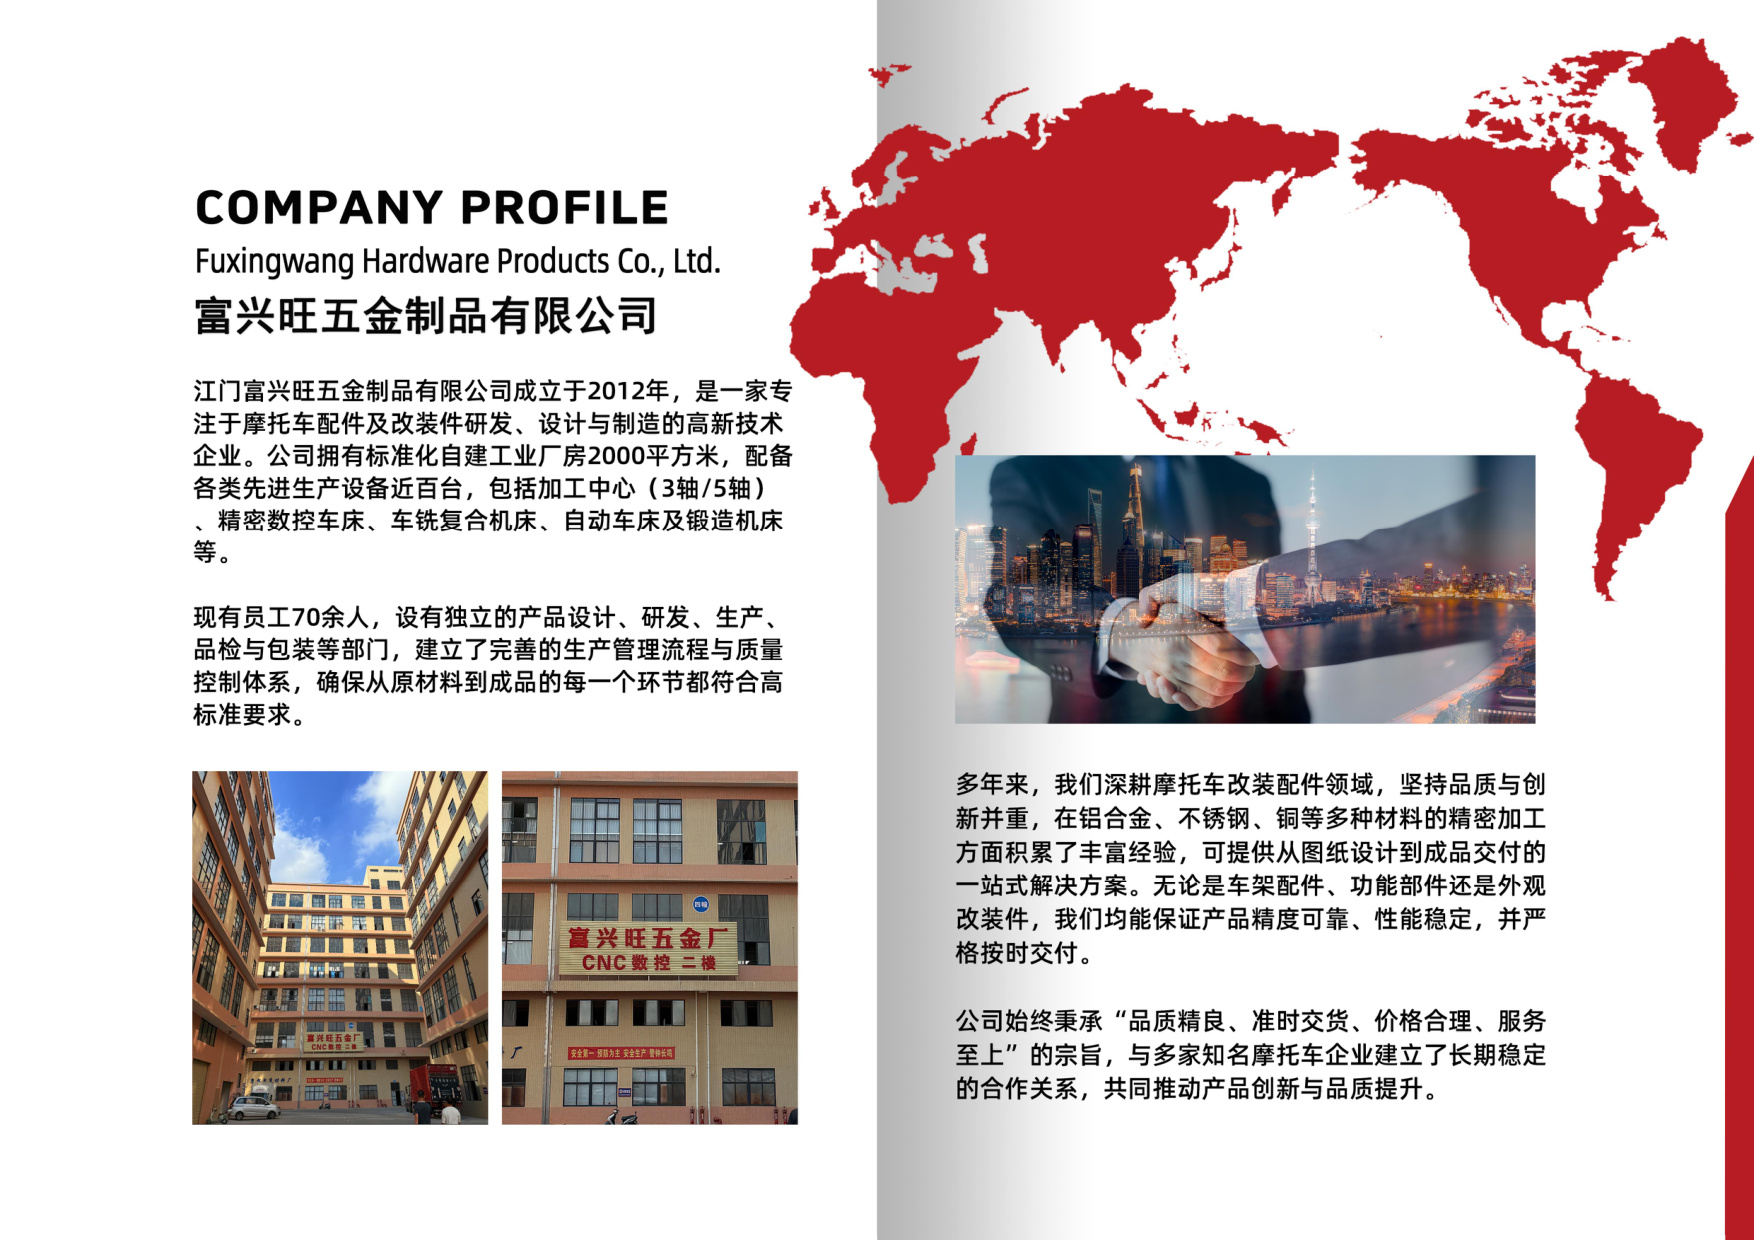
在精密制造领域,毛刺与表面瑕疵是影响零件性能与寿命的关键因素。对于摩托车配件、汽车零部件以及各类精密CNC定制产品而言,去毛刺与抛光不仅是外观要求,更直接关系到装配精度、耐磨性和安全性。作为一家拥有100+台CNC设备、2000㎡厂房的江门CNC加工厂,江门市富兴旺五金有限公司自2012年成立以来,深耕摩托车配件与CNC精密定制加工,积累了丰富的去毛刺与抛光工艺经验。本文将系统讲解精密零件去毛刺与抛光的核心工艺,帮助您了解如何通过CNC加工提升产品品质。
为什么去毛刺与抛光在CNC加工中至关重要?
在数控车床加工和铝合金CNC加工过程中,刀具切削、材料塑性变形以及切屑分离都会在零件边缘产生微小毛刺。这些毛刺虽然尺寸小,却可能引发一系列问题:
- 装配干涉:毛刺会导致零件无法顺利装入配合孔或轴,影响装配效率。
- 应力集中:毛刺根部易产生应力集中,降低零件疲劳强度,对摩托车配件等动态负载零件尤为危险。
- 磨损与划伤:毛刺脱落可能划伤配合表面,加速磨损。
- 影响外观与清洁度:对于精密CNC定制产品,表面光洁度直接影响客户验收。
因此,去毛刺与抛光并非可有可无的附属工序,而是精密CNC定制中不可或缺的质量控制环节。
常见去毛刺工艺及其适用场景
1. 手工去毛刺
手工去毛刺是最传统的方式,使用锉刀、砂纸、油石或刮刀对边缘进行修整。其优点是灵活、成本低,适合小批量、复杂形状的零件。但缺点是效率低、一致性差,对操作人员经验要求高。在江门CNC加工厂中,手工去毛刺常用于修复其他工艺难以触及的交叉孔或内腔。
2. 机械去毛刺
机械去毛刺包括砂带磨削、刷光、振动研磨、离心研磨等。其中振动研磨和离心研磨适合大批量小型零件,如摩托车配件中的铝制接头、衬套等。通过磨料与零件的相对运动,可同时完成去毛刺和倒圆角。对于铝合金CNC加工零件,需控制研磨时间与磨料粒度,避免过度切削影响尺寸精度。
3. 热能去毛刺(TEM)
热能去毛刺利用氢气与氧气混合燃烧产生的高温瞬间(约3000℃)将毛刺氧化烧除。该方法适用于复杂内腔、交叉孔及难以触及的部位,效率高且一致性好。但设备投资大,且对零件材质和尺寸有一定限制,常用于精密CNC定制中的不锈钢、碳钢零件。
4. 电解去毛刺
电解去毛刺通过电解作用溶解毛刺,特别适合硬质合金、不锈钢等难加工材料。其优点是表面无残余应力、不改变金相组织,但电解液处理需符合环保要求。在数控车床加工后的精密零件中,电解去毛刺可有效处理微小毛刺。
抛光工艺:从粗抛到镜面
抛光旨在降低表面粗糙度,获得光亮或镜面效果。根据零件材质与要求,常用工艺包括:
机械抛光
使用抛光轮、砂带、研磨膏等对表面进行逐级打磨。对于铝合金CNC加工零件,通常先经400#砂纸粗抛,再逐步过渡到800#、1200#,最后用羊毛轮配合抛光膏获得镜面。机械抛光效率高,但易产生粉尘,需配备除尘设备。
化学抛光
化学抛光通过酸性或碱性溶液对表面进行选择性溶解,使微观凸起处优先溶解,从而整平表面。适合复杂形状零件,如摩托车配件中的化油器壳体。但溶液成分需严格控制,避免过腐蚀。
电解抛光
电解抛光结合了电化学与机械抛光优点,可获得高光洁度且不产生表面变形层。常用于精密CNC定制中的医疗、食品机械零件。对于江门CNC加工厂而言,电解抛光可显著提升产品附加值。
振动抛光
振动抛光使用高频振动带动磨料与零件摩擦,适合大批量小零件。可同时实现去毛刺与抛光,但需根据零件材质选择磨料形状与尺寸。
富兴旺五金的去毛刺与抛光实践
作为一家专业的江门CNC加工厂,江门市富兴旺五金有限公司在摩托车配件与精密CNC定制领域,建立了完整的去毛刺与抛光工艺链。我们拥有100+台CNC设备,包括数控车床、加工中心,可加工铝合金、不锈钢、铜等多种材料。针对不同零件,我们采用组合工艺:
- 对于铝合金CNC加工零件,先通过振动研磨去除大毛刺,再手工精修关键边缘,最后机械抛光获得亮面。
- 对于复杂内腔的摩托车配件,采用热能去毛刺确保清洁度。
- 对于高精度精密CNC定制零件,采用电解抛光保证尺寸不受影响。
我们深知,去毛刺与抛光工艺的选择直接影响零件性能和成本。因此,每一批零件都会根据图纸要求、材质和批量,制定个性化的工艺方案。我们的质检团队使用粗糙度仪、投影仪等设备,确保每个零件符合客户标准。
结语:欢迎发送图纸获取免费报价
精密零件的去毛刺与抛光,是衡量CNC加工厂技术实力的重要指标。江门市富兴旺五金有限公司凭借12年经验、2000㎡厂房和100+台CNC设备,为全球客户提供高品质摩托车配件与精密CNC定制服务。无论您需要数控车床加工、铝合金CNC加工,还是复杂的去毛刺抛光方案,我们都欢迎您发送图纸,我们将免费为您报价并提供工艺建议。立即联系我们,让您的零件更精密、更耐用。