为什么精密螺纹加工是CNC加工中的“细节魔鬼”?
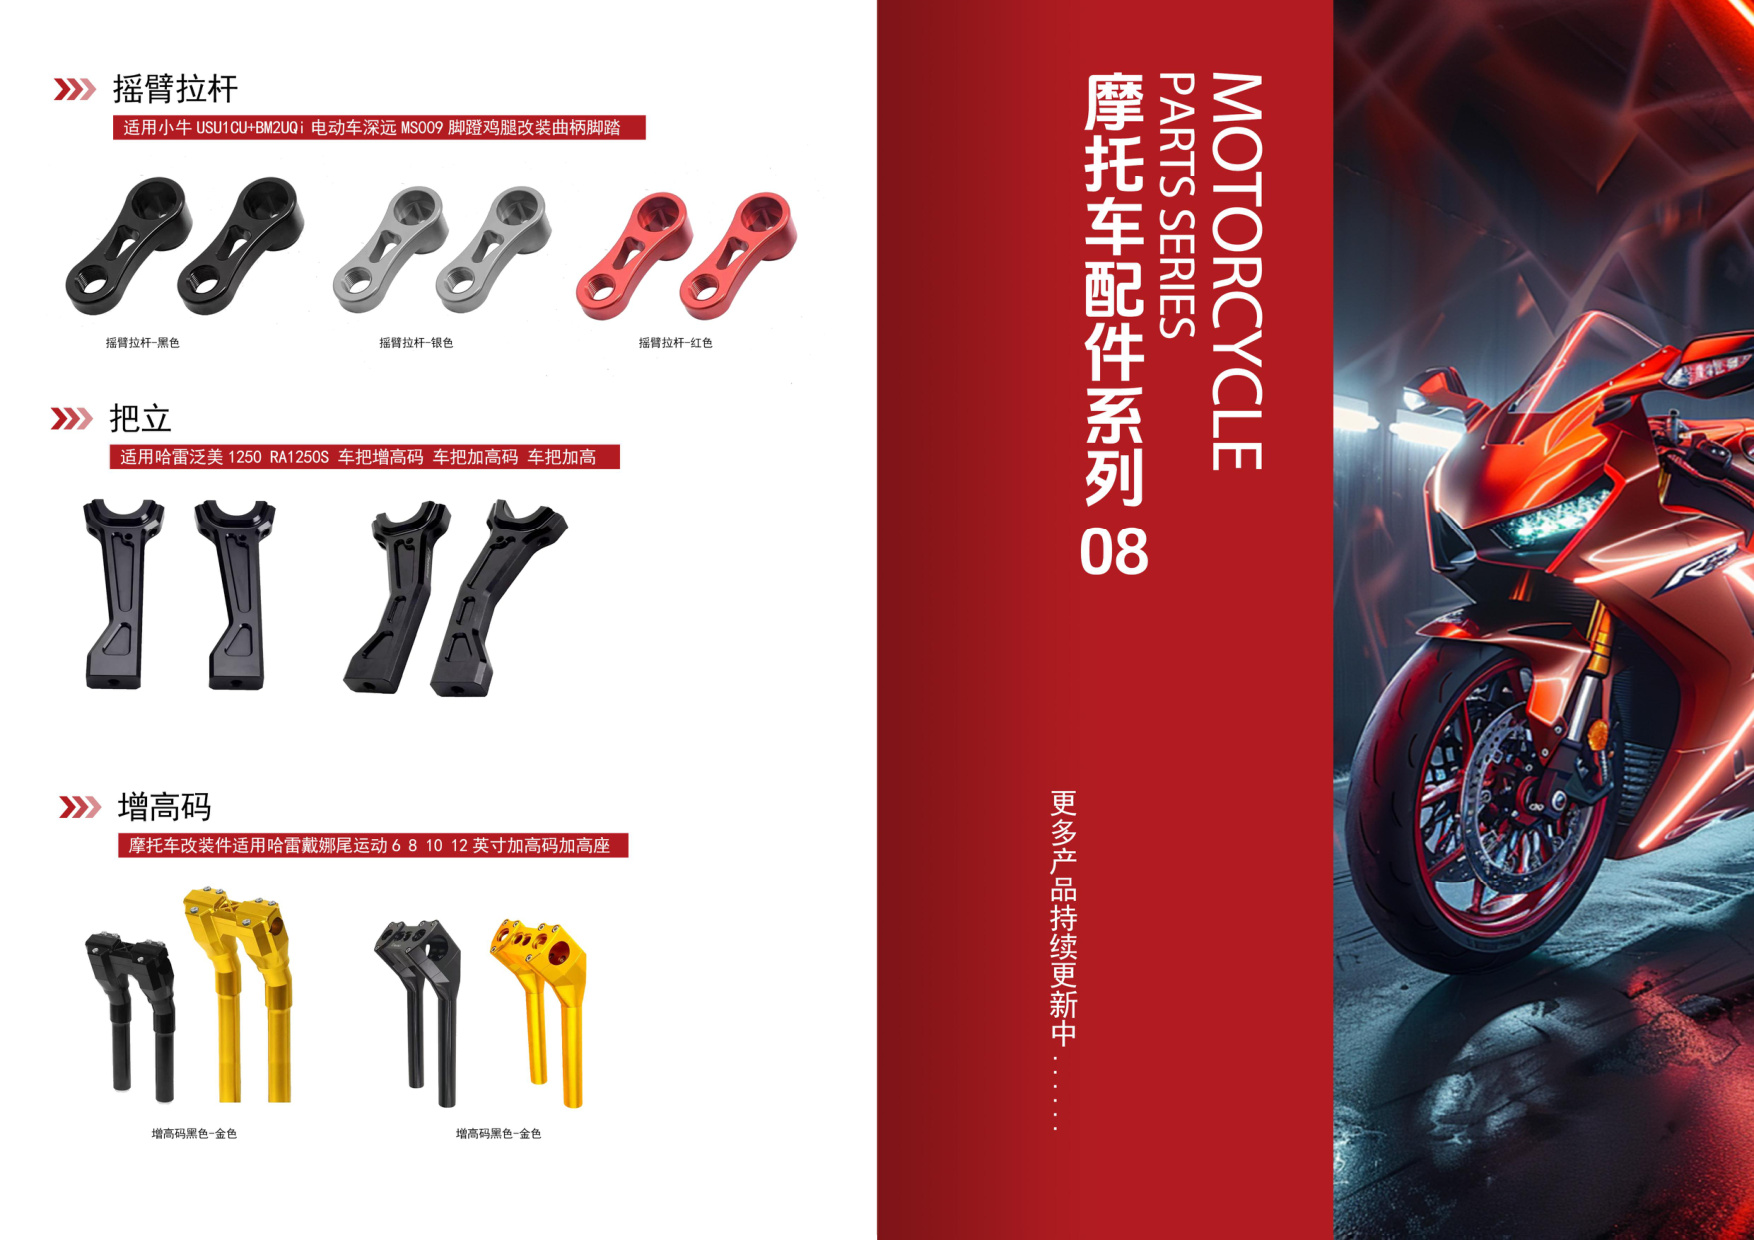
在CNC加工领域,螺纹加工看似简单,实则是对设备精度、刀具状态与工艺参数的综合考验。尤其是摩托车配件中大量使用的螺栓孔、油管接头、刹车系统连接螺纹,一旦牙型不完整、中径超差或表面粗糙度不达标,轻则导致装配困难,重则引发漏油、松动等安全隐患。作为一家成立于2012年、深耕精密CNC定制与数控车床加工的江门CNC加工厂,江门市富兴旺五金有限公司在长期生产摩托车配件和铝合金CNC加工零件的过程中,积累了不少螺纹加工的实战经验。本文就从刀具、参数、冷却、检测等维度,系统梳理精密螺纹加工的注意事项。
一、刀具选择与安装:螺纹质量的根基
1. 根据材料与螺纹类型选刀
加工铝合金、不锈钢、碳钢等不同材料时,螺纹刀具的材质与几何角度差异明显。铝合金CNC加工推荐使用锋利的无涂层或类金刚石涂层丝锥/螺纹铣刀,减少积屑瘤;而不锈钢则更适合含钼高速钢或硬质合金涂层刀具,以抵抗加工硬化。对于高精度、大螺距的螺纹,螺纹铣刀比丝锥更具优势,可通过螺旋插补实现高精度中径控制,且一把刀可加工多种规格,适合精密CNC定制中的小批量多品种场景。
2. 刀具跳动与装夹刚性
丝锥或螺纹铣刀的径向跳动应控制在0.02mm以内。跳动过大会导致牙型偏斜、中径超差甚至断刀。在数控车床加工外螺纹时,刀杆伸出长度应尽量短,避免振动;在加工中心攻丝时,建议使用柔性攻丝刀柄或同步攻丝刀柄,确保主轴转速与进给严格同步。江门富兴旺五金在100+台CNC设备上均执行严格的刀具装夹标准,从源头保障螺纹一致性。
二、转速、进给与切削参数:平衡效率与质量
1. 攻丝转速与进给匹配
攻丝时,进给量必须等于螺距,否则会导致乱牙或丝锥折断。例如M6×1.0的螺纹,主轴每转进给必须为1.0mm。转速选择上,铝合金可达到800-1500rpm,不锈钢则建议300-600rpm,并配合足够的切削液。对于数控车床加工螺纹,采用G32/G92/G76指令时,需根据材料硬度调整每刀切深,通常第一刀切深0.2-0.3mm,后续递减,避免刀尖过载。
2. 螺纹铣削的进给策略
螺纹铣削通常采用螺旋插补,进给速度可高于攻丝,且切屑更易排出。但需注意每齿进给量不宜过大,否则会加剧刀具磨损。在精密CNC定制中,我们常通过试切法确定最佳参数,兼顾表面粗糙度与加工效率。
三、冷却与排屑:容易被忽视的关键环节
螺纹加工属于半封闭或封闭切削,排屑不畅极易导致丝锥崩刃或螺纹表面拉伤。对于铝合金CNC加工,推荐使用高压内冷或大流量水溶性切削液,及时冲走切屑;对于不锈钢和碳钢,可使用含极压添加剂的切削油。在数控车床加工内螺纹时,可在程序里加入退刀时的暂停,让切屑充分排出。江门CNC加工厂在实际生产中,会针对不同摩托车配件的螺纹孔位置,设计专用的冷却喷嘴角度,确保冷却液直达切削区。
四、螺纹检测与常见问题对策
1. 检测工具与标准
精密螺纹需使用螺纹塞规、环规或螺纹千分尺检测中径、螺距和牙型角。对于关键安全件,如摩托车刹车油管接头,还应进行通止规全检。我司配备数显螺纹千分尺与影像测量仪,可对精密CNC定制螺纹进行100%抽检或全检。
2. 常见缺陷与解决方案
牙型不完整:多为底孔直径偏小或丝锥磨损,应检查底孔尺寸并更换刀具。
螺纹表面粗糙:提高切削液浓度、降低进给或更换更高精度的螺纹铣刀。
中径超差:调整刀具补偿或更换高精度丝锥,同时检查机床重复定位精度。
断丝锥:降低转速、改善排屑、使用柔性攻丝夹头。
五、为什么选择江门富兴旺五金做精密螺纹加工?
江门市富兴旺五金有限公司自2012年成立以来,专注精密CNC定制、摩托车配件及铝合金CNC加工,拥有2000㎡标准厂房和100+台CNC设备,涵盖数控车床、加工中心、走心机等。我们不仅提供螺纹加工服务,更从图纸审核、工艺设计到批量生产全程把控,确保每一颗螺纹都符合图纸与装配要求。无论是小批量打样还是大批量生产,我们都能以稳定的品质和交期,成为您可靠的江门CNC加工厂合作伙伴。
立即发送图纸,获取免费报价
如果您正在寻找专业的CNC加工供应商,或对精密螺纹加工有任何疑问,欢迎联系江门市富兴旺五金有限公司。请将您的图纸、材料、数量及精度要求发送给我们,我们的工程团队将在24小时内为您提供免费报价与加工建议。选择富兴旺,让精密螺纹不再是难题。