不锈钢零件为什么难加工?从材料特性说起
不锈钢因耐腐蚀、强度高,被广泛用于摩托车配件、食品机械、医疗器械等领域。但在CNC加工中,它常被列为“难切削材料”。江门市富兴旺五金有限公司自2012年成立以来,在2000㎡厂房内配备100+台CNC设备,承接了大量不锈钢精密CNC定制订单,积累了不少实战经验。
不锈钢的加工难点主要来自三方面:
1. 加工硬化严重
不锈钢在切削过程中,表层会因塑性变形而硬化,导致后续切削阻力增大。刀具在硬化层上反复摩擦,磨损速度远高于普通碳钢。若进给量过小,刀具一直在硬化层“蹭”,反而加剧磨损。
2. 导热性差,热量集中
不锈钢导热系数约为碳钢的1/3,切削热难以通过切屑和工件快速散出,大量热量积聚在刀刃和工件表面,容易造成刀具红硬性下降、工件热变形,影响尺寸精度。
3. 切屑粘刀与积屑瘤
不锈钢韧性大,切削时易产生积屑瘤,导致表面粗糙度变差,甚至出现撕裂、毛刺。尤其在数控车床加工细长轴类不锈钢零件时,这个问题更为突出。
不锈钢CNC加工中的四大具体难点
难点一:刀具磨损快,换刀频繁
加工不锈钢时,刀具寿命可能只有加工铝合金的1/5到1/10。频繁换刀不仅增加成本,还影响批量生产的一致性。我们通常选用含钴高速钢、细晶粒硬质合金或金属陶瓷刀具,并配合涂层(如TiAlN、AlCrN)来提升耐磨性。对于铝合金CNC加工中常用的高速钢刀具,直接拿来加工不锈钢往往很快失效。
难点二:工件易变形,精度难控
不锈钢薄壁件、细长件在切削力、夹紧力和切削热共同作用下,极易变形。例如摩托车配件中的不锈钢衬套、连接件,壁厚仅1-2mm,若装夹不当,圆度可能超差0.05mm以上。对策包括:使用专用软爪、轴向压紧代替径向夹紧、对称去余量、粗精加工分开并充分冷却。
难点三:表面质量不稳定
不锈钢加工表面容易出现划伤、拉毛、白层等缺陷。白层硬度高且脆,会降低零件疲劳寿命。要获得稳定的Ra0.8以内表面,需控制切削速度(通常80-120m/min)、进给量(0.05-0.15mm/r)和刀具刃口质量。作为江门CNC加工厂,我们会在首件试制时用粗糙度仪和显微镜确认表面状态。
难点四:断屑与排屑困难
不锈钢切屑韧而长,容易缠绕刀具和工件,划伤已加工表面,甚至引发刀具崩刃。解决方法是优化断屑槽形状、采用高压内冷、调整进给量使切屑折断。在精密CNC定制中,我们常通过试切确定最佳断屑参数。
摩托车配件不锈钢加工的特殊要求
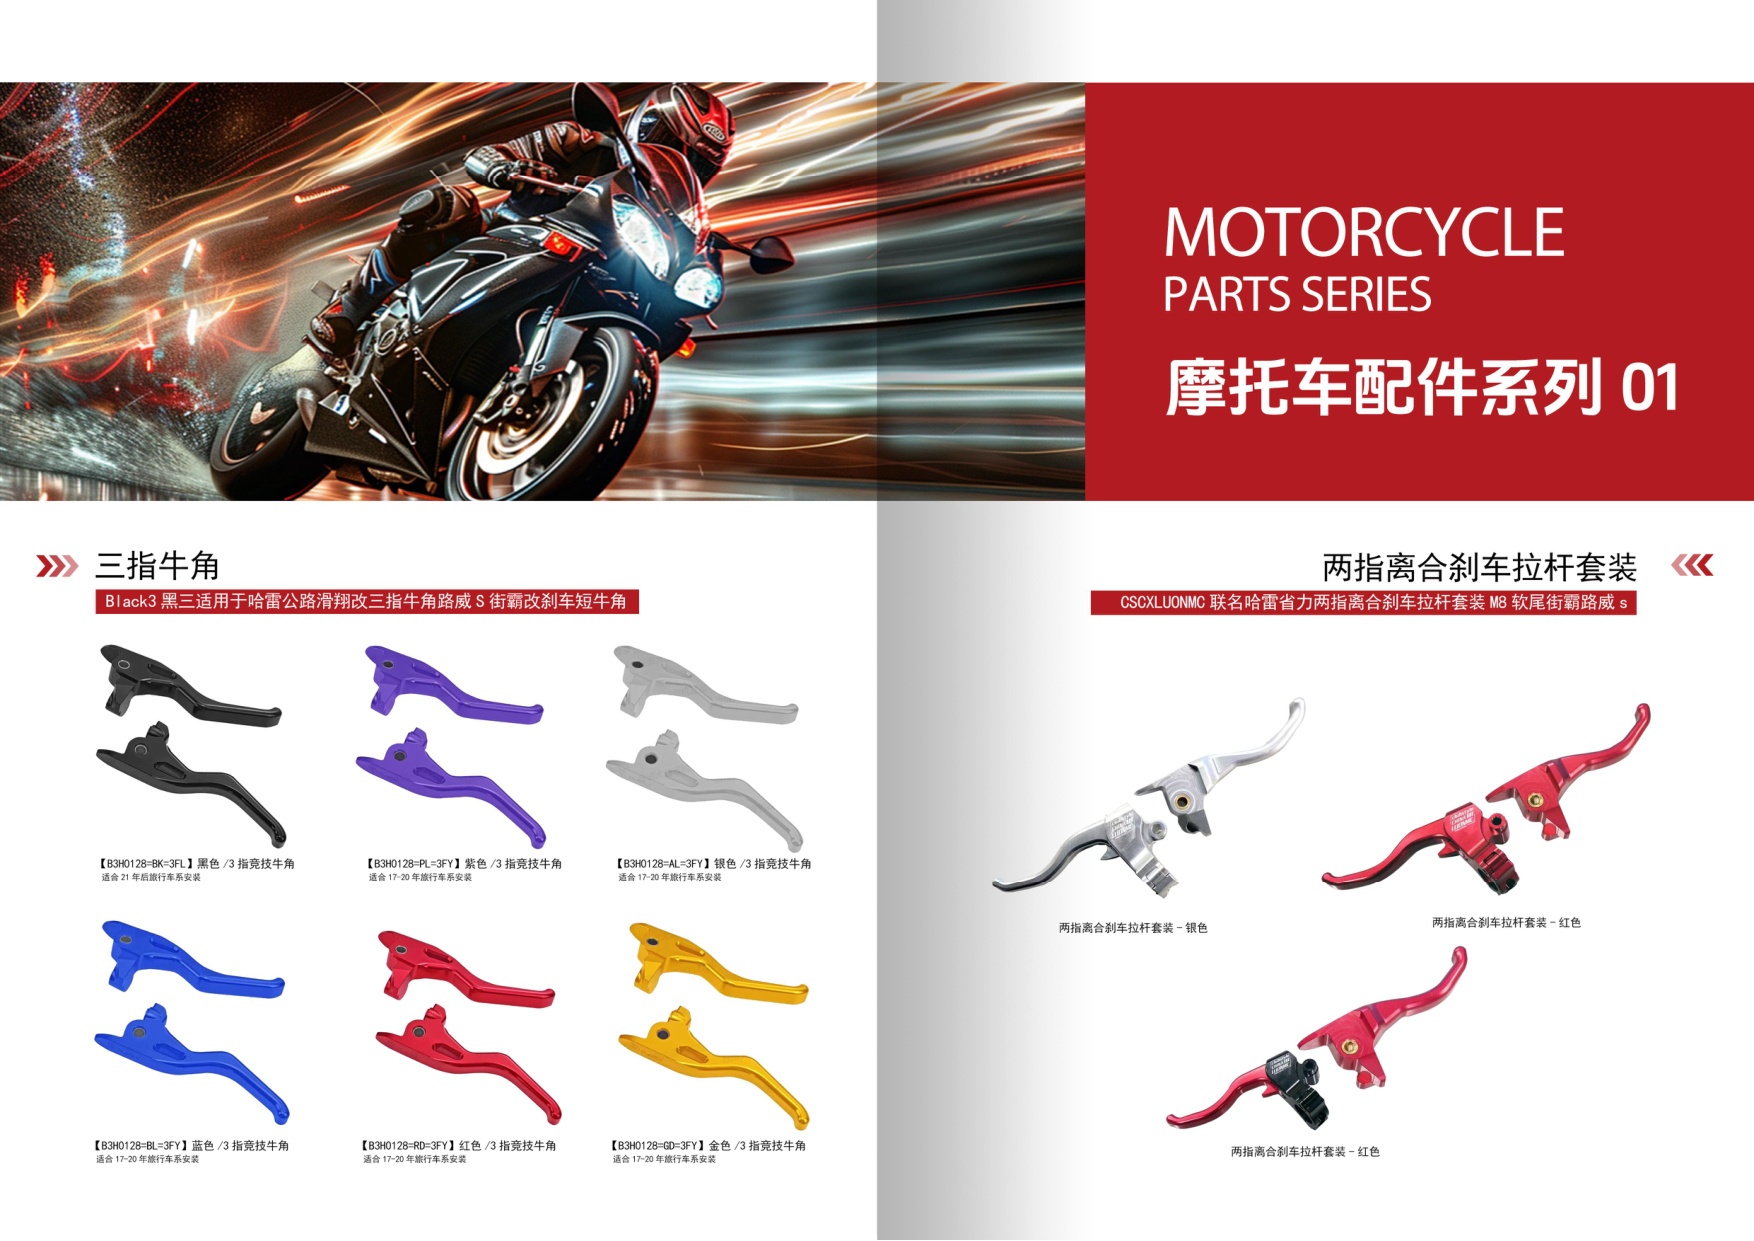
摩托车配件对强度、耐蚀性和外观都有较高要求。例如不锈钢刹车泵壳体、排气管法兰、转向节等,往往需要多面加工、高同轴度和密封面粗糙度。富兴旺五金在摩托车配件CNC加工中,通常采用车铣复合一次装夹,减少基准转换误差。对于需要镜面抛光的零件,我们会先以数控车床加工保证基础精度,再安排后续抛光工序。
此外,不锈钢与铝合金配件常在同一台设备上切换生产,必须彻底清理铝屑,防止铝屑嵌入不锈钢表面引起电化学腐蚀。这也是铝合金CNC加工与不锈钢加工混线时容易被忽视的细节。
如何应对不锈钢CNC加工难点?实用对策汇总
- 刀具选择:优先选用不锈钢专用牌号,如PVD涂层硬质合金,刃口钝化处理。
- 切削参数:低转速、大进给、深切削,避免在硬化层上反复切削。
- 冷却润滑:使用高压冷却或微量润滑,推荐含极压添加剂的切削液。
- 装夹方案:薄壁件用软爪、真空吸盘或专用夹具,减少夹紧变形。
- 工艺路线:粗精分开,必要时增加去应力退火,稳定尺寸。
- 检测控制:首件全检,过程中抽检,关键尺寸用三坐标测量。
江门市富兴旺五金有限公司拥有100+台CNC设备,涵盖数控车床、加工中心、车铣复合等,可加工不锈钢、铝合金、铜、钛合金等多种材料。我们尤其擅长不锈钢精密CNC定制和摩托车配件批量生产,从图纸评审、工艺设计到后处理一站式完成。
结语:不锈钢加工找对工厂,难点变亮点
不锈钢CNC加工确实比铝合金棘手,但通过合理的刀具、参数、装夹和冷却策略,完全可以实现稳定量产。如果您正在寻找可靠的江门CNC加工厂,欢迎联系富兴旺五金。我们成立于2012年,2000㎡厂房、100+台设备,专注CNC加工、数控车床加工、铝合金CNC加工及不锈钢精密零件。请发送您的图纸或样品需求,我们将免费提供报价和加工方案。期待与您合作!