为什么钛合金CNC加工是精密制造中的“硬骨头”?
钛合金凭借高强度、低密度、优异的耐腐蚀性和生物相容性,被广泛应用于航空航天、医疗植入、高端摩托车配件等领域。然而,钛合金的导热系数仅为钢的1/4、铝的1/16,切削时热量集中在刀刃附近,极易导致刀具急剧磨损甚至烧刀。同时,钛合金的弹性模量低,加工中易产生让刀和振动,影响尺寸精度。对于江门CNC加工厂而言,能否稳定高效地完成钛合金CNC加工,是检验技术实力的重要标尺。江门市富兴旺五金有限公司自2012年成立以来,依托2000㎡厂房和100+台CNC设备,在钛合金精密CNC定制领域积累了丰富经验,服务摩托车配件、自动化设备等多个行业。
钛合金CNC加工的核心工艺要点
1. 刀具选择与几何参数
钛合金加工应优先选用超细晶粒硬质合金刀具,必要时采用PVD涂层(如TiAlN、AlCrN)以提升红硬性。刀具几何角度需保证锋利刃口,前角一般在8°~12°,后角10°~15°,螺旋角40°~45°。避免使用含钛涂层(如TiN),因为钛与钛之间亲和力强,会加剧积屑瘤。对于数控车床加工钛合金细长轴,建议选用带断屑槽的刀片,确保排屑顺畅。富兴旺五金的技术团队会根据工件材质与结构,为每一道工序匹配最优刀具方案。
2. 切削参数的科学设定
钛合金切削的黄金原则是“低转速、大进给、深切削”,避免刀刃在硬化层上反复摩擦。以TC4(Ti-6Al-4V)为例,硬质合金立铣刀线速度通常控制在30~60 m/min,每齿进给0.05~0.15 mm/z,轴向切深可达刀具直径的10%~15%。数控车床加工时,线速度建议40~80 m/min,进给0.1~0.2 mm/r。需要注意的是,切削速度过高会引发剧烈温升,过低则导致加工硬化。富兴旺五金的工程师通过大量工艺试验,建立了钛合金加工参数数据库,可快速为客户提供稳定可靠的加工方案。
3. 冷却与排屑策略
钛合金加工必须采用高压内冷方式,冷却液压力建议不低于5 MPa,流量充足,直接喷射到切削区。推荐使用不含氯的乳化液或合成液,避免氯元素在高温下引起钛合金应力腐蚀。排屑方面,应通过大流量冷却和合理的进给量让切屑迅速离开加工区,防止切屑二次切削。对于深腔、深孔类精密CNC定制零件,可采用啄钻循环或高压断屑策略。富兴旺五金的CNC设备均配备高压冷却系统,确保钛合金加工过程稳定受控。
4. 装夹与刚性保障
钛合金零件往往结构复杂、壁厚薄,装夹变形是影响精度的主要因素。建议采用多点柔性支撑或专用夹具,避免过定位。对于薄壁环形摩托车配件,可使用涨套或低熔点合金填充辅助支撑。机床刚性同样关键,富兴旺五金选用的高刚性数控车床和加工中心,配合精密液压夹具,可将装夹变形控制在0.01 mm以内。
5. 常见问题与对策
钛合金CNC加工中常见问题包括:刀具磨损快、表面粗糙度差、尺寸超差、切屑燃烧等。对策包括:选用抗磨性更好的刀具牌号、提高冷却压力、优化走刀路径避免刀具停留、定期检测刀具磨损并及时换刀。富兴旺五金通过首件检验、过程巡检和终检三道关卡,确保每一件钛合金精密CNC定制产品符合图纸要求。
钛合金与铝合金CNC加工的差异对比
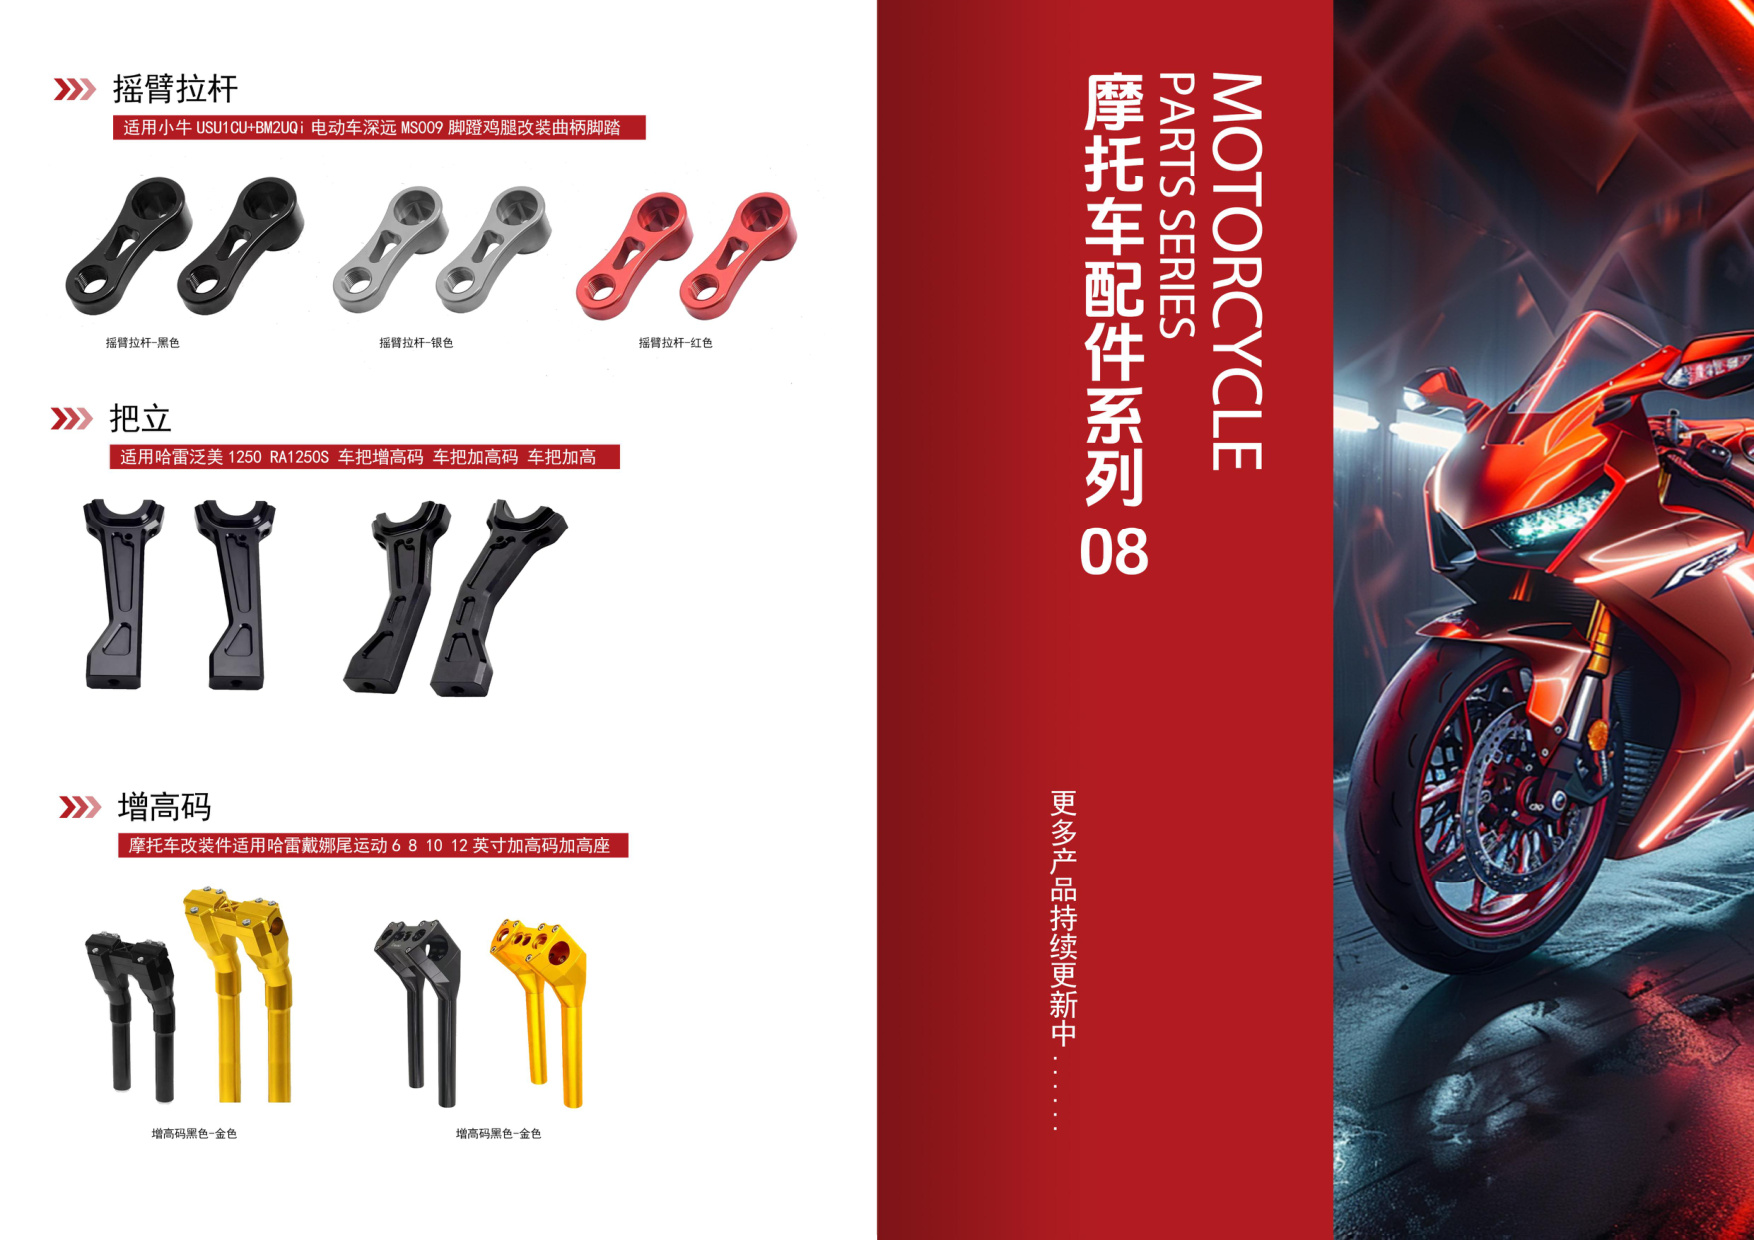
很多客户同时需要铝合金CNC加工和钛合金加工。铝合金导热快、切削轻快,可采用高速切削和较大的前角;而钛合金则需低线速度、大进给,且对冷却要求极高。富兴旺五金在同一车间内划分了独立的钛合金加工区域,避免铝屑与钛屑混料引起电化学腐蚀,确保两种材料的加工品质互不干扰。无论是摩托车配件中的钛合金连杆、摇臂,还是铝合金外壳、支架,我们都能提供从打样到批量生产的一站式服务。
江门CNC加工厂:富兴旺五金的核心优势
江门市富兴旺五金有限公司成立于2012年,位于广东省江门市,厂房面积2000㎡,拥有100+台CNC设备,包括数控车床、加工中心、走心机等,覆盖钛合金、铝合金、不锈钢、铜等多种材质加工。我们专注摩托车配件与精密CNC定制,从图纸评审、工艺设计、夹具制作到批量生产,全程自主完成。公司已通过ISO 9001质量管理体系认证,产品精度可达±0.005 mm,表面粗糙度Ra0.4。无论您需要钛合金CNC加工、铝合金CNC加工,还是复杂的数控车床加工,富兴旺五金都能为您提供高性价比的解决方案。
欢迎发送图纸,获取免费报价
如果您正在寻找可靠的江门CNC加工厂,或对钛合金CNC加工有任何疑问,欢迎联系富兴旺五金。请将您的3D图纸或2D工程图发送给我们,我们的工程师将在24小时内为您提供详细的工艺建议和免费报价。选择富兴旺,让精密CNC定制更简单、更高效。